上周六早上刚开门,江苏南通一个做电梯钣金的老客户就拎着半块废钢板撞进来,“啪”拍我办公桌上,脸都黑了。
新买的数控折弯机,不到三个月,折304不锈钢门,角度偏了半度。整批300件货,全部不合格,赔给甲方小三十万。
窝火吗?太窝火了。
很多人买机床,只看参数标得好不好看,价格够不够低,从来没多想,数控折弯机厂家的一点点偷工减料,到了你车间就是实打实的真金白银亏损。
别光看参数,藏在机身里的猫腻摸不到
说实话,数控折弯机的原理不难,难的是细节里的功夫。
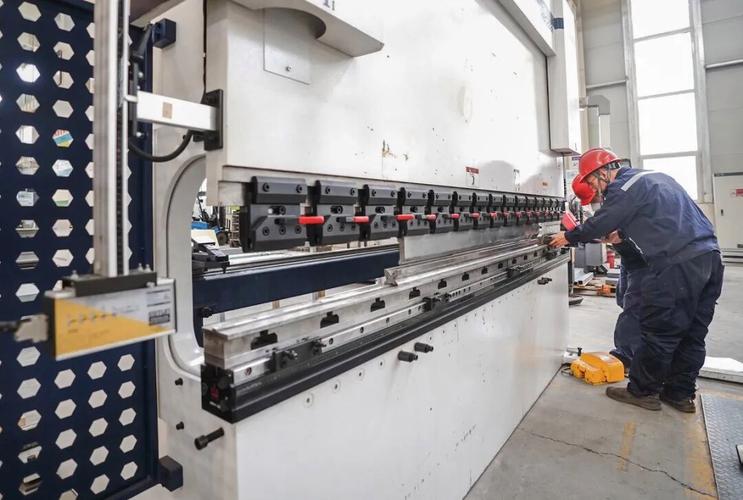
机身焊完之后,应力去不干净,用一年就变形,这是最常见的坑。靠谱的厂家怎么做?焊接完先放露天吹15天自然时效,让应力自己跑掉,粗加工完再做24小时振动时效,最后精加工出来的机身,十年精度都不会飘,滑块平行度公差能控制在0.01mm/1000mm以内。小厂家呢?焊完刨两刀就喷漆,卖出去,成本省五六万,你拿到手,半年就变形,找谁说理去。
现在主流的两个路线,一个液压伺服,一个全电伺服。全电伺服速度快,精度高,适合小工件批量加工,但是成本比液压伺服高三成,对厂家装配要求也高。
说个行业内通常不说但实际在做的妥协。很多小厂做全电伺服,为了压价格抢单,直接把滑块后端的平衡配重块去掉,换成弹簧拉着,一下子省两万成本。刚装完试机,精度啥都对,你挑不出毛病,跑个大半年,弹簧疲劳松了,滑块动不动往下滑,精度直接飘0.2度以上,你找厂家,人家说你操作不当,不保养,你有苦说不出。
不过话说回来,不是说全电伺服不好,是你得看厂家敢不敢给你看内部配置,敢不敢把配重块的配置写进合同里。
不同行业,对数控折弯机厂家的要求天差地别
做电梯钣金的,要求就是稳,折出来的边要直,角度要准,差一丝,轿厢拼不上,就是废品。
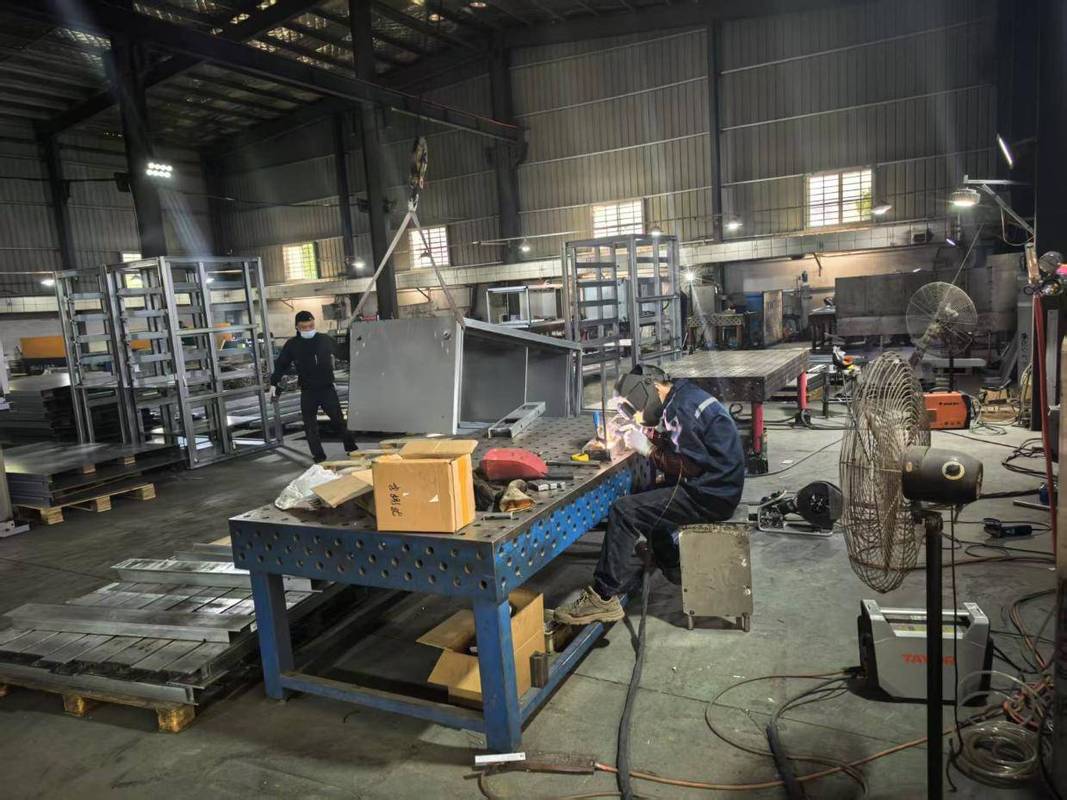
去年杭州有个电梯配套厂找我,说他们之前图便宜,找南方一个小厂买了两台160吨的折弯机,刚买的时候试机啥都好,用了八个月,折1.5米长的轿厢侧边,直线度差了0.4mm,整批两千件货卡那交不出去,拆开机器一看,机身根本没做时效,焊完直接加工,应力没放,自然变形了,最后只能拖回厂重新刨加工,花了八万多,耽误了三个月工期,丢了一个常年的大订单。现在换了国内一线数控折弯机厂家的机器,用了两年多,精度还保持在0.08mm以内,啥事没有。
换做新能源储能行业,要求就不一样了。
现在储能火,做电池铝壳的,一天要开16小时,连续折几千件,对压力稳定性和密封要求极高。我一个徒弟现在在东莞做设备主管,去年他们厂图便宜进了一台新折弯机,厂家给用了普通国产密封件,油缸镀铬层只镀了0.1mm,结果三个月就开始漏油,压力掉了10%,折出来的铝壳边起皱,不合格率直接冲到12%,停了三天线,损失几十万。后来换了一家靠谱厂家的机器,人家油缸镀铬层做到0.3mm,密封全用进口派克的,用到现在两年多,没漏过一滴油,不合格率不到0.1%,算下来,多花的十万块,不到一年就省出来了。
对吧?你要干什么活,就得找对应能做这个活的厂家,不是什么便宜买什么。
风口上的暗礁,行业藏着没说的难题
这两年进口替代做的真不错,原来大吨位折弯机都买进口的,阿库通快一台大几百万,现在国内一线数控折弯机厂家,做出来的400吨以上大折弯机,精度差不多,价格只有三分之一,售后还快,一个电话第二天就上门,很多厂都换国产了。
绿色制造这块也做得好,新的伺服折弯机,比老款普通液压折弯机省三成以上的电,大一点的厂,一年几十万电费就省出来了,这都是好事。
但是有个行业内不愿公开的难题,我今天说出来,大家注意点。现在咱们国家的数控折弯机精度标准,还是十多年前定的,只要求测静态精度,不测动态精度。什么意思?就是你机器停下来打精度,都符合标准,能拿合格证,但是连续折1000件之后,动态精度飘了多少,没人管,也没人要求。
很多小厂家就是钻这个空子,出厂静态精度调好,合格,卖出去,你拿到手,刚开始用没问题,批量生产了,动态精度掉的厉害,不合格率上来了,你去找,人家说我精度符合国家标准,你没处说理去。这就是标准滞后带来的隐形风险,坑了不少人。
我在车间摸了二十二年折弯机,说一句老师傅的土话:折得动是小事,折得准才是本事,数控折弯机厂家偷多少工,机器就给你添多少乱。
你们买折弯机的时候,碰到过哪些看起来参数全对,用起来就不对的坑?欢迎同行们一起唠唠。
