2026-09-14 23:57:44 分类:商机
上周三换完工作服,鞋上还沾着昨天的切削液。
调度小周撞开车间门喊,张工,上次那个客户自提的便宜雕刻机又抱轴了!
我叼着烟过去看,机架晃得能撒下一杯子水。客户蹲在门口抽烟,脸皱得像泡了水的宣纸。
这不是客户的错,是找错了雕刻机厂家的锅。
那些藏在参数表里的猫腻
很多人买雕刻机,上来就比行程比价格,谁便宜买谁。
说实话,正经雕刻机厂家的成本,都藏在你看不见的地方。
现在主流就两个路线,铸铁整体机架和型材焊接机架。各有优劣。
型材便宜,轻,运输安装都方便,适合小个体户做简单切割,用个三五年问题不大。但你要做精度要求高的活,用一年就变形,跑精度跑得亲妈都认不出来。
铸铁刚性好,稳定性强,精度保持久,但成本高啊,一吨好铸铁多少钱?还得去应力退火。
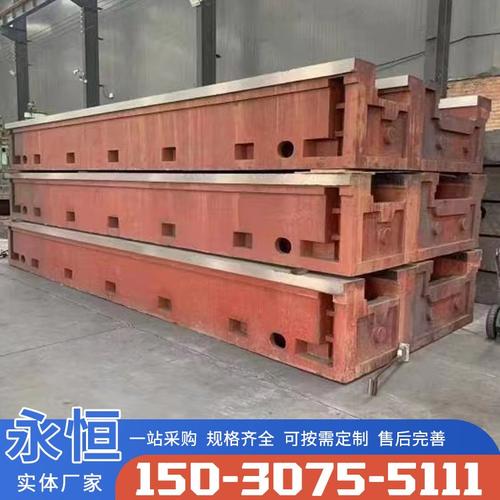 雕刻机厂家车间铸铁机架退火炉
行业内不说的妥协是什么?就是退火这步。正经厂家要做72小时恒温去应力,出来的机架放半年再加工,不会变形。
大多数小厂家呢?要么只做24小时意思意思,要么干脆焊完放院子里吹俩礼拜风,就当去应力了。
还有主轴跳动,合格的要求是控制在0.002mm以内,很多厂家放宽到0.01mm,出厂你测不出来,切活的时候就崩刀。导轨安装基准面的平面度,要求0.05mm每米,很多厂家连刮研这步都省了,直接装上去就卖。
你说价格怎么差出来的?每一步都给你砍成本啊。
不同行业找雕刻机厂家,要求差得离谱
我干了20年,接过各行各业的活,知道同样叫雕刻机,要求完全不一样。
去年有个开广告店的小伙子来找我修机器。他当初图便宜,一万八提了台1325雕刻机,回去切亚克力发光字,头俩月还行,第三个月切出来的斜边歪得像波浪,找厂家,厂家说你一天开12个小时,属于超负荷使用,不给保。
其实呢,广告行业大部分时间切软料,要的是速度,对刚性要求没那么高,但皮带得用进口的吧?厂家给换了三块钱一米的国产皮带,跑了三千小时就拉长了,能不歪吗?
做实木家具的就不一样了。上个月福建莆田来的一个老板,拉着机器来找我,说雕出来的红木靠背花纹,边缘总是崩,换了多少刀都不行。
我拆开一看,主轴不对,合同写的1.5kw水冷主轴,厂家给装了800w的,扭矩不够,吃刀量稍微大一点就抖,能不崩吗?
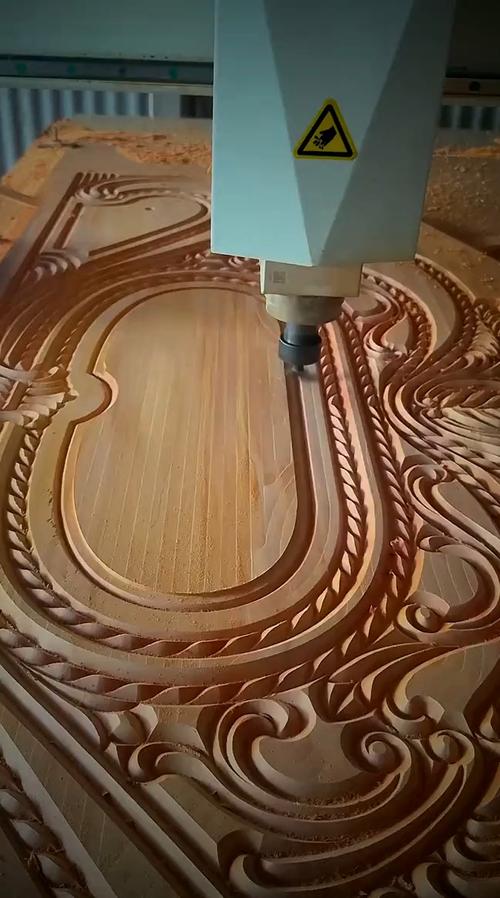 实木家具厂数控雕刻机雕花作业现场
不过话说回来,也不能全怪厂家,很多客户自己也不说清楚需求,上来就要最便宜的,厂家可不就顺着你给你减配嘛。
你要做广告切割,找做工业模具的雕刻机厂家,那价格肯定贵,犯不上。你要做红木雕花,找做广告机的厂家,那肯定用不住。
新风口下藏着没人说的暗礁
 新风口下藏着没人说的暗礁
现在都喊进口替代,很多国内雕刻机厂家做得确实不错,不比进口的差,价格还便宜一半,这是好事。
也都喊绿色制造,很多厂家展厅里摆着节能设备,对外宣传零排放,背地里废切削液该乱倒还是乱倒。
不过我今天说个行业内不愿公开的事儿,就是标准滞后带来的坑。
现在我们执行的精度标准,还是十几年前定的,只要求出厂的时候静态精度合格,没人要求你跑1000小时之后的精度保持性。
啥意思?就是厂家出厂给你测,精度完全符合标准,你拿回去用半年,主轴晃了,机架歪了,精度超了一倍,你找过去,人家说我出厂是合格的,你自己用的问题,没地方说理去。
很多小厂家就是钻这个空子,反正只要出厂合格,钱拿到手,后面的事儿不管。
现在很多厂家做自动化连线,搞智能化,听起来高大上,但是基础的精度保持性,很多都过不了关。
我今天在车间摸了那台坏机器的机架,焊痕都没磨平,掂了掂,比正经厂家的轻了快半吨。
干了20年,我就信一句土话:选雕刻机厂家,沉得才是硬道理。
你想想,那么多铁摆在那,能亏得了你?偷减配的,做出来肯定轻,一掂就露馅。
你们这些年买雕刻机,碰见过厂家哪些偷偷减配的破事儿?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊雕刻机厂家:实操里的坑,比说明书厚
文章链接:https://m.yxqcspc.com/15602/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
