2026-09-15 01:56:25 分类:商机
昨天刚整理完退回的那批商用车车架,堆在车间角落快半人高。
质检组长老王叼着烟骂,当初采购图便宜,选了那个小气动打标机厂家的货,现在好了,三万台车架的VIN码,出厂才半年磨掉了三分之一,客户全退。
我蹲下来摸了摸打标的地方,针痕浅得像指甲刮的,针尖都偏了。
这种事儿,我见得太多了。气动打标机在车间就是个小透明,没人把它当核心设备,出了事儿才知道,厂家选不对,整批货都得玩完。
选机器先看厂家底子,别光看报价
很多人买打标机,就比价格,问清楚能打多深就下单。
其实核心东西全在厂家的工艺里。气动打标原理说白了就是压缩空气顶针高频冲击,在金属面上刻出痕迹。门道藏在细节里。
给你们说三个硬数字,差一点都不行。合格的气缸,要能扛住0.5MPa气压连续打标20万次不泄漏,针尖用的硬质合金,硬度必须到HRA92以上,整台机器的打标深度误差不能超过0.05mm。就这三个数,小厂家十个有九个做不到。
现在市面上有两种主流路线,一种是集成式气路,一种是分体式。
集成式好看,机箱整整齐齐不占地方,价格还能做低。分体式拖个外置气罐,占地方,看起来笨。
说实话,行业里都不说破,小厂家最喜欢推集成式,为什么?偷成本啊。
把大滤芯换成小的,把铜管换成塑料气管,全藏在机箱里你看不见。用半年气路堵了,针就开始飘,你想修都拆不开,只能换整机。这就是人家不说的妥协,拿寿命换外观换低价,专门坑不懂行的采购。
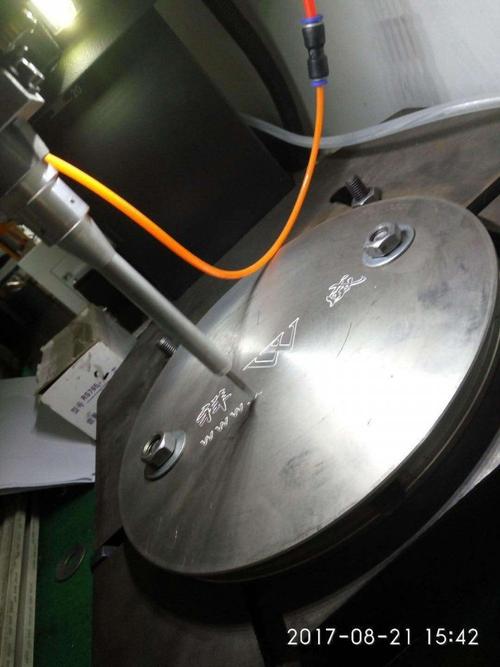 机械车间气动打标机打汽车车架VIN码现场图
不同行业找厂家,要求根本不是一回事
去年给西安一家做高压气瓶的厂子做改造,他们之前找的厂家是做五金文具的,根本不懂压力容器的要求。
人家要求打标在气瓶肩部,深度刚好够扫码,不能太深留应力隐患,那家出来的活,深度差快0.2mm,一半太深一半太浅,差点过不了安检。
后来换了专门做工业汽配的气动打标机厂家,人家来了先调气压,再改针的角度,半个钟头就弄好,合格率直接干到99.8%。
还有永康那边做五金工具的朋友找我吐槽,之前找的厂家,打标在镀铬的钳子面上,打完铬层就裂,放半年就生锈。
为啥?冲击频率不对,冲击力太大,把表面镀层崩开了。后来找对了厂家,把冲击频率调到280次每秒,控制吃刀量刚好只打镀层下面的基材,镀层一点不裂,拿钢丝球蹭十分钟都不掉。
你看,同样是气动打标,汽配要节拍要过检,五金要保镀层不生锈,厂家没做过这个行业的单,根本摸不准那个度。
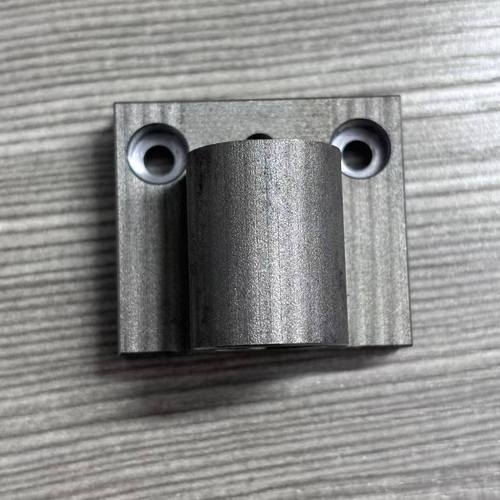 气动打标机加工后镀铬五金工具成品图
进口替代风口下,藏着没人说的暗礁
 进口替代风口下,藏着没人说的暗礁
这几年进口的气动打标机卖不动了,国内厂家起来了,价格只有进口的三分之一,功能还多,什么视觉定位,自动扫码,都给你加上。
不少厂家跟着绿色制造的要求,把气压能耗降了快两成,确实是实打实的进步。
不过话说回来,有个事儿行业没人愿意公开说。
现在咱们国家气动打标机的执行标准还是十年前出的,标准里只要求打标内容清晰可识别,别的啥都没提。
比如我刚才说的高压气瓶、工程机械车架这些承力部件,打标产生的应力残留,会直接影响工件的使用寿命,甚至会出安全事故,但现在没有任何强制标准要求厂家控制冲击应力。
很多厂家为了让客户觉得打标够深够清晰,不管你什么工件,直接把气压调到最高,冲击力拉满,打出来确实清楚,隐患全留给客户了。短时间看不出来,三五年出问题,找谁去?
我天天在车间转,摸过的打标机没有一百也有八十。
我总结的土话就是:选气动打标机厂家,别看广告多响,要看他给多少同行业的厂子供过货,机器好不好,得看那口气匀不匀。
你们干生产这些年,有没有遇见过选不对厂家吃大亏的事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱气动打标机厂家?干了20年机加工的老工人掏心窝子说真话
文章链接:https://m.yxqcspc.com/15608/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
