昨天后半夜三点,调度撞开我值班室的门,说整批120套户外机柜废了。
客户今天一早就要拉货,公差超了0.2mm,全批过不了质检。
锅在哪?在半年前图便宜找的那家小钣金加工设备厂家。
厂长蹲在车间门口抽烟,一整包都抽完了,没说出一句整话。亏十几万,这半个月白干了。
踩过坑才知道,厂家的底不是吹出来的
我干车间快22年,前前后后经手换过七台主力加工设备,遇过的坑能堆半间工具房。
选设备,大家都先看参数对不对,很少有人盯着厂家的出身抠。
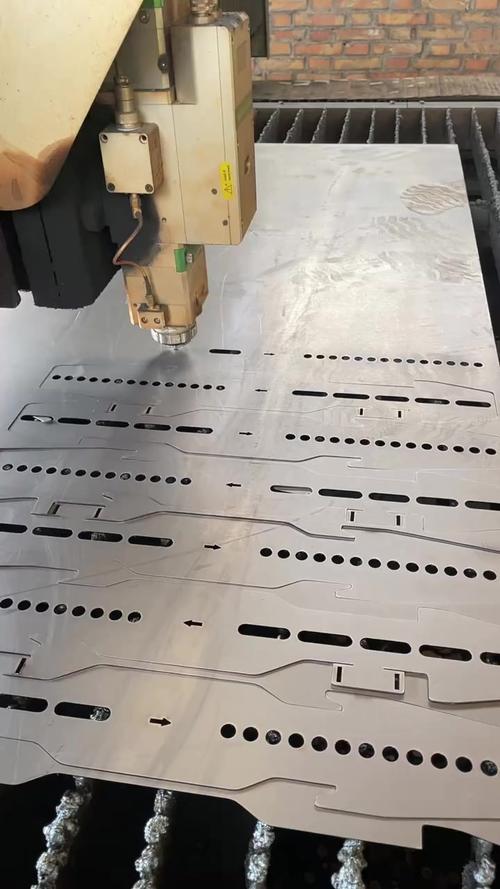
说点干货,割10mm碳钢板,正经厂家出来的激光切割机,重复定位精度能稳在±0.03mm,差的厂家能飘到0.15mm,割一批废一批。
再看机身自重,3000W功率的激光切割机,正经厂家做出来至少6吨起,偷工减料的能给你做到4吨不到,用一年机身就晃,跑起来抖得能掉螺丝。
现在主流的机架路线分两种,全铸铁和焊接。
全铸铁的好处是吸震,不变形,用十年精度都不会飘太多,缺点就是贵,成本比焊接机架高30%还多,运输安装都麻烦。
焊接机架成本低,轻,好安装,但是应力释放慢,哪怕你做了时效处理,两三年之后还是会慢慢变形,精度慢慢往下掉。
说实话,行业内通常不说但实际在做的妥协,说出来吓你一跳。
很多厂家宣传自己是全铸铁机架,其实只有运动的横梁是铸铁,底座直接用焊接件喷一层仿铸铁的漆,不拆开过秤,根本看不出来。
客户压价压得太狠,厂家不做点手脚,根本接不到单赚不到钱。就是这么回事。
不同行业要找不同的钣金加工设备厂家,没有通吃的方案
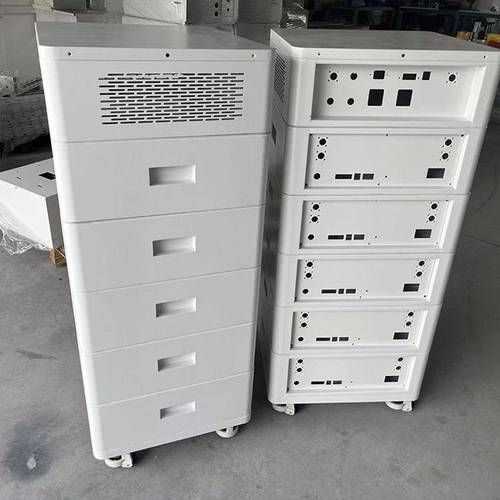
去年帮隔壁工业园做户用储能的朋友选型,他们做2米高的储能柜,要求拼接缝不超过0.1mm,不然防水过不了。
一开始他们图便宜,找了个做小型机箱的厂家买折弯机,折出来的边歪歪扭扭,后挡料响应速度跟不上,每十件就有两件公差超。
后来换了专门做大件钣金的厂家,人家给配了双伺服驱动后挡料,调完参数,一次合格率直接干到99.7%,问题直接解决。
换个场景,做医疗设备钣金就完全不一样。
上个月接触一个做CT机外罩的客户,要求外壳表面不能有一丁点压痕,加工不能有残余应力。普通厂家的冲床是硬冲压,很容易顶出小印子,后续抛光都抛不掉。
专门做医疗钣金设备的厂家,直接给配了低气压柔性冲头,送料的时候带自动PE膜贴合,全程不碰裸板,根本不会出划痕。
你看,做厨房柜的厂家,给你做医疗设备的机器,他调不出来,不是技术不行,是他根本没往这个方向做积累。
进口替代的风口下,藏着不少外人不知道的暗礁
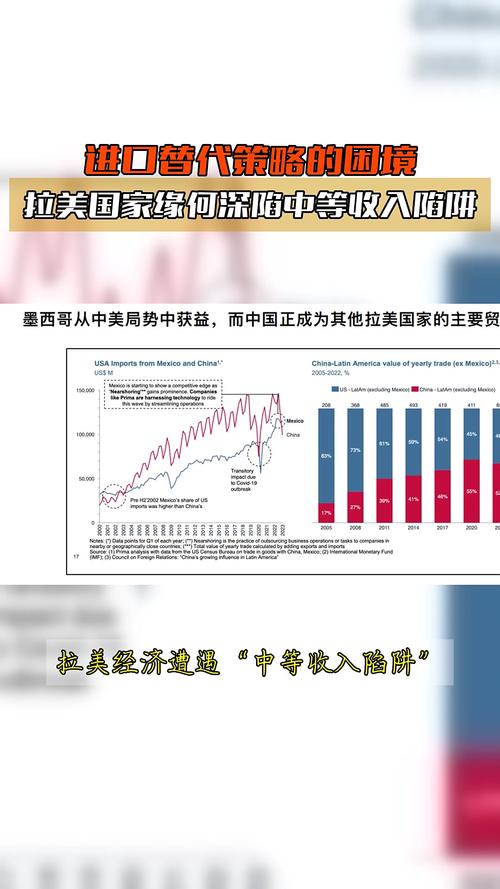
这几年国内钣金加工设备厂家起来得很快,以前大家抢着买德国日本的设备,现在十万块能买的机器,进口要一百万,售后还慢,出问题等半个月都没人来。
国内厂家一般24小时就能上门,性价比高太多,进口替代是真的做起来了。这是好事。
不过话说回来,行业有个不愿公开说的难题,就是标准滞后太严重。
现在的国家设备标准,还是很多年前定的,只要求测静态定位精度,没人要求测动态切割精度。很多厂家参数标得好看,静态测没问题,一开起来高速切割,精度直接飘出公差。
还有现在都上自动化生产线,你买了A厂家的激光切割机,想配B厂家的自动分拣和折弯单元,很多时候接口对不上,改程序改接口又要花十几万,事先根本不会跟你说这个风险。
还有环保,新的环保标准出来之后,很多小厂家卖设备的时候不说自己的烟尘处理达不到标准,你买回去投产,被查了才知道要改,又得扔十几万进去。
这些坑,没踩过根本想不到。
今早我擦设备的时候,跟徒弟说过一句土话。
买钣金加工设备,就像买鞋子,不能光看标签上的码数,得自己上脚踩踩才知道合不合适。
参数都是印在纸上的,厂家的口碑都是踩坑踩出来的。别光看报价低,多问问用了三五年之后的精度,比什么都强。
干钣金的同行们,你们遇过哪些钣金加工设备厂家藏着的猫腻?说来大伙一起避避坑。
