2026-09-16 11:21:49 分类:商机
那天凌晨三点,手机炸响。
我爬起来接,是南方一个橡胶厂的车间主任,哭丧着脸。
他们新换的密炼机转子断了,整锅料糊在密炼室里,整条线停了。
赶过去清完料,我一看断面就懂了——找小厂拼焊的,应力没消干净,不到半年就断了。
看不见的地方,才见密炼机厂家的真功夫
 橡胶车间密炼机转子断裂故障实拍
说实话,不少客户买密炼机,只看吨位和价格。
哪知道坑全在肚子里。
密炼机核心就是转子和密炼室。
转子啮合间隙,正经厂家都会控制在0.25-0.4mm之间,差一点,混炼均匀度就差十个百分点。
密炼室的堆焊耐磨层,硬度必须到HRC55以上,不然炭黑这种硬料磨一年,你就得换膛。
冷却水道的壁厚,图便宜的厂家做12mm,正经厂家会做到18mm,厚6mm,寿命多三五年,就是没人看得见。
现在主流两种转子路线,一种整体铸钢,一种拼焊堆焊。
整体铸钢强度高,应力均匀,用个二三十年不裂,就是成本贵三分之一。
拼焊堆焊便宜,能灵活改型号,但是焊完之后应力处理不好,三五年就出裂纹。
行业内通常不说的妥协是什么?
好多厂家接中小客户的单,做拼焊转子的时候,只在受力的棱峰堆高硬度耐磨焊条,转子其他非受力区用普通碳钢焊条凑数。
成本降了两成,你去测表面硬度,还符合要求,用个两三年就知道疼了。
对吧?谁会把转子切开看里面啊。
不同行业,对密炼机厂家的要求天差地别
去年给山东一个半钢胎厂做改造。
他们三年前贪便宜,找本地小厂做了一台60升密炼机,混炼炭黑母炼胶的时候,出料口上下温度差能到8度。
轮胎厂要求温度差不能超过3度,每五车就有一车不合格,天天回炉浪费料。
后来找正经的密炼机厂家重新做了转子棱型,调整了冷却水路,温度差直接稳在2度以内,每车料合格率提了12个点,改造的钱三个月就赚回来了。
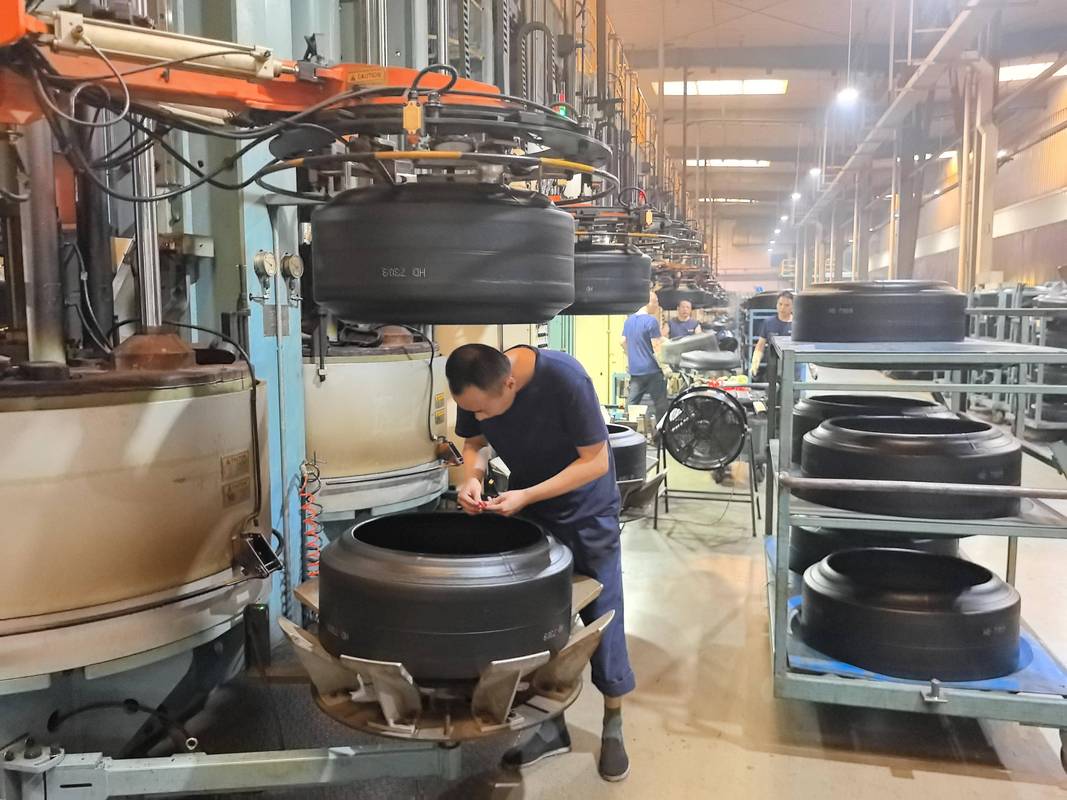 半钢胎生产车间密炼机工作实拍
另一个案例,江苏做充电桩改性塑料的厂。
他们原来用的是橡胶厂转卖的二手密炼机,混炼玻纤增强PP的时候,经常出现熔融不均,每10车就有一车做出来的外壳强度不够,只能打碎回炉。
找专门做改性塑料密炼的厂家改了上顶栓的行程和压力曲线,把原来固定的行程改成了分段可调,压砣压力从恒定改成了前高后低。
改完之后,回炉率直接从10%降到1%不到。
你看,做橡胶和做塑料,根本不是一回事,找错了厂家,再好的配置也白搭。
风口下,藏着没人愿意说的暗礁
 风口下,藏着没人愿意说的暗礁
现在都喊进口替代,都吹智能制造绿色制造。
好多小厂家换个壳就敢喊自己是智能密炼机,涨几十万块钱。
但是有个行业内不愿公开的难题,我今天说出来。
密炼机最核心的损耗是转子内部磨损,现在市面上所谓的在线磨损监测,全是测外壁温度振动,根本测不准转子内腔的磨损量。
什么时候要换转子,还是靠老工人听声音摸油温猜,好多厂家吹的智能预测,本质就是骗政策补贴。
还有标准滞后的坑。
现在的密炼机噪声国家标准,还是十几年前定的85分贝,现在新的环保要求,城区工厂要降到78分贝以下,没有对应的统一检测标准,你就算做了降噪,验收的时候都能卡你半年。
没地方说理去。
昨天我还在车间帮徒弟调一台新密炼机的跑合。
摸了摸转子轴的温度,我跟徒弟说。
选密炼机厂家,“宁多花一成买好货,不省一毛买破铜”。
这话糙,干过十年车间的都懂。
你们这些干橡塑的,这些年遇到过密炼机厂家挖过什么坑?评论区唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:密炼机厂家选型避坑:老工程师20年车间实操总结
文章链接:https://m.yxqcspc.com/15719/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
