2026-09-17 10:46:53 分类:商机
昨天整理车间废料区,还看见那堆去年从内蒙古风场退回来的断轴。
一共三根,每根进厂的时候都值小十万。
客户的装配师傅打电话过来骂,说你们做的什么玩意儿,跑了不到三百小时,高速轴从键槽那儿齐根断了。
风场停机一天,损失都不止十万。
我当时蹲在探伤室里摸裂纹,从键槽侧壁顺着应力方向撕出来的,齐整得像刀拉的。
就是对称度偏了。偏了多少?0.08mm。
就八个丝,好家伙,赔了200多万。
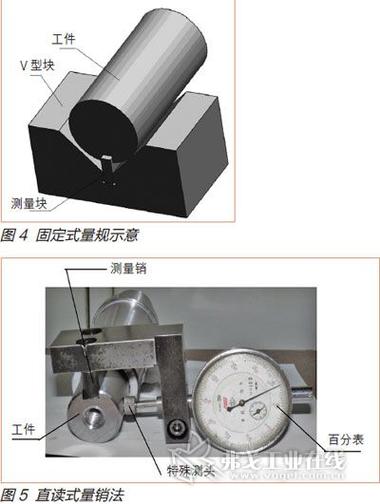 机械加工轴零件键槽对称度百分表检测实拍
没人明说的加工门道
很多刚入行的小孩,觉得键槽不就是开个槽吗?对称度不就是画个线对准就行?
哪有那么简单。
键槽本来就是用来传扭矩的,键和槽两侧均匀贴紧才能受力。你对称度偏了,就只有一侧吃劲,扭矩一大,可不就从应力集中的地方断了。
现在批量加工键槽,就两条主流路子。
一条是老法子,卧铣上用分度头卡轴,划线找正,对刀下刀。另一条是四轴加工中心,一次装夹,直接出成品。
老法子好啊,成本低,随便哪个小作坊都能干,单件加工费也就四轴的三分之一。但老法子稳不住,师傅手顺了能出0.03以内,手不顺偏个十分八丝太正常。
四轴呢?一次装夹不用动,坐标系定死了,对称度能稳定控在0.02mm以内,就是贵,小厂子舍不得动不动开四轴干几百件小活。
说实话,这行有个不说但大家都在做的妥协。
批量订单里,一般都是十件抽一件测,只要抽的那一件合格,剩下的就算有点偏,只要槽宽对,都放行。
要求0.02的,放宽到0.05也敢出,反正大多数场合也不会出大事,真出了那是小概率,赌呗。
不同场子不同的死规矩
我干了20年,见过太多拿着一样的图纸,不同行业要求差出十万八千里的事。
就说键槽对称度,放在风电齿轮箱高速轴上,那就是要命的尺寸。
刚才说的那批报废轴就是例子,外协厂为了省每根四十块的加工费,把要求四轴干的活,拉回去用卧铣干,抽测的时候刚好拿了件师傅手顺做的合格,剩下的都没测,结果出了大事。
这种地方,差五个丝都不行,二十四小时满负荷转,应力慢慢攒,总有一天爆给你看。
换个地方,比如汽车起动机的输出轴,要求就松多了。
起动机这东西,每次工作就几秒钟,车打着了它就歇着,一辈子工作时间加起来也不到十个小时。
我之前待的分厂给主机厂供配件,原来都是四轴干,后来新来的生产经理要降本,改成卧铣干,对称度直接放宽到0.1mm,一件省三块钱,一年省小四十万。
做了十万台,售后退回来因为键槽出问题的,不到五台。
这点故障率,主机厂都能接受,那就这么干。
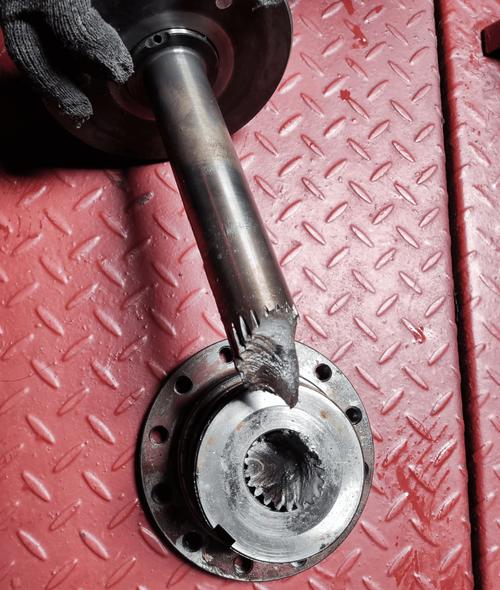 风电齿轮箱高速轴键槽断裂截面实拍
新趋势里藏着老坑
现在都搞智能制造了,好多厂上了在线检测,加工完直接打对称度,不合格自动报警,听起来挺省心。
不过话说回来,有个问题行业里没人愿意公开说透。
现在的国标,对称度公差是按键槽宽度定的,不管你轴多大,壁厚多薄。
薄壁长轴加工完键槽,内应力释放会变形,今天测是0.02,放三天再测,偏到0.06了,这种情况找谁去?
标准没说加工完要放多久再检测,也没说变形量怎么补偿,全靠各个厂自己摸经验,新人入行没人带,三五年都摸不透这个门道。
进口替代现在也火,原来给国外配套的都转国内生产,人家要求对称度稳定在0.01以内,好多国内厂买得起进口设备,能达到精度,就是工艺经验跟不上,做十件坏三件,还是吃了没人传经验的亏。
昨天我带徒弟干活,磨完键槽给他说我总结的土话:”宁让尺寸大十丝,不叫对称偏一厘”。
不是说尺寸不重要,对称度偏了,那是给零件留了暗伤,哪天爆了你都不知道为什么。
现在设备越来越先进,好多人说经验不重要了,可真到出问题的时候,还得靠老师傅攒的这点干货兜着。
你们车间遇见过因为键槽对称度翻的车吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:键槽对称度:车间老师傅藏了20年的加工真心话
文章链接:https://m.yxqcspc.com/15790/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
