2026-09-17 12:13:41 分类:商机
从抱轴事故扯出的隐形坑
上周三刚锁上工具箱准备下班,质量部小李“哐”一声撞开我办公室门。
怀里抱了半箱退回来的深沟球轴承,脸黑得跟刚铣完的铸铁似的。
说客户装机跑了不到一百小时就抱轴,整批五十套全退,要我们赔误工费。
一开始所有人都猜是轴承钢材质不对,探伤做完,啥缺陷没有。
后来架上圆度仪一测,八成零件的滚道圆度误差超了公差快一倍。
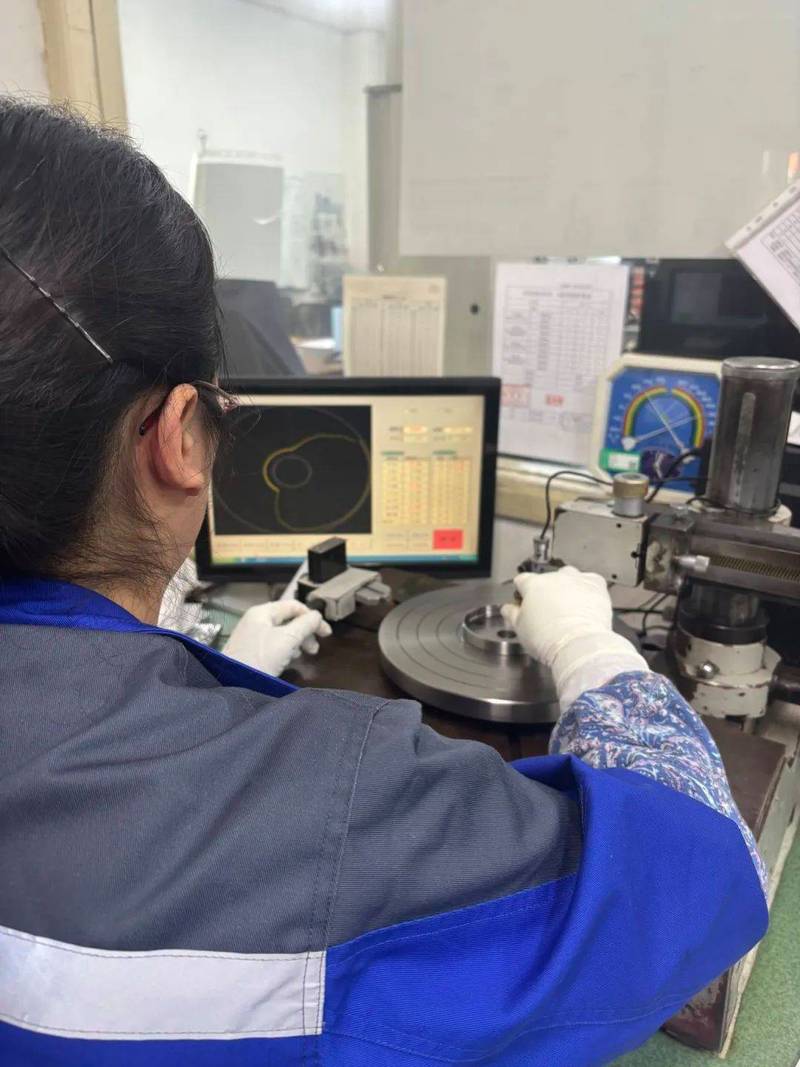 机械车间轴承套圆度检测现场图
原来是新来的调机师傅嫌检测耽误产能,私自改了参数。
原来一百多万的订单,硬生生亏了几十万。
说实话,我干了二十二年机械加工,见过太多栽在圆度上的亏。
很多人觉得不就是测个圆吗,千分尺转一圈不就完了?
哪有这么简单。
两种路线的优劣势,还有那些不说的妥协
现在业内圆度测量就两条主流路子,接触式和非接触式。
接触式就是带探针的圆度仪,探针沿着零件圆周扫一圈,采几百上千个点,最后算误差。
非接触式大多是激光或者影像,对着零件拍一圈,几毫秒就出结果,不用碰工件。
说点实际的,普通汽车发动机的活塞销,要求圆度误差必须控制在2μm以内。
航天用的燃油喷嘴喷口,要求更是严到0.5μm,差一点雾化就不合格,推力直接掉好几个点。
大多小厂批量检测的时候,偷懒只测3个截面的最大最小直径差,直接把这个差值当圆度误差交差。
接触式的好处是准,不管你是拉荒的毛坯还是抛光的镜面,都能测,缺点就是慢,一个零件要走十几秒。
探针用久了会磨,还要定期补正,碰到铝铜这种软材料,一不小心就蹭出划痕,工件直接废。
非接触式快,不碰工件,不会划伤,但是对表面要求太高。
铸件表面坑坑洼洼,激光散得根本收不住,测出来的数据能飘出好几个微米,完全没用。
不过话说回来,这行有个大家都不说但都在做的妥协。
批量生产里,一百家工厂找不出五家会按国标要求,全周采满一千个点以上算误差。
为了赶交货期,为了省人工省电费,大家心照不宣偷工减料。
公差松的普通活,拿千分尺转两圈就对付过去。
公差紧一点的,就少采点降时间,真出点小问题,能协商就协商过去,没人把这事摆到台面上说。
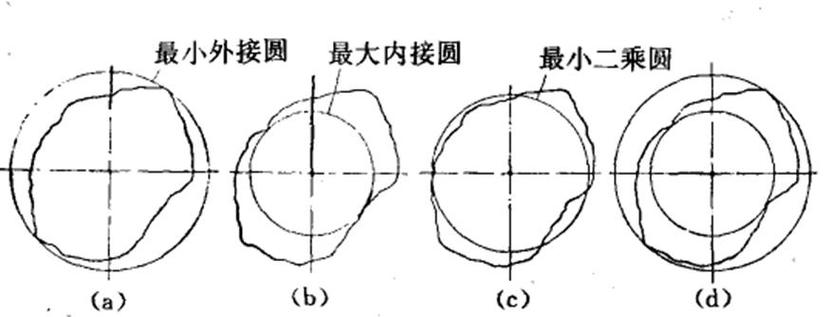 圆度测量轮廓误差对比示意图
不同行当的要求,差得能有十万八千里
 不同行当的要求,差得能有十万八千里
就说轴承行业,刚才那批抱轴的轴承就是例子。
滚道的圆度直接决定了转动间隙的均匀性,差一微米,振动就上去一大截,轴承寿命直接砍一半。
新来的师傅图快少采样,那些滚道表面的高频小波浪根本测不出来,装机转不了几天就磨坏了。
换个行当,医疗植入物的要求就完全不一样。
我之前认识一个同行做人工髋关节的球头,要求圆度误差不能超过0.2μm。
不然放进去天天磨骨头,病人不到两年就得遭二次手术的罪。
那家伙为了赶订单,就是拿三点法测圆度,蒙过了进厂检验,结果一批产品出了问题,老板直接赔到破产。
还有新能源汽车的电机主轴,圆度差一点,跑起来的噪音就超标,用户投诉直接把你售后电话打爆。
现在进口替代做得风风火火,原来一台德国圆度仪卖五六十万,现在国产的十几万就能拿下,精度差不了多少,用个三五年也没啥大问题。
但是有个行业不愿公开说的难题,现在的圆度国标还是几十年前的老版本,只说了圆度误差的定义,根本没规定不同算法的统一标准。
同样一个零件,用最小二乘法算出来误差是1μm,换最小区域法算就成了2μm,不同品牌默认算法不一样,你在自己厂测合格,送到客户那换台设备就不合格,扯皮都没地方说理,标准滞后带来的风险,全靠厂家自己担着。
昨天我盯着新来的师傅把采样点数改回1024,他撇撇嘴说多一个零件多花三秒钟,一天少出几百活。
我没跟他吵,就把那箱报废的轴承推到他面前。
干我们这行,有句土话:圆度差一谬,寿命少一半。
你今天给检测放了水,明天市场就给你订单放血。
对了,问一句,你们车间批量生产的时候,真的会按标准测满要求的点数吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊圆度测量:车间里藏了二十年的实操干货
文章链接:https://m.yxqcspc.com/15794/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
