2026-09-17 12:54:46 分类:商机
去年夏天那档子事,我到现在都忘不了。
客户的质量工程师堵在装车台,整批货都封了,就是不让走。
我们车间几个老检验摸了一上午,千分尺卡、百分表打,所有尺寸都在公差范围内,说破大天也找不到问题。
对方只扔过来一句话:我们三坐标测的,同轴度超了0.02,装上去差速器跑不了一万公里就抱轴。
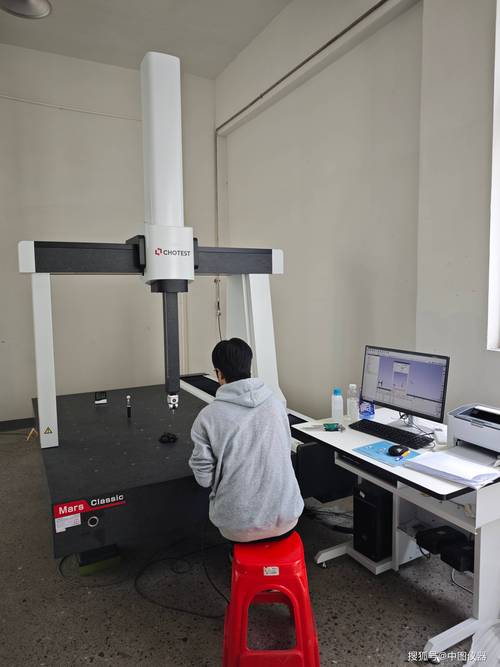 机械加工车间桥式三坐标测量仪现场图
没写在说明书上的核心门道
说白了,三坐标就是靠X/Y/Z三个方向的光栅传感器,采够你工件的点,反过来拟合出实际形状,和设计图比对差值。
核心就一个字:准。
现在主流的工业级三坐标,精度能做到0.001mm。一根头发丝直径0.08mm,这个精度能分辨出百分之一根头发丝的误差,够夸张吧?
目前市面上就两个主流路线,桥式固定机和关节臂移动机。
桥式机最大行程一般做到3000mm,需要更大的还能接导轨拼,精度比关节臂高一个量级,但是必须放专门的地方,工件得搬上去测,折腾。
关节臂不一样,带滚轮,随便拖,机床边、堆料场、装车台,想在哪测就在哪测,正常精度误差控制在0.015mm以内,够应付九成以上的民用订单。
说实话,各有优劣,谁也替代不了谁。
不过话说回来,行业内有个不说的妥协。
很多中小厂买关节臂卡预算,厂商一撺掇,就把温度补偿模块砍了,能省小十万。问起来就说“你这订单精度要求够,用不上”,实际呢?车间早中晚温差三五度,铝件的热膨胀量就能差出0.02mm,刚好卡死很多订单的公差带,没人说破而已,反正客户不自己测就没事。
不同行业,完全不一样的玩法
就说新能源汽车这一块,我最近两年碰得最多的就是电池托盘测量。
去年给一家新势力供下托盘,一米二见方的铝合金件,要求整个平面的平面度不超过0.05mm。
一开始我们按老办法打表,选了二十多个点,全都合格,发出去之前拿三坐标扫了一遍,直接测出中间区域因为夹具压紧变形,凹了0.03mm,刚好攒到边缘就是超差。
赶紧重新铣了一刀,不然交出去就是批量召回的大事。
换航空航天的模具就不一样了。
之前给某个研究所做机翼的蒙皮模具,十几米长,不可能整个搬到恒温室测。
我们就是用关节臂拼移动式导轨,一段一段扫,要求轮廓度控制在0.1mm以内,原来手工打表加样板比对,修一次模要三天,现在八个小时就能出完整报告,效率翻了四倍还多。
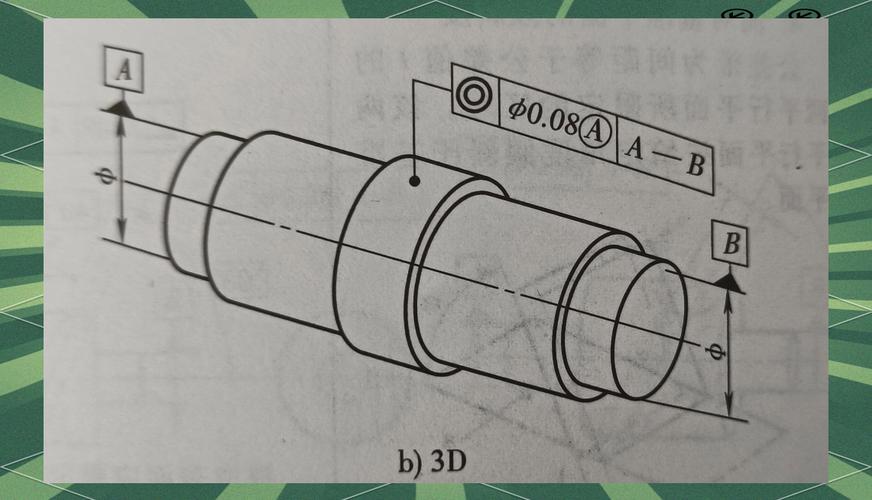 三坐标测量汽车差速器壳体同轴度现场
风口下藏着没人说破的暗坑
这两年进口替代吹得凶,实际也真的起来了。
十年前买三坐标,除了蔡司海克斯康,基本没得选,一台最小的桥式也要上百万,现在国内厂商做出来,相同精度一半价格就能拿,核心的光栅尺都国产化了,误差差不到0.002mm,正经订单根本用不出区别。
但是有个问题,全行业都不愿意公开说。
现在咱们国家的三坐标测量标准,还是要求环境温度必须控制在20±2℃以内。
你说哪个生产车间能做到全天恒温?专门隔个恒温室,装修加空调一年几十万,中小厂哪经得起这么造?
就算有恒温室,工件刚从加工中心出来,本身温度就比室温高五六度,等降温要一两个小时,耽误产能,谁等?
大家都是拿出来就测,误差肯定有,标准不改,大家就都装看不见,真出了质量问题,全是扯皮。
我干了二十年,总结出来一句土话:三分仪器七分校,常测常调才靠谱。
仪器再贵精度再高,你半个月不校一次,环境温度变了,导轨落灰了,测出来的数就是瞎扯。
话说回来,你们车间的三坐标,真的按要求每周校准吗?还是只有客户验厂才拉出来走个过场?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干机械20年:我眼中的三坐标测量,远不止测尺寸
文章链接:https://m.yxqcspc.com/15796/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
