上个月帮佛山一个做汽配的老陈收拾烂摊子。一批定制法兰干下来,整整120件,全部废了。问题出在哪?新换的夹具定位,干到第50件的时候,基准公差直接飘了22丝。老陈蹲在车间门口,抽了一下午烟,烟蒂堆了小半盒,亏了小十万,够他付三个工人半个月工资了。
说实话,这不是我见过第一个踩坑的。做加工的,大半注意力都放在机床、刀具上,选夹具定位厂家的时候随便找,结果翻大车。
选厂就看这三点,一筛一个准
要实测批量精度,别信样板的漂亮数据
大部分厂家给你看的精度报告,都是挑最好的那块样板测的,顶啥用?你要自己提要求,拿你自己工件的3D图过去,让厂家当场做三个同批次的试样,分别测你最在意的那个定位基准点的误差,三个数摆出来比一比。要是三个样的误差差超过0.01mm,直接转身走就行。这种厂家批量做的时候,精度控制肯定不行,用一段时间公差就飘。
专做你细分行业的,比什么都做的靠谱一百倍
别信厂家说“我们什么夹具都能做”。你做新能源电池壳加工,就找专门做新能源汽配夹具定位的;你做航空航天小零件加工,就找给航企供过货的。人家天天摸你这个类型的工件,知道切削力多大,定位基准放在哪里不容易变形,甚至连你机床的接口都熟,拿来就能用,少了好多调试的功夫。
售后按小时算的,别选按天算的
加工厂开机就是烧钱,夹具出了问题,厂家说“我们明天安排人过去”,你这一天十几台机床停着,多少钱打水漂?试都不用试,你买之前故意找个小问题打技术电话,看多久有人接,多久能给你出初步方案。要是半天没人回,微信不回电话不接,趁早pass。
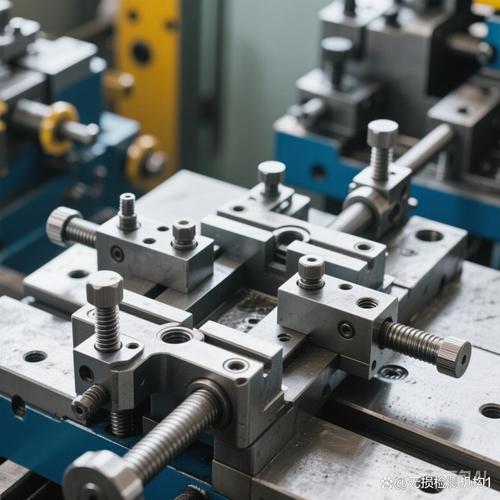
靠谱的夹具定位厂家,都有这些共性
我混机械圈快十年,碰到的靠谱厂家,真不是那些广告满天飞、办公楼装得比车间还豪华的。
第一类,珠三角长三角一堆小而美的厂家,不做线上营销,全靠圈子转介绍接单。你去他车间转一圈就知道了,定位块的研磨台擦得发亮,检测用的三坐标专门放恒温小房间,不会随便扔在机床边。我之前接触过东莞一家做汽配夹具的小厂,一共才二十多个人,一年做几千万的活,老板自己天天泡在装配车间,给客户改基准,这种厂做出来的东西,能差吗?
还有一类,给大厂自动化线做配套的夹具厂家,顺带接散单。这类厂家本身就被主机厂或者电池厂卡着极严的精度标准,做出来的定位夹具,公差控制比普通厂家严好几个等级。去年给浙江一个客户找过一家给头部电池厂供线的厂家,做出来的12套定位夹具,抽测下来,最大误差才0.006mm,用了快一年,一点问题都没有。就是价格比小厂贵个15%左右,真的值。
不过话说回来,那些张口就吹自己有多厉害、报价有多低的,大多是坑。真有底气的厂家,不会拿这些吹,只会给你拿之前做过的同行业案例,给你看客户的使用反馈,给你当场测精度。
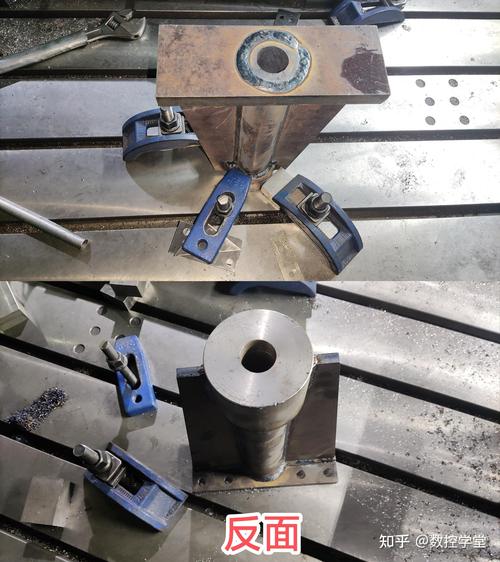
不同采购规模,不同签单策略,避坑都给你列好了
你要是只买1-2套,小批量试产用。别听厂家说什么“小款不赊账”,一定要留15%的尾款,满三个月精度没问题再付。真靠谱的厂家,不怕你留尾款,对自己的东西有信心。那些死活要你全款的,大概率是心里有鬼。
你要是批量采购,给自动化线配10套以上,那一定要加两条合同条款。第一,抽一套送第三方检测,精度不符合约定,厂家出检测费,全额退换。第二,要求厂家把“两次去应力处理”写进合同,很多小厂加工完直接发货,应力没放干净,你放半个月,变形了精度直接飞,哭都没地方哭。
最后说几个避坑的干货,记下来:
别碰比市场价低30%以上的报价。一分钱一分货永远是对的,本来该用Cr12MoV的定位块,给你换成45号钢,硬度不够,用半个月就磨坏了,到时候说你使用不当,你找谁去?
别找纯贸易的皮包厂家。他们接了单转手给小作坊做,赚差价,出了问题贸易商推作坊,作坊推贸易商,你连个负责的人都找不到。一定要去工厂看,哪怕拍个车间视频也行,看看有没有自己的加工设备和检测设备。
别嫌提要求麻烦,你买前多问一句多测一次,比买完出问题再返工省钱多了。
哦对,老陈后来重新找了厂家,多花了四万,做出来的夹具用了快一年,公差还稳在0.005mm以内,早就把亏的赚回来了。说白了,夹具定位这东西,精度稳就是帮你赚钱,不稳就是给你挖坑,选厂家真的别马虎。
