2026-09-17 17:53:41 分类:商机
昨天刚换好下班的鞋,口袋里的手机就震得慌。
客户销售在群里甩了三张图,二十个车载充电器外壳,每个合模线都歪了足足一个毫米。整批一万两千件,全退。
班长叼着半根烟靠在门框上,抬抬下巴:老陈,去瞅瞅?
我绕着机台走了三圈,伸手摸了摸料斗的温度,心里就有数了。新徒弟调机的时候,把料筒第二段温度多打了20度,料太稀,合模的时候冲偏了。
这就是注塑成型,天天出活,稍微错一点,全玩完。
没人愿意说透的技术内核
说穿了就是把塑料颗粒烤化了,怼进模子里冷却定型,听起来简单,门道全在那几个数字里。
我干了二十年,记到现在的三个数:进料口温度稳定在160℃,喷嘴温度要升到230℃,保压压力得比注射压力低30%左右,差一点,出来的活就不一样。
现在行业里说来说去都是热流道和冷流道,都吹热流道好,少废料精度高。
说实话,真到接订单的时候,没人会全用热流道。
这套潜规则没人明说。一套热流道模具比普通冷流道贵三万多,一万件以下的小订单,摊下来单件成本直接翻一倍,废料那点钱根本补不回来。
大家嘴上喊着升级技术,接单的时候还是默认选冷流道,哪怕多攒点水口卖废料,也比砸进去亏得少。这就是行里默认的妥协。
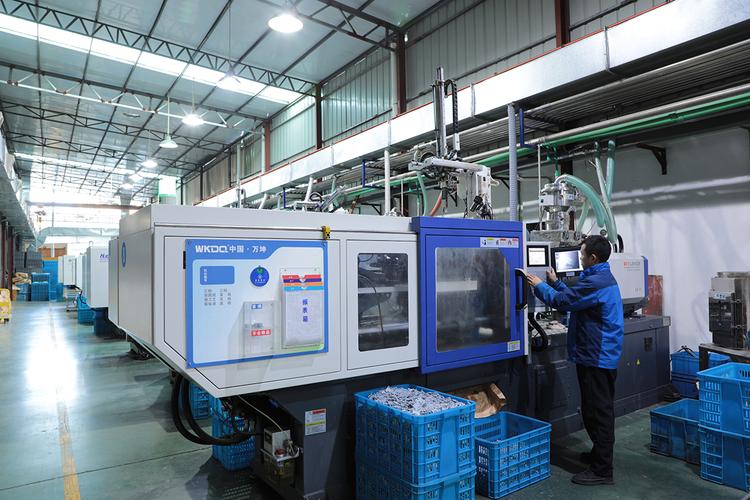 注塑成型车间机台生产现场
我见过太多刚毕业的小孩,抱着电脑里的模拟参数说完美,一开模全是花痕。
参数是死的,料每一批的湿度都不一样,车间今天湿度高两度,你就得把烘干时间多调五分钟,哪有什么标准答案。
不同行当完全不一样的要求
做消费电子的注塑,跟做汽车配件的,根本就是两个玩法。
前两年给深圳代工厂做TWS耳机充电盒外壳,要求翘曲度不能超过0.02毫米,差一丝,盖上去就留缝,客户就不收。
一开始打样,我们按常规改性PP算收缩率1.5%,打出来二十个,十八个翘了0.06毫米,整堆料全废。
后来我蹲在料堆边摸了半小时,闻出来这批料的添加剂比例比之前多了两个点,收缩率得调到1.8%,再把保压时间加三秒,出来的活全合格。
另一个是商用车的尿素罐接头,要求耐酸碱,-40℃不能裂。
之前同行接了个单,为了降成本,掺了20%的回料进去,强度差了一半,冬天车主跑东北,走半路上接头裂了,尿素漏光,扔在高速上,整批货全收回来烧了,老板赔了小一百万。
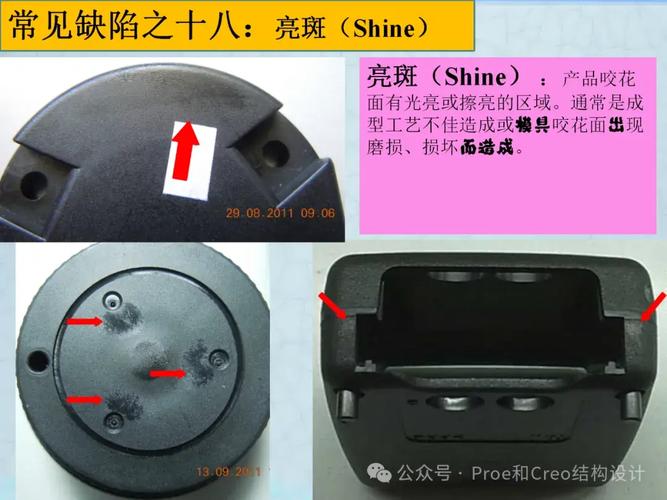 注塑成型合模线缺陷实拍
说白了,要求完全不一样。消费电子要的是精度好看,汽车要的是耐造不出事,你拿一套参数走天下,早晚摔跟头。
新风口底下藏着的暗礁
 新风口底下藏着的暗礁
这两年都喊绿色制造,很多工厂都上了可降解塑料注塑的线,还有国产注塑机抢了不少进口设备的份额,价格只有进口的一半,精度也不差,进口替代做得风风火火。
不过话说回来,有个事行里没人愿意公开说。
现在做可降解PLA注塑,材料的收缩率波动特别大,不同批次的原料,吸水率差一个点,收缩率就能差4%,现在现行的行业标准还是好几年前的,根本没对可降解材料的收缩公差做明确要求,很多小厂接了单,随便调调就出货,出了问题就推给原料供应商,下游客户吃了哑巴亏也没地方说理。
这就是标准滞后挖的坑,早晚得有人踩。
我今天擦机台的时候,徒弟还问我,现在都用AI调机了,我们老技师会不会失业啊?
我笑着拍他肩膀,说你记着老师傅的一句话:注塑成型,七分料三分调,参数是死的,人是活的。
你天天摸机台,摸得多了,料一闻就知道对不对,温度差个十度你伸手就能摸出来,AI能算参数,能摸得出来今天车间湿度大了半度吗?
话说回来,你们跑机这么多年,碰到过最离谱的注塑缺陷是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑成型:车间摸爬20年才懂的那些门道
文章链接:https://m.yxqcspc.com/15810/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
