2026-09-17 20:35:42 分类:商机
去年三伏天的一个下午,我刚冲完凉换好衣服准备下班。
售后部的小张拽着个电话闯进来,脸都黑了。
客户发了大脾气,说我们发过去的外圆磨主轴,刚过保三个月就抱轴了,骂我们偷工减料。
我们连夜拆了那台退回来的主轴。
那轴颈拉得跟犁过的地似的,轴承都烧成了灰蓝色!
不是材料偷换,也不是装配出问题。
就是温升控制的热胀间隙留错了,夏天环境温度高,轴一胀直接把间隙挤没了,转起来直接抱死。
别拿温升不当回事,这里头全是硬指标
说实话,刚入行那会我也觉得,温升不就是个开机后的报警参数?至于卡这么死?
干了二十年才明白,几乎九成的精密设备慢性故障,根子都在温升上。
普通精密车床的主轴,运转允许温升一般控制在35℃以内。
钢的热胀系数摆在那,每100毫米轴长,温度每升10℃,就会伸长0.012mm。
听起来这个数字小得可怜对吧?
精密磨床的主轴轴承间隙,本来就只留0.005到0.01mm,这一胀直接把间隙挤没了,不抱轴才怪。
现在主流的温升控制路线,就两种:油冷和水冷。
油冷胜在温度均匀,不会结露腐蚀主轴和电路,缺点就是导热系数只有水的四分之一,大功率主轴压不住温度。
水冷刚好反过来,散热快成本低,就是南方梅雨季容易结露,水珠掉进去分分钟烧电路板。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
大多中小厂做中端设备,不会给整个主轴做全段水冷,只给核心轴承那段做,箱体其余部分全靠自然风冷。
这么一改,成本直接降三成,一般用户一天最多开六七个小时,测不出来问题,只有满负载连续转八小时以上才会慢慢温升超标,刚好多数设备过保才出问题。
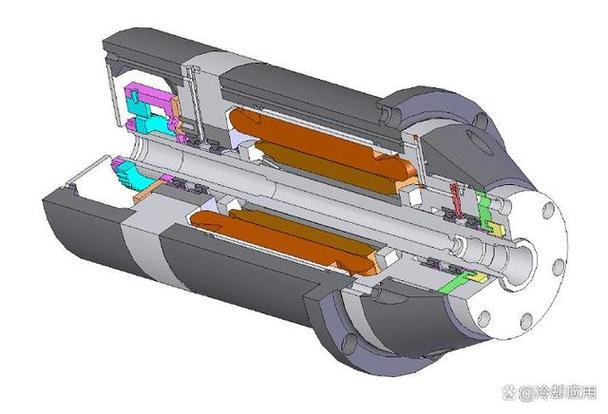 机床主轴内部油冷水冷管路布置图
不同行当的要求,差出十万八千里
我这些年跑过不少行业,温升控制的要求,完全不是一回事。
第一个场景,新能源汽车的驱动电机定子。
上个月给长三角一家配套厂做测试,他们要求连续峰值输出15分钟,定子绕组温升不能超过80K。
我们一开始按常规经验设计散热通道,结果测到12分钟就超温报警,直接打回。
后来把液冷通道的截面积从8mm改到12mm,进出口的压力损失降了20%,才刚好达标。
另一个场景,光伏行业的多晶硅还原炉。
这个要求更变态,整个炉壁的温度差必须控制在2℃以内,差一点做出来的硅料纯度就不合格。
前几年帮江苏一家硅料厂改温控,原来用的老方案,分区控制反馈慢,温差跑到5度。
原来做出来的硅料纯度波动大,每炉都要挑半天,良率硬生生掉了七个点。
后来我们重新调了温升控制的反馈周期,每2秒刷新一次控制信号,终于把整个炉壁的温差压在了要求范围内,良率当天就拉回了正常水平。
你看,同样是温升控制,一个卡最高温度,一个卡温度差,完全是两个路数。
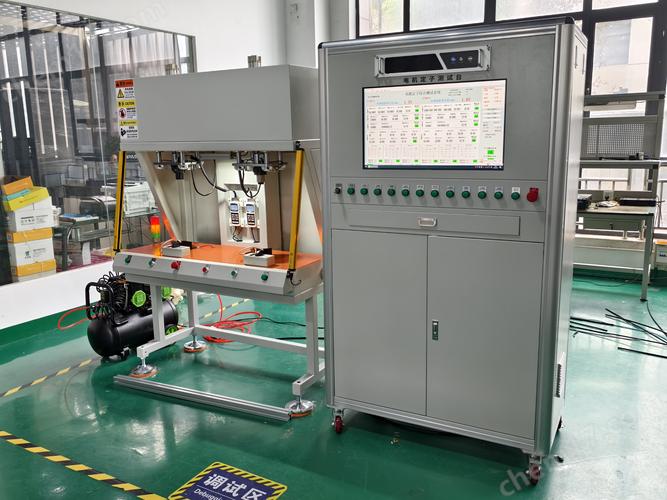 新能源汽车电机定子温升测试现场
新风口底下,藏着不少没说破的暗坑
 新风口底下,藏着不少没说破的暗坑
现在都搞绿色制造智能制造,随动温升控制开始火起来。
原来冷却系统不管温度多少都是满功率转,现在跟着主轴负载实时调冷却功率,能省15%左右的电,一年下来不少钱。
进口替代这块也做得不错,原来高端的温控阀都是抢德国货,现在国内头部厂做出来的,控制精度能到±0.1℃,不比进口差,价格直接砍半。
不过有个行业内不愿公开说的难题,我今天掰扯出来。
现在咱们国家的设备温升标准,还是很多年前定的,所有允许温升都是按环境温度25℃来测的。
你看看现在的车间,夏天不开空调的话,动不动就冲到40℃,比标准环境高了15度。
按标准测出来合格的设备,放到实际车间里,温升直接超了十几度,不出事才怪。
标准没更新,设备厂也不会把这话写到说明书里,最后都是用户自己吃闷亏,出了问题还以为自己操作不对。
干了这么多年,我最服气的就是实操里的经验,比书本上的理论靠谱一万倍。
我自己总结的土话就是:宁留一分间隙,别让温度挤一厘。
你们车间夏天出过啥因为温升撂挑子的怪事?同行们都来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老师傅聊温升控制:藏在车间里的温度陷阱,很多新人没摸透
文章链接:https://m.yxqcspc.com/15819/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
