调不对参数,再好的机床也白给
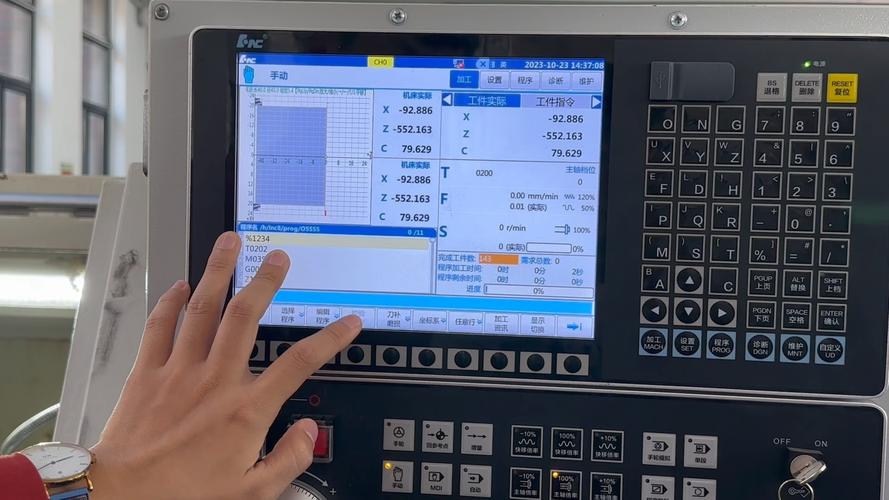
说实话,很多刚入行的小朋友,以为数控系统参数就是出厂预设好的,不用动。大错特错。 数控系统参数说白了,就是给机床定规矩的。你让它跑多快,停多准,吃刀的时候抖不抖,全看这些参数怎么配。 现在市面上两种主流调校路线,一种是出厂通用预设,一种是现场逐段自整定。 通用预设省事儿,拿到机器就能开,适合批量干粗活的厂子。但是精度锁死了,干高精度活根本顶不住。 自整定慢,一台8米的龙门,调完全部参数要两三天,但是能贴合机床的实际磨损,精度能稳很多。 不过话说回来,行业内通常不说但实际在做的妥协,其实遍地都是。 90%的小加工厂干批量活的时候,会把定位允差参数从1.2μm放宽到3μm,只要客户图纸不卡,加工速度能提20%,电费都能省不少。 插补周期,一般出厂默认是0.8秒,干简单轮廓不用改,要是加工复杂曲面,多数人会改到0.4秒,哪怕负载高一点,也能换表面光顺度。 干长时间连续生产的批量活,不传的秘诀就是留够15%的伺服负载余量,不然夏天机床发烫,分分钟给你跳过载报警。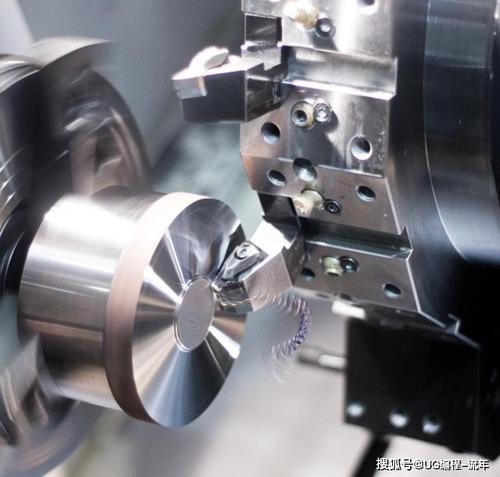
不同行当,参数脾性完全不一样
进口替代潮下,藏着没人说的暗礁