三年前夏天,浙江一个做模具的客户打过来电话,声音劈叉。
说我们供的新龙门铣,切出来的奥迪覆盖件模,棱线歪了20丝。一整批料废了,损失小二十万。
我带着徒弟连夜开车过去,蹲车间排查了一天。丝杠间隙没问题,导轨没问题,主轴跳动也合格。最后拆了主轴护罩,一眼看见编码器反馈线泡在半干的冷却液里,接头氧化松了。
就丢了三个脉冲。二十万的活,没了。
别看书本讲参数,编码器吃的就是误差这口饭
很多新手刚进车间,以为编码器反馈就是给电机数个数,没啥难的。
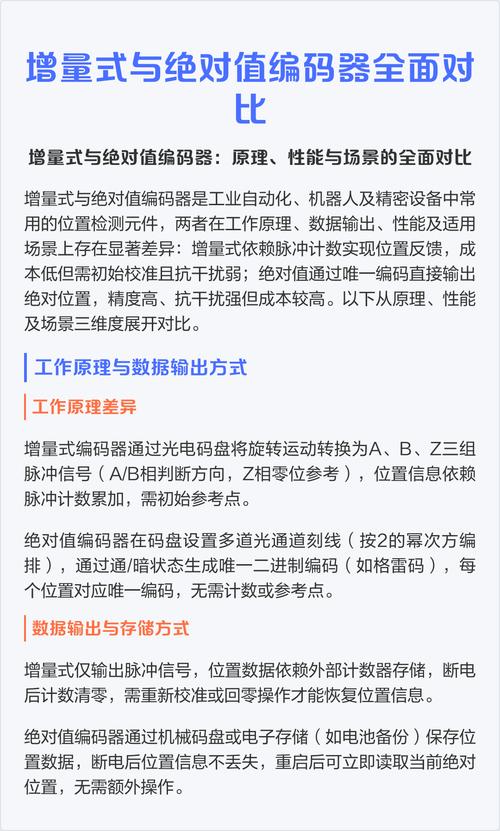
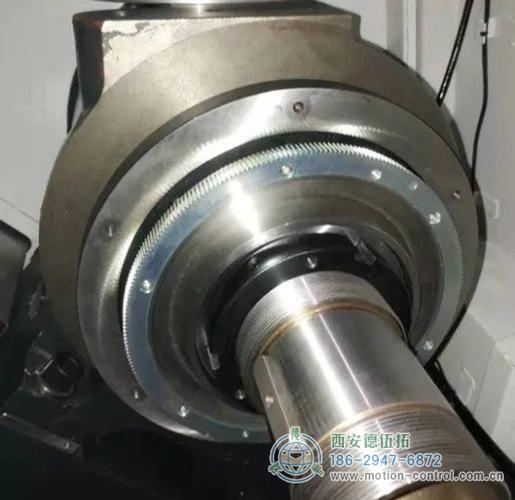
说白了,编码器就是机床的眼睛,你转了多少度,走到什么位置,全靠它给控制系统递话。现在市面上主流就两个路数:增量型,绝对型。
增量型便宜,一台普通铣床用的,也就两三百块。只要做到0.1度的分辨率,就能满足大部分拉荒、半精加工的需求。缺点就是一断电,丢了信号就得重新回原点,麻烦。
绝对值编码器不用,掉电再开机直接知道自己在哪,不用找零。高端五轴必须用,得做到17位分辨率,也就是13万多线,才能跟上插补的精度要求。防护等级也得够,经常溅冷却液的位置必须上IP67,差一级都容易出问题。
价格差多少?同尺寸同分辨率,真绝对值比增量贵一倍还多。
说实话,行业内有个不说的妥协。很多厂商给中端机床对外宣传配的是绝对值编码器反馈,其实就是增量加个纽扣电池记原点,说白了就是伪绝对值。成本省了三分之二,普通用户测不出来,也就糊弄过去了。
真出问题?都是用户运气不好,谁让你贪便宜。
不同行当的要求,差得能绕机床三圈
就说刚才那个模具厂的事,当时客户买机床砍了十万块价格,我们销售为了签单,偷偷把原厂真绝对值换成了伪绝对值方案。本来也没事,结果车间夏天温度到38度,电池三个月就漏液,原点直接飘了,才出了那档子事。
数控切削这行,对编码器反馈最核心的要求,就是防油污防冷却液,抗高温。只要接线做对了防护,十年八年都不会坏。一旦信号丢几个脉冲,整台机床的精度全崩。
换个行当,完全不一样。去年我们给电商仓修AGV,举升机构抖得厉害,堆货每次都歪个几毫米,上个月刚砸了三托矿泉水。
查了半天,原来厂商图便宜,用了普通机床的编码器装AGV上。AGV天天在库房跑,过个接缝就是一次震动,普通编码器轴窝承受不住10G的震动,用不了半年轴就窜,反馈信号每次都差一点,堆得多了自然歪。
AGV要求的是抗震动抗冲击,对防护等级要求反而没那么高,场景不同,要求天差地别。
不过话说回来,真懂的用户,都会按自己的场景提要求,不懂的就只看参数表上的分辨率,多少钱能买最高参数就选谁,不出事才怪。
进口替代潮下,藏着没说透的暗礁
这两年国产编码器起来了,原来进口的卖两千,国产的六百就能拿下,性能其实大部分场景也够用,给国内机床厂商省了不少钱,挺好的事。
但是有个行业不愿公开说的难题,国内现行的精度标准,只测编码器的静态误差。就是你把编码器卡死,测每个位置的误差对不对,达标就算合格。
没人测动态误差。就是编码器转起来,到了额定转速之后,每个脉冲的误差到底有多大。我测过不少国产便宜编码器,静态误差完全达标,一转起来到1500转/分,误差直接翻三倍,高速精铣根本用不了。
标准滞后,吃亏的还是终端用户。你买的时候测静态,全合格,用的时候才出问题,说理都没地方说。
还有绿色制造这块,很多小厂做编码器封装,用的还是含溴的灌封胶,便宜一块是一块,坏了之后拆解根本没法降解,欧洲早就禁了这种材料,国内没人管,也就这么着了。
我在车间干了二十二年,见过太多因为省几百块编码器钱,亏几十万的事。
我常跟徒弟说,有句土话记牢:编码器反馈就是机床的眼睛,瞎半只眼能走路,踩坑摔跟头是早晚的事。
你们厂里吃过编码器反馈的亏吗?是选便宜凑合用,还是咬咬牙上靠谱的?欢迎唠两句。
