2026-09-18 01:27:47 分类:商机
上周三刚上班,仓库就拉回来一台退机。
客户发了好大脾气,雕铝壳的公差要求0.02mm,做出来三十个有二十七个超差。
几十万的订单,全砸手里了。
老板脸拉得比床身长,叫我拆开机头看看。
拆完我啧了一声。滚珠丝杠的滚道,磨痕深得能放下半个钢珠。才用了一年半。
别信“越大越好”,参数里藏着猫腻
很多新手选丝杠,只看直径,觉得越粗越结实。
其实不对,核心是导程、精度等级、额定动载荷,三个对得上才好用。
说实话,我见过100mm直径的丝杠,拉荒半年就废了,也见过32mm直径的,用了十年还稳。
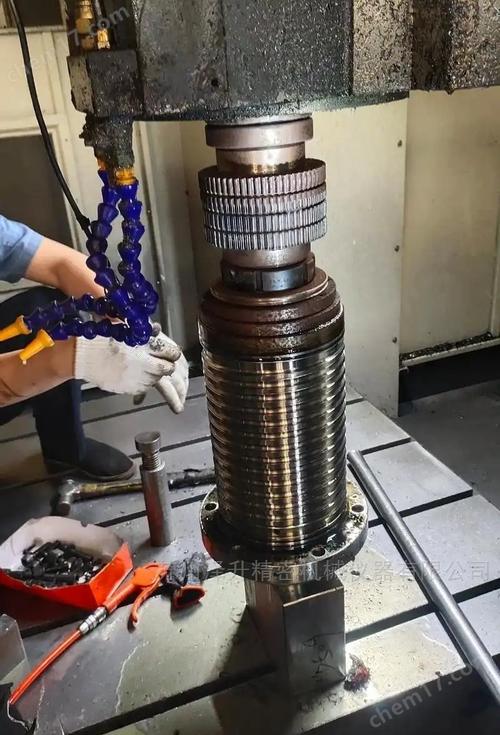 车间拆解故障滚珠丝杠现场图
滚珠丝杠说白了,就是把旋转变成直线运动,原来的滑动丝杠摩擦力大,用久了间隙大,滚珠把滑动摩擦变成滚动摩擦,摩擦力只有原来的五十分之一,精度能差出去好几个等级。
现在主流就是两条路线,冷轧滚道和磨削滚道。
冷轧是直接用冷拔钢轧出来,成本比磨削低整整40%,加工周期只要三天,精度最多做到C7级,适合轻负载、低转速的场景,用个三五年也没问题。
磨削呢,轧完之后还要用专用磨床精磨滚道,精度能做到C0级,硬度均匀,精度保持性好,能用十年以上,但是价格是冷轧的两倍,加工周期最少半个月。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么不?
很多做中端设备的厂商,为了抢价格,拿冷轧滚道抛个光,把粗糙度磨得跟磨削的差不多,就敢标C5级精度卖,价格比正经磨削的便宜三分之一,买家拿到手根本看不出来,跑个大半年,精度掉得比过山车还快,等出了问题,大多都归到用户使用不当,谁会说自己丝杠本身就不对?
不同行当,要求差得不是一点半点
我干这么久,见过各行各业用丝杠,要求完全不一样,举两个例子你就懂。
第一个是新能源锂电的卷绕机。
去年我们接了个改造单,客户原来贪便宜,买了小厂的设备,用了一年开始出问题,卷出来的极片边缘错位,每卷累积错个0.01mm,一千多卷废了三十多万。
人家卷绕机要求啥?重复定位精度不能超过0.003mm,还得耐电解液腐蚀,转速稳定,你拿个抛光冷轧丝杠上去,怎么可能扛得住?后来换了正经C2级研磨丝杠,问题直接解决,用到现在没出过错。
第二个就是定制家具厂的全自动开料机。
很多人觉得木工嘛,要什么高精度,错了。现在定制衣柜,封边要求缝隙不超过0.1mm,定位错一点,封完边就歪,装都装不上。
前年有个家具厂老板找过来,说他那台开料机,开一百张板就有十张尺寸不对,换了新导轨还是不行。我过去一查,丝杠间隙快0.2mm了。原来他买设备的时候,厂家给装的是1605丝杠,额定动载荷才不到7kN,他天天开12小时,刨多层板吃刀量又大,半年就把滚道磨坏了。后来换了2010丝杠,额定动载荷提了8kN,用到现在三年多,还准得很。
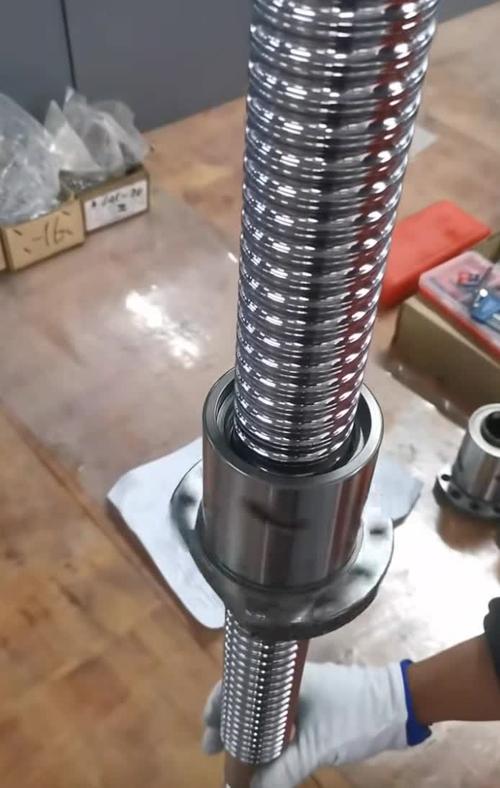 锂电卷绕机滚珠丝杠安装实拍图
进口替代热里,藏着没人说的暗礁
 进口替代热里,藏着没人说的暗礁
这两年大家都喊进口替代,原来日本THK、台湾上银的丝杠,现在国内好多厂都能做,价格只有进口的三分之一,很多指标都能对标,这确实是好事,我们现在给客户做设备,也优先用国产的,能省不少钱。
不过话说回来,有个行业内不愿公开的难题,我不说很多人都不知道。
现在国内的丝杠标准,只要求测20℃常温下的静态精度,温度变化的尺寸稳定性根本没要求。很多厂家做检测,也只测常温,不测高低温变形。
我前年给哈尔滨的一个户外龙门吊客户做配套,冬天车间没暖气,气温降到零下28度,新换的国产丝杠,一周之后定位误差超了0.02mm,根本没法用。后来换了进口丝杠,同样环境下变形只有0.005mm,差了四倍都不止。
不是说国产不好,是现在很多厂家追进度降成本,只追得上静态精度,温变下的精度保持性这块,投入的研发还不够,标准也没跟上,用户买的时候也不懂,踩坑了都不知道是怎么回事。
我天天蹲在机床边摸丝杠,摸了二十年,总结出来一句土话:“选丝杠,别光看参数印得亮不亮,得摸滚道够不够润”。
什么意思?正经磨出来的滚道,手摸上去是细腻的均匀纹路,抛光的冷轧滚道,看起来亮,摸起来发滑,纹路浅,用不了多久就磨穿。
你们在一线遇过什么滚珠丝杠的奇葩坑?不妨留下来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了20年滚珠丝杠:车间里课本没教的那些门道
文章链接:https://m.yxqcspc.com/15833/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
