2026-09-18 03:39:44 分类:商机
上周三刚换好工作服准备下班。
销售部小周拽着个黑着脸的客户闯进来。
说客户那堆垛机停在半空中三个小时,掉了两托盘电子配件,仓库主任放话要扣全年绩效。
我跟着去现场拆制动器,拆开一看傻了,摩擦片磨得见了背板,才用了18个月。合同写的保三年。
磨坏的不是材料,是没算对的工况
说实话,很多人觉得制动器磨损就是材料不好。
哪有这么简单。
盘式制动器干活,靠的就是摩擦片跟制动盘挤在一起产生阻力,停下来就会磨,只要用就一定会磨。
正常设计,都会给摩擦片留12mm的磨损余量,正常工况下一年磨掉不到1mm,撑个十年八年都没问题。
正常合格的摩擦片,静态摩擦系数要稳定在0.35到0.4之间,一旦磨到余量只剩2mm,就该换了。
我见过最离谱的,工况不对,三个月磨掉8mm,直接磨穿背板啃制动盘,最后整根轴都废了。
现在市面上主流就两种材料,铜基烧结和有机复合摩擦材料。
铜基硬,耐温,600度高温下摩擦系数都不掉,就是太费制动盘,价格还贵,比有机的贵两倍还多。
有机的软,不伤盘,便宜,就是超过250度就碳化掉渣,蹭得满腔体都是粉,磨得飞快。
行业内通常不说的妥协是什么?
百分之八十的中小设备厂,选型的时候默认选有机材料,给客户报参数的时候,敢写耐温300度,实际连续启停十次,温度就能飙到280度,不出半年就开始掉块磨损。
出了问题就推给客户使用不当,反正你拿不出石锤,只能认栽。
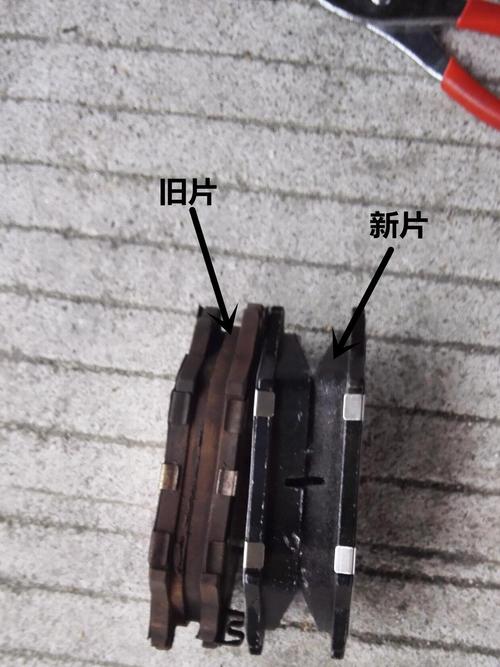 工业盘式制动器新旧磨损摩擦片对比图
不同行当,磨法完全不是一回事
就说我刚碰到的堆垛机,属于智能仓储起重行业。
这个行当对制动器磨损要求最狠的是什么?启停频率。
设计的时候一般按每天启停80次算,我那个客户是24小时转,双班倒,每10分钟启停一次,一天下来快150次,比设计值翻了一倍还多。
原来选的12mm余量有机片,可不就一年半磨完了?
后来我给换成半铜基的,余量加到15mm,今年开春去测,才磨了1.2mm,再用个四五年没问题。
另一个场景,机床主轴制动,完全不一样。
前年给一家汽车发动机缸盖加工厂调卧加,他们原来用的进口原装制动器,不到一年就磨坏了。
他们换活频繁,每两小时换一次产品,每次换活都要主轴定向急停,主轴最高转数8000转,惯量比原厂设计大了三成。
原来的制动片接触面积不够,每次制动都不是完全锁死的静摩擦,带着滑动,磨得飞快。
后来我让厂里头把摩擦片接触面积增大了15%,每次都能一步锁死,现在三年了,还没换过片。
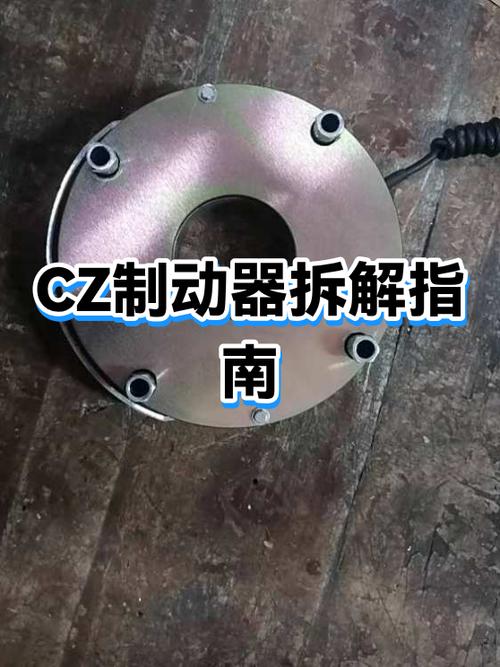 数控机床主轴制动器拆解磨损摩擦片实拍
进口替代风口下藏着暗礁
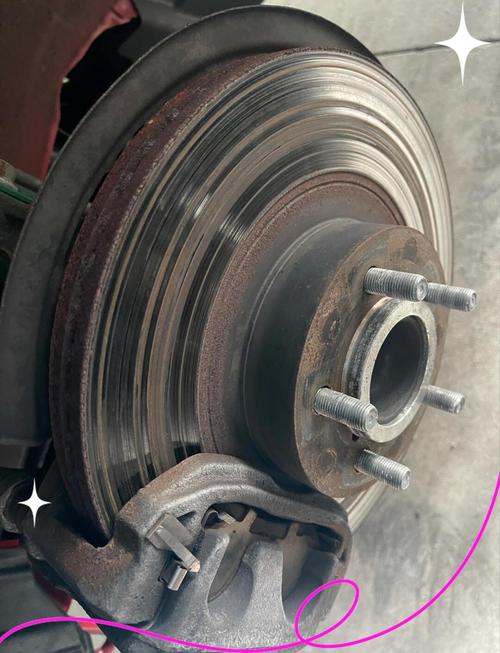 进口替代风口下藏着暗礁
这两年都喊进口替代,绿色制造,很多做制动器的国产厂家都起来了,确实便宜,比进口的便宜一半还多。
但是有个问题,行业内没人愿意公开说。
为了符合环保要求,摩擦材料里要减铜,很多厂家直接把铜含量从原来的30%降到5%,拿劣质石墨和矿粉凑数,磨损速度比原来进口的快两三倍。
你买的时候便宜,换的频率高,算下来花的钱更多,还耽误生产。
还有标准滞后的坑。
现在国内现行的制动器磨损检测标准,还是十多年前定的,只测常温下的静态摩擦系数,不测交变温度下的连续磨损率。
很多小厂家做样件的时候,实验室测完全合格,实际用起来,温度一上去磨得飞快,你找过去,人家说我符合国家标准,你能怎么办?
现在搞预测性维护,很多人说要装传感器测磨损,说实话,没那么好用。
传感器装在制动腔里头,天天沾着摩擦粉,温度动不动飙到两百度,传感器本身用一年就坏了,花那冤枉钱干嘛。
我在车间蹲了20年,常跟我带的几个徒弟说,选制动,看磨速不看硬度,留余量不留噱头。
哪有什么永不磨损的制动器?只要动,就会磨。
与其盯着厂家吹的新材料黑科技,不如拿到参数先算一算你自己的工况,多留两毫米余量,比什么都强。
你们见过最离谱的过早磨损故障是什么?唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机床调试,我见过的制动器磨损大半都不是质量问题
文章链接:https://m.yxqcspc.com/15839/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
