2026-09-18 06:51:46 分类:商机
上周三刚换完早班,门口就炸了锅。
客户拎着个铝框摔在质检台,声音整个车间都能听见。
说我们交的某无人机主梁,装配的时候死活卡不上。拆下来三坐标一测,平面度超了0.08mm。
就是加工变形搞的鬼。你说邪门不?加工完当天测,明明卡着公差线过了,放了五天,往客户那一送,就歪了。
公差表上没写的那点事
很多刚进厂的小孩,张口就是残余应力,闭口就是热变形,说的头头是道。
真上手调机,照样出废品。
加工变形哪是课本上那几句话说的清的。切削的时候,刀头摩擦生热,10℃温升,硬质合金刀杆就能伸长0.012mm,你吃刀量一旦大了,这变形直接就吃到工件上了。
薄壁件夹紧更坑,你不夹紧吧,加工的时候晃,尺寸飘。夹紧力大了,夹的时候是正的,松开机床一弹,就翘了。只要夹紧力超过12MPa,铝薄壁就会出不可逆的塑性变形,这个数字我验了十几年,错不了。
还有粗加工完那点残余应力,你放那自然时效,72小时能释放掉八成多,放一个月能到九成五。
现在行业里两条路,一条自然时效,一条振动时效。自然时效准,稳,但是占车间地方啊,一个框架放三个月,流动资金都压死了。振动时效快,两个小时搞定,但是薄工件振完,反而震出来细纹,应力没消干净不说,表面光洁度还废了。
说实话,行业内通常不说的妥协是什么?批量货,不选全自然也不选全振动,就是粗加工留1mm余量,放车间角落晾个三五天,半精加工再留0.2mm,再晾一天,最后精加工到位。既不占太久地方,变形也能控住,大家都这么干,就是不说出来而已。
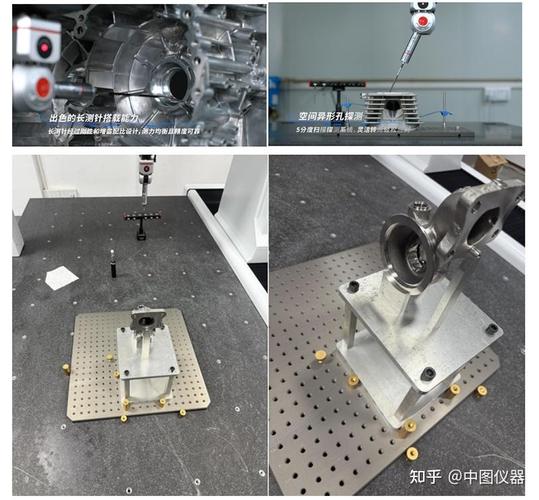 机械车间薄壁铝合金工件加工变形检测图
对了,还有热处理完的工件,哪怕你回火做的再好,放那半年,多多少少还会变一点。这点我吃过亏,早年接了一批模芯,淬火完直接精加工,交出去三个月,客户打电话说变形了,赔了小十万,心疼好久。
不同行当的变形讲究
干不同的活,对变形的容忍度天差地别。
我举第一个例子,航空航天的薄壁结构件。去年我们给某卫星厂做散热安装框,壁厚只有1.2mm,要求平面度0.05mm以内。一开始我们用普通虎钳夹,两边紧了,中间凸,松开来一测,翘了0.3mm,直接废了三块料。
后来老钳工给支了招,改真空吸盘吸,整个面均匀受力,夹紧力直接降到0.5MPa以下,吃刀量改成每次0.1mm,走刀速度降三成,最后做出来,变形刚好0.03mm,顺利交活。
换个行业,做注塑机的模架,要求又不一样。注塑模架都是大块铸钢,重的好几吨,要求两个导柱孔的平行度0.02mm每米。你加工完直接交,放半年,导柱孔肯定歪。为啥?铸钢浇出来的残余应力,粗加工切掉一层,应力重新分布,慢慢就变形。
之前我们厂接了一批汽车保险杠的模座,客户要求一年不变形。一开始我们打算送振动时效,算下来成本涨八十多一件,老板不同意。后来我们想了个土招,粗加工完,翻个面,扔到厂房顶上晒半个月,白天晒晚上露,应力跑的比放车间快多了,最后加工完,放了一年测,平行度变形才0.01mm,比振动时效差不了多少,成本几乎没加。
说实话,这不就是穷出来的办法吗?好用就行。
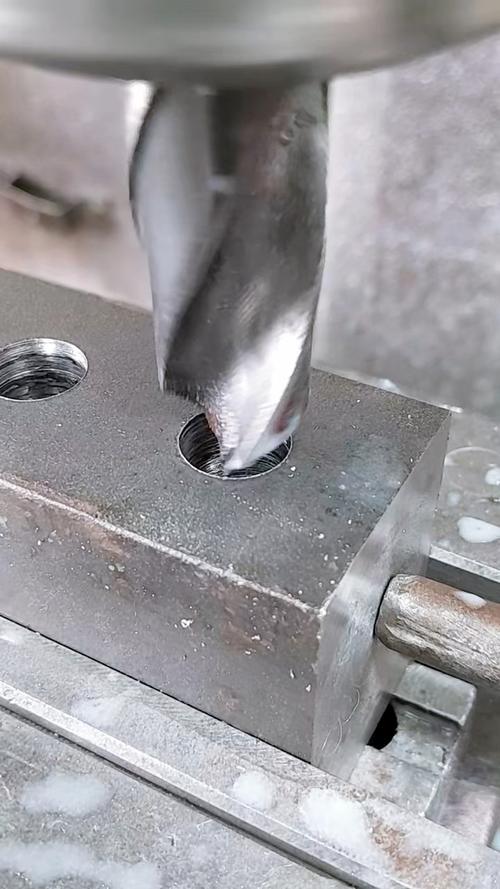 大型铸钢模架加工变形钻孔校孔现场图
新风口下的老暗礁
 新风口下的老暗礁
现在都喊进口替代,都要做高精度零件,加工变形这个老问题,反而越来越突出。
很多人说智能制造能解决变形,机床加补偿,实时测实时调,我见过,确实好用,但是那成本,中小企业哪用得起?
而且还有个行业不愿说的事,现在的变形公差标准,太滞后了。很多标准还是二十年前定的,那会儿做普通民用产品,变形大一点无所谓,现在做新能源、航空的高精度件,要求比旧国标严四五倍,很多小厂按着旧国标做,交出去就不合格,打官司都没处说理。
还有绿色制造喊了这么久,要少切削,要近净成形,做出来的毛坯残余应力反而更大,变形控制更难,你说尴尬不?很多厂为了达标降本,直接把时效时间砍一半,变形刚好卡着旧国标的公差线,客户拿回去用个一两年,应力慢慢放出来,零件就松了,出了问题,早就过了质保期,找谁去?
说回车间,干了二十多年,我总结的土话就是:宁多一刀铣,不抢一天放。
什么意思?就是别着急赶交货,多留一道余量,多放几天散应力,比你什么高精度补偿都靠谱。
你说现在有各种新办法,各种黑科技,那为啥我们老师傅还是信这个?因为变形这玩意,你骗得了三坐标,骗不了时间啊。
你们车间有什么压箱底的防变形偏方?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊加工变形:那些藏在公差里的隐形坑
文章链接:https://m.yxqcspc.com/15847/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
