上周三刚拆完客户退回来的那台试验样机,我手上还留着没洗干净的防锈油味儿。
那是一台给某风电客户做的1.5MW偏航轴承,原定设计寿命二十年,才跑了不到三年,内圈和主轴的配合面就磨出了半毫米深的不规则凹坑,总窜动量超了设计要求四倍。
客户直接开了三百万的罚单,厂长在车间骂了一下午,没人敢插嘴。
谁能想到,毁了几十万成本产品的,不是十级大风,不是超载,就是一点点看不见的小晃动。
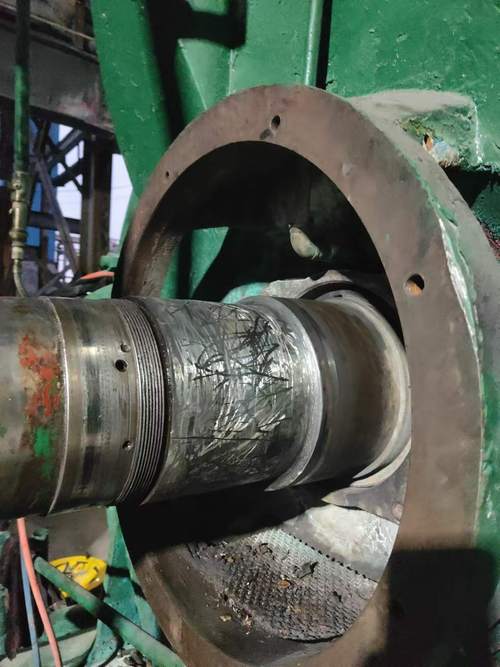
看不见的拉锯,才是最狠的
说穿了,就是微动磨损。两个零件本来是卡死不动的配合,结果常年受交变载荷,硬生生磨出了几微米到几十微米的相对滑动。
就像拿砂纸天天蹭一下,力度不大,架不住次数多。
我们早年在试验台摸出来的数据,我记到现在。振幅不到20微米的滑动,10^6次循环就能磨出肉眼可见的坑。
配合面接触应力只要超过材料屈服强度的1/3,磨损速度直接翻三倍。
如果把初始粗糙度控制在Ra 0.8以下,寿命能比Ra3.2的粗加工面高两倍还多。
现在行业里主流就两条路线,一条是做硬质涂层,一条是加大过盈量涂厌氧胶锁死。
涂层好啊,氮化钛、DLC都硬,耐磨性能翻好几倍,就是贵,还薄,装配的时候稍微磕一下就掉一块,批量生产废品率能窜到8%,小厂根本扛不住。
过盈加拉厌氧胶便宜,但是过盈量太大,冬天装配容易把内圈涨裂,温度超过120度胶直接变脆失效,哪哪都有坑。
说实话,行业内通常不说但实际都在做的妥协,就是批量单走的货,既不用满涂层,也不卡最严的过盈,选个中等过盈量,涂一层便宜的二硫化钼完事。
成本降一半,寿命刚够混过质保期,出了质保坏了,那就是客户的事了。
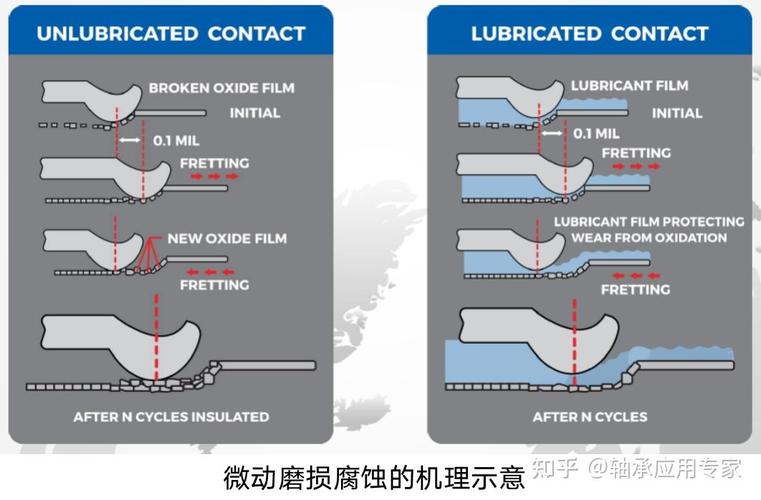
不同行当,要求差着十万八千里
就说风电,所有核心部件都要求二十年不坏,不差那百八十块的成本,就怕坏了爬风机换,一次运维费几十万。
我们当年吃了亏之后,给大客户改了方案,配合面做喷丸强化,留够残余压应力,再镀一层超薄氮化铬,算下来成本涨了八十多一件,寿命直接提到原来的四倍,客户愿意掏钱,我们也省心。
换到汽车行业就完全不一样了。
去年给国内某自主车企做离合器从动盘花键,原来一直是冲压后精车,万转耐久试验做下来,不到八百小时侧隙就超差,拆开来一看就是花键侧面的微动磨损。
给我们的要求是,单件成本涨不能超过五毛钱,多一分都不行。
最后选了磷化处理,一块多钱一公斤的磷化液,处理一件才三毛钱,刚好把配合面的摩擦力提了三个百分点,晃不起来,磨损直接降了七成,达标。
说白了,风电要命,汽车要钱,解决思路完全不一样,哪有什么万能方案。
进口替代风口下,藏着没人说的老坑
现在天天喊进口替代,好多厂做高端轴承高端液压件,都盯着滚道的硬度、精度,把尺寸抄的一丝不差,转头就把配合面的微动磨损要求给漏了。
做出来的东西,实验室测滚道寿命完全达标,装机跑两年,配合面磨废了,整机废了,滚道再好用有什么用?
不过话说回来,这也不能全怪厂家,有个行业内不愿公开的难题,就是现在的微动磨损测试标准还是几十年前的老版本,所有测试都按常温干摩擦做。
实际呢?海上风电是带盐雾腐蚀的,发动机部件是带润滑油高温的,测试条件跟实际工况差十万八千里,拿国标出来的合格数据,根本没用。出了问题,厂家还能拿国标符合要求说事儿,客户说理都没地方说。
现在搞绿色制造,要求零件拆解再利用,微动磨损磨坏了配合面,整个大部件只能回炉重炼,根本没法修,这又是新出来的麻烦,没人能解决。
我在车间摸了二十二年零件,总结出来一句土话:紧磨顶不住慢晃。
再硬的材料,再大的过盈,不如从一开始就别让它偷偷晃起来。很多人天天追新材料新技术,转头把最基本的配合间隙给算错了,这不扯淡吗?
你们有没有遇到过,查了大半年才发现是微动磨损搞鬼的破事?
有空来唠唠。
