上个月后半夜换班,我刚接过岗,质检小李就冲进来。手里攥着三个刚磨完的液压阀套。
废了。全废在内孔圆度上。
原来那台老磨床磨出来的,总是差1μm多,卡死了客户的验收线。那批活是给航天院所做的,差一丝都不行。
你说高精度数控内圆磨床这东西,平时不声不响放在车间角落,关键时候顶不上,就能把你整得半个月睡不好。
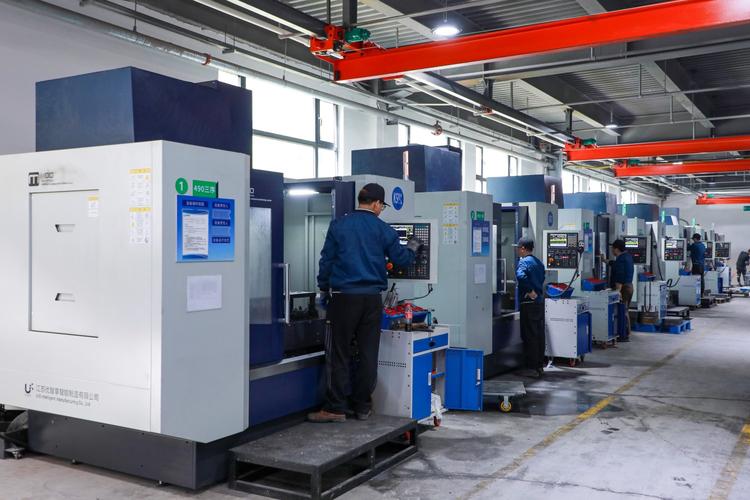
看不见的精度,全卡在核心细节上
磨内圆本来就比磨外圆难太多,刀杆伸到孔里,刚性天生差,稍微一点变形,精度就没影了。
现在敢叫高精度的,基本都卡着三个硬数字:内孔圆度公差稳定控制在0.5μm以内,加工后表面粗糙度Ra≤0.02μm,进给轴分辨率达到0.1μm,缺一个都不行。
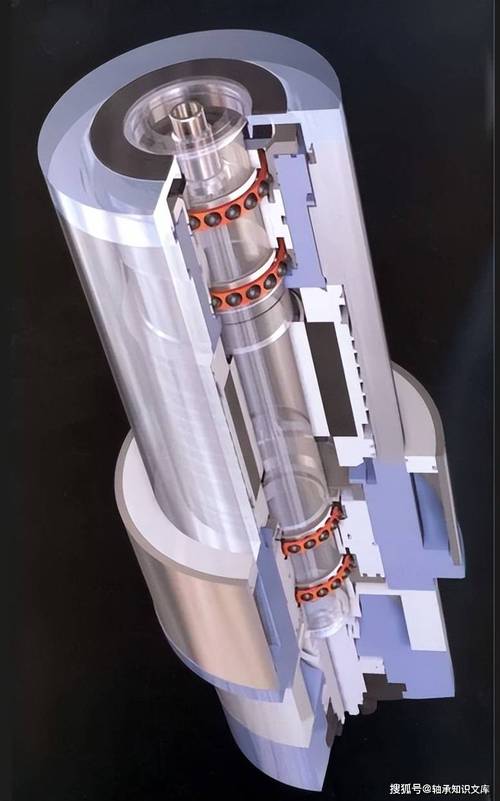
现在行业里主流就两种主轴路线,一种是动静压轴承主轴,一种是滚动轴承主轴。
动静压刚性好,抗震动,精度寿命长,但是成本高,装配难度大,没点技术积累做不好。滚动轴承便宜好修,坏了换个轴承就行,但是抗颤性差,干硬活容易出波纹,用个两三年精度就掉。
说实话,有个妥协行业内从来不说,只暗地里做。很多厂家宣传自己用的是全动静压主轴,实际只给主轴中段做了动静压,两端支撑还是用便宜的滚动轴承。
成本一下降了三分之一,精度寿命直接少一半,客户买回去只看参数牌,不拆开机箱看,根本发现不了。我前几年就碰到过这种猫腻,吃了不小的亏。
不同行业的活,要求差得不是一点半点
第一个场景,航空航天的伺服液压部件。
去年我们接了某院所的一批伺服阀套活,要求内孔和外圆的同轴度不超过1μm,圆度不能超0.8μm。这个活原来我们用普通数控磨床干,合格率不到40%,换了新的高精度数控内圆磨床之后,合格率直接干到96%。
为啥要求这么严?伺服阀是控发动机燃油流量的,内孔差一丝,流量误差就超标,发射的时候出问题就是天大的事,容不得半点马虎。
另一个场景,新能源汽车的驱动电机轴套。
隔壁工业园有家供应商,给新势力车企做驱动电机轴套,要求内孔圆柱度控制在1.5μm以内。现在新能源车电机转速能到18000转每分钟,内孔差一丝,转起来偏摆就会带来异响,续航直接掉一截。
原来他们用旧设备干,合格率只有61%,换了合适的高精度磨床之后,合格率稳定在98%以上,光废品钱一个月就能省二十多万。
不过话说回来,不是所有活都要堆最高精度。做普通民用液压阀,要求圆度2μm就够,你非要上几百万的进口高精度磨,那就是赔本赚吆喝,懂行的都不会这么干。
进口替代热背后,藏着没人愿意说的暗礁
这几年国产高精度数控内圆磨床起来得真快,原来百万级的德国进口设备,国产五六十万就能拿下,参数标的差不多,很多厂都愿意换,进口替代的步子迈得很大。
但是有个难题,行业里没人愿意公开说。就是热变形的问题。
现在的精度标准还是二十年前定的,只要求设备在20℃±1℃的恒温环境下,出厂精度达标就行。可实际上,国内九成以上的机械加工车间,哪能做到全车间恒温?
冬天车间能降到10℃,夏天不开空调能到32℃,差二十多度,主轴、床身的热变形就能让内孔精度飘1到2μm,刚好卡在合格线的边上。出了问题,厂家全甩锅给客户“你车间环境不符合要求”,没人说自己的设备没做好动态热补偿,也没人推动改标准。
我见过不下十个厂踩过这个坑,花大价钱买了设备,最后只能自己掏腰包装局部恒温罩,平白多花十几万,哑巴吃黄连,有苦说不出。
干了二十多年磨工,我最深的感受就是,高精度这东西,从来不是只看参数牌上那几个数字。
我们老师傅常说一句土话:磨内孔,三分设备七分调,温差不控全白耗。
你们车间干高精度内圆磨,碰到过最头疼的坑是什么?都是怎么解决的?出来唠两句吧。
