2026-09-18 12:03:42 分类:商机
夜班退回来的那批齿轮
上周三早班我刚换好工服,主任就叼着烟扔过来一张退货单。
夜班干的200件变速箱齿轮,齿面粗糙度超了0.2,客户直接打回来了。
全车间蹲在那台用了五年的数控剃齿机旁边瞅,找了半小时才发现——剃齿刀的锁紧螺母松了两丝。
就松了两丝。两百件全废。
你说这玩意存在感低吧?关键时刻掉链子,整个车间都得停着等它。
说实话,很多刚入行的小孩,都觉得数控剃齿机就是磨齿前的拉荒工序,没那么金贵。
真出了事才知道,齿轮最后跑合顺不顺,噪音大不大,全在这一刀上。
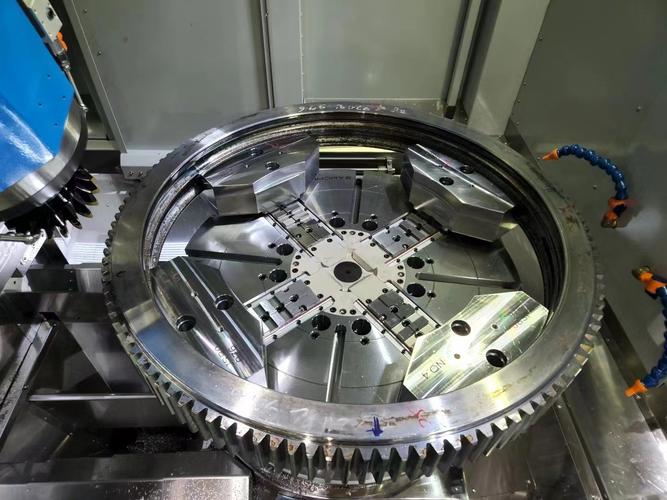 车间数控剃齿机加工汽车齿轮现场图
选型表里不会写的真心话
聊原理其实没必要扯那些虚的。就是用剃齿刀和齿轮对滚,把齿面的余量剃掉,修正前面滚齿留下来的误差。
关键参数说三个,都是实打实踩过坑的。
第一,剃齿余量一般就留0.08到0.12毫米,留多了剃不动齿面容易出波纹,留少了滚齿的误差修不掉,白搭。
第二,主轴装刀后的径向跳动,必须控制在0.002毫米以内,超过这个数,干个百八十件就飘精度,我跟你说。
第三,新剃齿刀第一次刃磨之后,前100件的吃刀量不能超过0.1毫米,得让刀先跑合开刃,急着开干刀废得快,老板还说你不会用。
现在主流就两种路线,盘形剃齿刀和星形剃齿刀。
星形刀加工出来的齿面精度高,能修复杂的微观形线,适合高端齿轮。可一把原装星形刀的价格是盘形刀的三倍,刃磨次数还少一半。
盘形刀便宜,通用性强,就是修不了太复杂的修形,大模数齿轮也搞不定。
不过话说回来,行业内90%的中小厂都在做这个不会说的妥协:对外说用的是星形剃齿工艺,其实是买二手星形刀改盘形刀装,或者把盘刀改了外形凑数,只要能过客户出厂检测就行,反正用户装车开个三五年也感觉不出来差别。
不同行业的脾气真不一样
我干过汽车零部件,也接过风电的活,这俩对数控剃齿机的要求,差得不是一点半点。
第一个,新能源汽车的变速箱齿轮。去年我们给某新势力供货,要求齿向公差必须稳定在GB 6级,一万件里不能超过5件超差。
原来那台改的旧数控剃齿机,干到三百件之后刀轴就晃,精度直接掉一级。后来我们换了新机,把刀座的锁紧结构从压板改成液压锁紧,才稳住。人家要的就是批量一致性,你精度再好,干几十件飘一次,客户根本不敢用你。
第二个,风电偏航减速机的大模数齿轮。那家伙模数都在10以上,加工完剃齿还要渗氮淬火,热变形大得离谱。
三年前我们第一次做,按照常规留0.1毫米的剃齿余量,淬火完齿厚直接缩了0.15,全超差,几十万的货就废了。后来改留0.18毫米余量,淬火后刚好磨掉多余的部分,才解决问题。风电要的就是够稳够耐用,精度差一丝,减速机跑三年就异响,那是要爬上去换的,成本几十万,谁都赔不起。
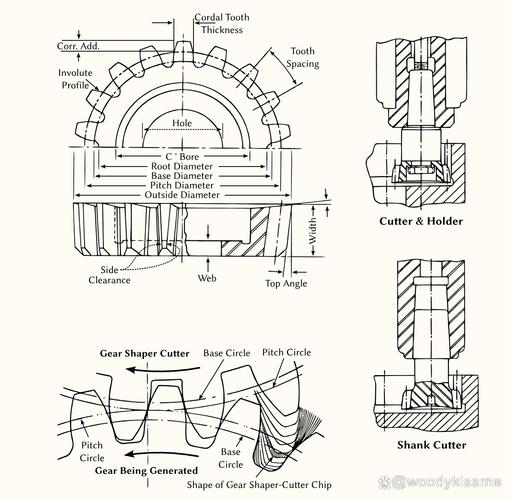 数控剃齿机星形剃齿刀安装结构示意图
进口替代潮里藏着的暗礁
原来我们厂最早用的是德国进口的数控剃齿机,一台抵得上国产三台的价。最近这五年,国产设备精度上来了,很多厂都换国产的了,省下来的钱能添两台磨齿机。
绿色制造这块也有新变化,现在很多新机都带了切削液回收过滤系统,原来一周换一次,现在三个月换一次,既省钱又环保,挺好的。
但是有个行业里没人愿意公开说的难题。现在咱们国家的剃齿精度检验标准,还是十多年前编的,那时候根本没有新能源汽车的电机齿轮、风电大齿轮这些玩意,对齿面微观修形的要求,标准里连个明确的检测方法都没有。
很多时候客户要的修形参数,全靠我们师傅手动调机床,试个几十件才能摸准规律,出了问题,两边拿着老标准扯不清楚,全靠经验扛。标准滞后带来的风险,比设备精度不够还吓人。
我蹲在机床边擦导轨的时候常跟徒弟说,“数控剃齿机,三分设备七分调,余量多留一丝不如少留一忽”。
就是这么个理,你设备再贵,参数再漂亮,实际干活不根据自己的材料、热处理工艺调余量,全白搭。
你们干车间这么久,碰到过数控剃齿机最邪门的故障是什么?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控剃齿机:车间里没写进说明书的实操门道
文章链接:https://m.yxqcspc.com/15864/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
