2026-09-18 15:22:02 分类:商机
我刚换好工作服,鞋上还沾着昨天漏的润滑油。
门口就吵起来了。
广东来的客户老板,攥着半瓶刮下来的报废银浆,脸黑得跟我们车间那台闲置十年的旧冲床一个色。
整批200公斤银浆全废了,下游做高压电容的客户直接退单,几十万打了水漂。问题出在哪?就出在他那台三辊研磨分散机的辊子上。
看起来笨,内里精
很多外行觉得,三辊不就是三个辊子转来转去,有什么技术含量?
说实话,真不是这么回事。它的原理说穿了简单,就是三个辊子速度不一样,靠剪切力把物料颗粒磨碎分散,但是门道全在细节里。
三个辊的转速比,行内做了几十年都是快辊:中辊:慢辊=9:3:1,不是随便定的。进料间隙一般要调到0.3毫米,出料间隙得控制在0.015毫米,还有最容易被忽略的,工作过程中三个辊的冷却水温差不能超过5摄氏度,差一点,出来的料细度就波动。
现在主流的辊材就两种,冷硬铸铁辊和整体陶瓷辊。
铸铁辊结实,耐撞,价格便宜,但是碰到带腐蚀性的物料容易生锈,还容易沾料,清机麻烦。陶瓷辊硬度高,不沾料,耐腐蚀性强,但是脆,换辊的时候不小心掉地上磕一下,整根辊就废了,价格是铸铁辊的三倍还多。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多小厂接订单,客户要陶瓷辊,预算又不够,不会直接告诉你做不了,转头就给你做复合辊,表面喷一层1毫米不到的陶瓷层,里面还是铸铁,报价只有整体陶瓷辊的一半,外观一模一样,你根本看不出来。用个一年半载,磨穿了陶瓷层,才发现不对劲,那时候钱早就付完了,找谁去?
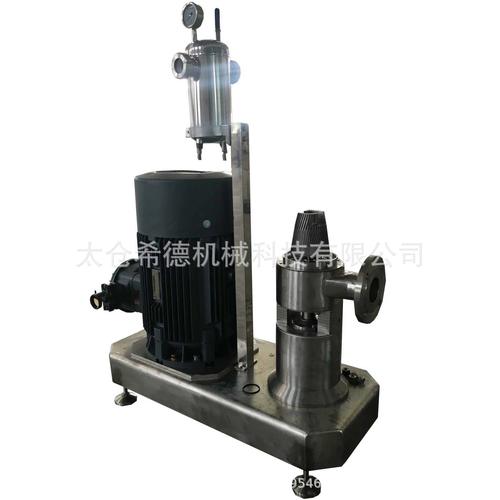 工业车间三辊研磨分散机拆机维修图
不同行业,不一样的脾气
你拿它做不同的料,要求差得十万八千里。
就说刚才那个广东客户,做的是5G电容用的银浆,要求细度在1微米以下,还不能有外来杂质,用卧式砂磨的话,锆珠磨下来的氧化锆杂质会影响导电率,所以必须用三辊。
他们那次出问题,说穿了就是操作大意,清机的时候没刮干净刮刀,卡了一颗硬氧化铝颗粒,开机没三分钟,就把中辊拉了一道十丝的沟,整批料全废了。后来我们给他们重新磨了辊,又定了规矩,每次换料必须用铜片刮干净辊面,再也没出过这种事。
另一个例子是上海一家做高级油画颜料的老厂。
油画颜料要求色浆浓度高,含色率够,还不能有硬颗粒,画画的时候堵笔就是大问题。他们之前用的旧三辊,转速比不对,出料间隙调太小,挤出来的颜料含色率上不去,还经常有细颗粒,不少画家都投诉。
我们给他们把慢辊转速降了五分之一,出料间隙调到0.02毫米,出来的颜料细腻度够,含色率直接涨了18%,后来那个厂的大师级颜料卖得比之前好太多。
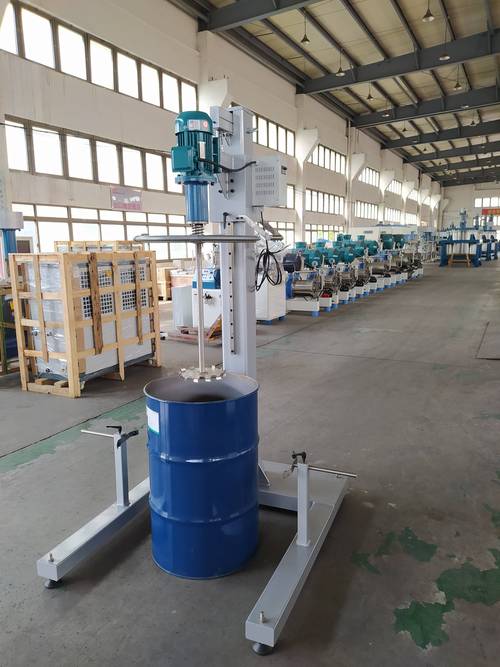 三辊研磨分散机加工电子银浆出料现场图
新风口下的老暗礁
 新风口下的老暗礁
这两年进口替代的风刮得大,之前高端三辊基本都是德国进口,一台卖一百多万,现在国内做的好的厂,精度能做到跟进口一样,价格只要三分之一,售后还随叫随到,很多厂都愿意换国产的了。
还有绿色制造,现在新出的密闭式三辊,不用人工刮料,VOC排放少一大半,符合新的环保要求,卖得也不错。
但是有个行业内不愿公开说的难题,就是标准滞后太严重。
现在用的三辊研磨分散机行业标准,还是二十多年前定的,对辊的圆柱度、径向跳动的要求,放到现在做高端浆料根本不够用。现在做5G陶瓷基片的浆料,要求辊的圆柱度控制在0.001毫米以内,旧标准只要求0.005毫米,差了整整五倍。
很多小厂按旧标准生产,卖你的辊完全符合国家标准,但是你拿来做高端产品,就是出不合格,你还没地方说理,因为人家符合国标,这个坑,太多新入坑的老板都踩过。
我每天下班绕车间走一圈,都会多瞅两眼墙角那几台待调试的三辊。
干了二十年,最深的感受就是,这玩意没什么玄学,也不需要什么高大上的花架子。
老师傅传下来的土话,调三辊,三分靠机器,七分靠手摸。你不肯花十分钟摸一遍辊的温度,不肯拿塞尺一遍一遍蹭间隙,再好的进口设备也出不了好活。
话说回来,你们车间调三辊,都有什么压箱底的小窍门?欢迎一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊三辊研磨分散机:藏在车间里的隐形刚需
文章链接:https://m.yxqcspc.com/15874/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
