2026-09-18 17:52:19 分类:商机
前几个月碰上个做液压加工的老陈,烟抽了半盒,话没说三句就骂街。
他去年赶订单急着添设备,图便宜找了个报价比市价低十五万的小厂。
拉回来干了不到半个月,主轴歪了。三十多件成品油缸全部报废,赔了客户二十多万违约金。机器最后当废铁卖了,才卖了不到两万。
说白了,都是选厂家的时候瞎了眼。
摸得着的选厂硬标准,别玩虚的
必须要求现场试切你自己的工件
别光看参数册上写的精度零点零几,那都是给外行看的。你带自己要加工的料,带自己的加工要求,去厂家现场切一根出来,自己拿千分尺量,拿圆度仪测,合格了再谈,不合格转头就走。很多小厂吹得天花乱坠,真上机器切,歪得跟麻花似的。
说实话,连试切都不敢答应的厂家,直接pass,不用犹豫。
要查核心部件的溯源凭证
数控深孔钻镗床吃的就是主轴、丝杠、导轨的饭。小厂最喜欢在这里动手脚,拿翻新的二手主轴冒充新的,拿国产杂牌子导轨顶替进口正品,差价能差出十几万。你别不好意思要,直接让厂家拿原厂出货单,扫码查编号,甚至可以拍照留底,写进合同里,假一赔十都不过分。
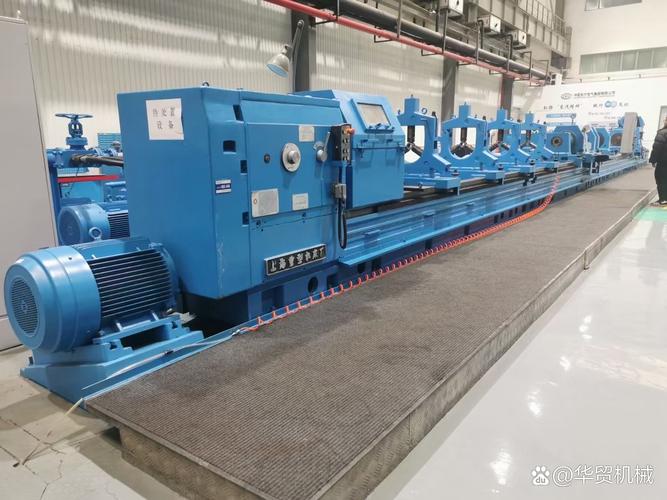 数控深孔钻镗床厂家车间现场试切工件
售后时效要白纸黑字落下来
干机械的都懂,机器停一天,少则几千多则几万的损失。我见过太多小厂,卖完机器收钱,出了问题打电话半个月没人接,就算来了配件还要等半个月,活活把客户拖死。你选的时候就问清楚,省内多久能上门,省外多久,配件能不能先发,把这些写进合同里,敢写的才靠谱。
靠谱厂家都长什么样,认准这两类
不少人买机床,就认准上市大厂家,觉得贵的就是好的。不对,很多大厂家什么机床都做,数控深孔钻镗床只是他们一个边角产品线,研发售后都不上心,价格还贵出一大截。
我接触这么久,最靠谱的其实是两类。
第一类,本身就做深孔加工业务,顺带造机床的厂家。比如山东德州那边不少做这个的,像当地做了十多年的奥深数控,自己常年接模具芯轴、液压油缸的深孔加工订单,自己造的机床自己先用,哪里不好用直接改,比那些闭门造车照着图纸抄的厂家强一百倍。他们知道深孔加工的时候排屑不好会出什么问题,知道主轴刚性不够会歪,造机器的时候就把这些问题解决了,不是那种参数好看不中用的样子货。
 数控深孔钻镗床主轴原厂合格标识
第二类,做了十年以上,只聚焦深孔钻镗床的厂家。不瞎扩张,不做别的品类,就盯着这一个产品啃,技术积累够,经验足,出什么问题人家见过,修起来也快。那种今天做车床明天做加工中心,什么热门做什么的厂家,别碰,他们根本攒不下技术。
不过话说回来,也不是说小厂家都不好,有些干了十几年的小厂家,师傅手艺好,做出来的机器不比大厂家差,价格还实在,这种也靠谱。就怕那种刚成立两三年,靠着低价抢单,赚一笔就跑的,坑一个是一个。
不同采购规模的签约策略,坑都给你列出来了
 不同采购规模的签约策略,坑都给你列出来了
买1台自己工厂用的中小买家,记住这几点:第一,一定要留10%的质保金,满一年机器没大问题再付。真正对自己质量有信心的厂家,都愿意答应这个条件,不愿意的就是心里有鬼。第二,所有承诺都写进合同,口头说的精度保三年,终身维护,都不算数,写上去才行。第三,别买翻新改标机,拿到机器先查核心部件的出厂编号,对不上的直接退。
批量采购的工程商或者集成厂家,你要更小心。别拿着厂家给的返点就昏头,一定要抽个两三天,亲自蹲在厂家车间里看装配。看他们每台机器是不是都做静压测试,是不是都做试切检测,别拿了一堆贴牌机器回去,出了问题找不到人。还有,批量采购一定要约定好售后兜底条款,每台都留质保金,别一次性付清全款。
说实话,选数控深孔钻镗床厂家,本质就是选踏实靠谱的人,选愿意给你兜底的厂。别一上来就盯着价格,一分钱一分货这句话,在机械行业真的是真理。你贪那十万八万的便宜,最后亏的是几十万的订单和信誉,怎么算都划不来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过3个坑才懂:数控深孔钻镗床选厂家,真不能只看价格
文章链接:https://m.yxqcspc.com/15881/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
