新能源铝合金电池托盘激光焊接机:车间老炮20年实操真话

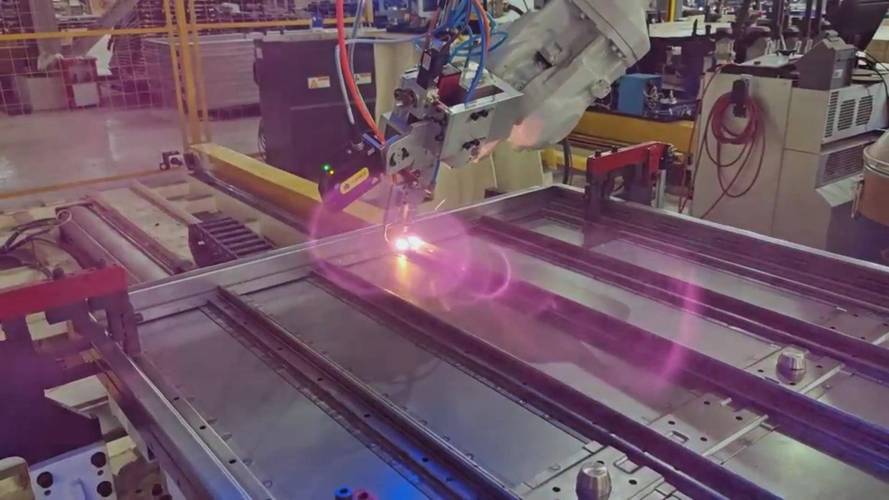
上周三下夜岗,我刚脱了工作服准备走,装配组小李踹开休息室门喊我。 这批刚焊完的某新势力电池托盘,气密台测完,12件漏了10件。 我赶去焊房,掀开保护气膜一看,焊缝看着整齐,全是隐形气孔。 前一周刚上的新设备,调机学徒按厂家默认参数跑的,差点赔掉半个月产能。
新能源铝合金电池托盘激光焊接漏焊气孔实拍

藏在参数里的门道,外行根本听不到

藏在参数里的门道,外行根本听不到
藏在参数里的门道,外行根本听不到
说实话,很多人觉得激光焊不就是按按钮出活? 差远了。铝合金这东西,本身爱生气孔,给托盘做焊接,差一点都不行。 我干了20年,碰过的坑比你们吃过的饭多,三个参数记不住,赔死你。 第一,6系铝合金焊前预热,必须控在120℃到150℃,差10度,气孔率翻三倍。 第二,做托盘的激光功率,主流都是6000W到8000W,贪便宜买4000W的,10mm厚的挤出铝根本焊不透,后期漏液哭都来不及。 第三,正常量产焊接速度,要卡在每分钟8米到12米,太快咬边,太慢烧穿,没商量。 现在主流有两条技术路线,振镜扫描焊和准直龙门焊。 振镜快,节拍能比准直快三分之一,对车间场地要求也低。 但振镜对拼接间隙要求高,超过0.2mm就焊不牢,批量生产哪能件件对齐? 准直龙门焊容错高,间隙0.5mm都能焊透,就是速度慢,价格贵一倍。 行业内通常不说的妥协是什么? 很多中小厂接小批量订单,图便宜上振镜,焊完只要气密不合格,偷偷拿到氩弧焊区补焊,对外一律说全激光一体化焊接。 你去查,十家有八家这么干。没人说破而已。

不同场子,用起来完全是两回事

就说乘用车这块,我去年给国内某新势力做配套的主电池托盘。 人家要求焊缝余高控制在0.5mm以内,因为下护板要紧贴托盘,余高高一点,行驶颠簸撞两次就裂。 我们折腾了三天,把离焦量调到正12,保护气流量开到25L/min,才堪堪满足要求,而且人家要求100%在线气密全检,激光焊的节拍能跟上,换传统氩弧焊根本赶不上交付。 不过话说回来,换到储能行业,要求又变了。 上个月我给某电网侧储能项目做托盘,单块长2.4米,用的是12mm厚的挤压铝合金,拼接起来变形量要求控制在千分之二以内。 因为大集装箱拼组,差一毫米,整个模组都塞不进去。 我们用双工位龙门激光焊,焊前提前压出0.3mm的反变形,才把变形量控住。储能不追求太快节拍,稳才是第一位。
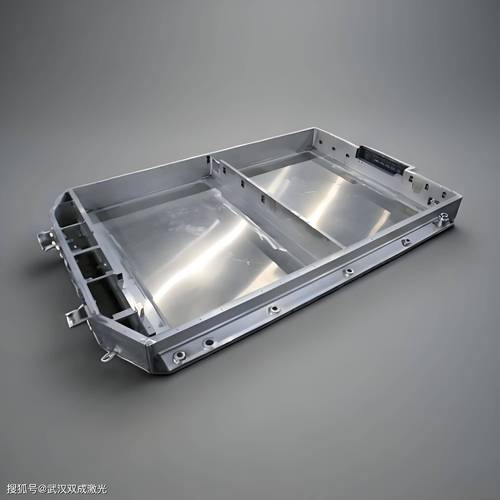
储能大尺寸铝合金电池托盘激光焊接成品
储能大尺寸铝合金电池托盘激光焊接成品

风口下面的暗坑,没人愿意摆到台面上说

风口下面的暗坑,没人愿意摆到台面上说
风口下面的暗坑,没人愿意摆到台面上说
这两年新能源火,国产设备也起来了。 前几年大家都抢着买德国通快的,一台下来大几百万,现在国内深圳武汉的厂家,做出来的同功率设备,性能差不了多少,价格只有三分之一。 很多主机厂都换国产了,进口替代这步走的确实扎实。 但是有个问题,从来没人公开说。 现在国家对电池托盘焊缝的腐蚀标准,还是沿用普通民用铝合金结构件的要求,根本没考虑新能源车电池舱的环境。 你想啊,电池托盘天天泡在冷凝水、电解液蒸汽里,夏天动辄五六十度,冬天零下二三十度,普通焊接做完,五年下来焊缝腐蚀开裂的概率超过三成。 出了问题,整车厂推零部件厂,零部件厂推设备厂,谁都不担责。 标准滞后,说白了就是给所有下游埋了个定时炸弹。 我昨天给徒弟调机的时候还说。 “三分设备七分调,铝焊看气不看刀”。 不管多贵的设备,你保护气没开好,参数没摸对,一样出一堆废品。 干我们这行,哪有什么万能参数,都是一个个试出来的。 对了,你们有没有遇到过,出货的时候全合格,放了大半年再测气密全漏的情况?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:新能源铝合金电池托盘激光焊接机:车间老炮20年实操真话
文章链接:https://m.yxqcspc.com/15902/