选对数控铣床厂家,少踩10年车间坑

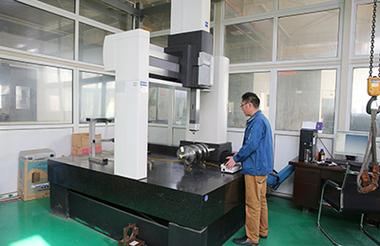
上个月后半夜我值夜班,电话铃炸响。 汽配工段班长老王在电话里吼,又废了。 我套上工服冲过去,地上摆着12根刚加工完的凸轮轴,全废了。 三坐标打出来的形位公差,超了快三倍。
机械车间数控铣床精度超差三坐标检测现场
机械车间数控铣床精度超差三坐标检测现场
查了整整一天,机床新买不到一年,丝杆间隙大到能塞进去一张A4纸。 找厂家过来,对方说你们使用不当,要修再加两万。 气得老王砸了烟盒。 说白了,这就是当初图便宜找了小厂的坑。

别光看参数牌,数控铣床厂家的门道藏在看不见的地方
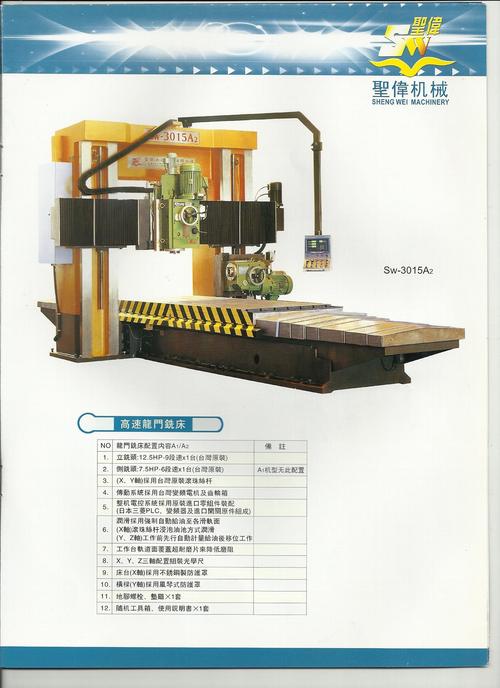
别光看参数牌,数控铣床厂家的门道藏在看不见的地方
很多人买机床,就看宣传单上写的行程多大,主轴转速多少。 说实话,这些都是给外行看的。 我干了22年,告诉你们,三个数字卡死一台机床的底子。 床身浇铸完成后,自然时效必须放满180天,差一天都不行,不然用个三五年床身变形,精度直接歪到姥姥家。 主轴端跳动公差,必须控制在0.002mm以内,超过这个数,加工高光面直接发乌。 导轨贴塑的厚度,要卡在1.2mm到1.5mm之间,厚了软,走刀晃,薄了不耐磨,用一年就拉毛。 现在主流就两种路线,线轨和硬轨。 线轨走刀快,定位准,适合加工小件批量产品,就是承重差点。 硬轨吃刀稳,抗造,重切削不抖,就是走刀速度慢,成本高。 行业内通常不说但实际在做的妥协是什么? 很多小厂家,明明客户要干五十公斤以上的钢件,为了压报价,愣是给你配线轨,还说这是升级款高速机床。 头一年用着确实快,第二年开始抖,精度掉得比股价还快,你找谁说理去? 还有更缺德的,用回收废钢回炉浇床身,成本降三成,你从外观根本看不出来。

不同行业要的货,根本不是一个东西

前两年帮一家新能源公司选设备,人家做电池托盘,全铝,要求平面度不超0.05mm,一天要出二十多块。 之前他们找本地一家数控铣床厂家,做了一台,价格比别家便宜八万。 一试机,切削的时候整个机床都晃,加工出来的平面波浪形,根本达不到装配要求。 后来换了济南一家大厂,给人家重新做了加强型床身,加重了两吨,把线轨加宽了一号,问题直接解决。 铝件切削发热大,床身轻了稳不住,这点小厂家根本不会告诉你。 再说模具行业,我认识东莞一个开模具厂的老板,前年贪便宜买了两台十万元不到的数控铣,加工型腔。 本来要求粗糙度Ra1.6,结果加工完全是刀纹,得三个钳工抛三天,赶订单的时候根本交不出货。 后来换了一台带C3级精度丝杠的,主轴转速提到12000转,直接干到Ra1.6,不用抛,省了多少人工。 不同行业,数控铣床厂家给的配置完全不一样,哪能一概而论。
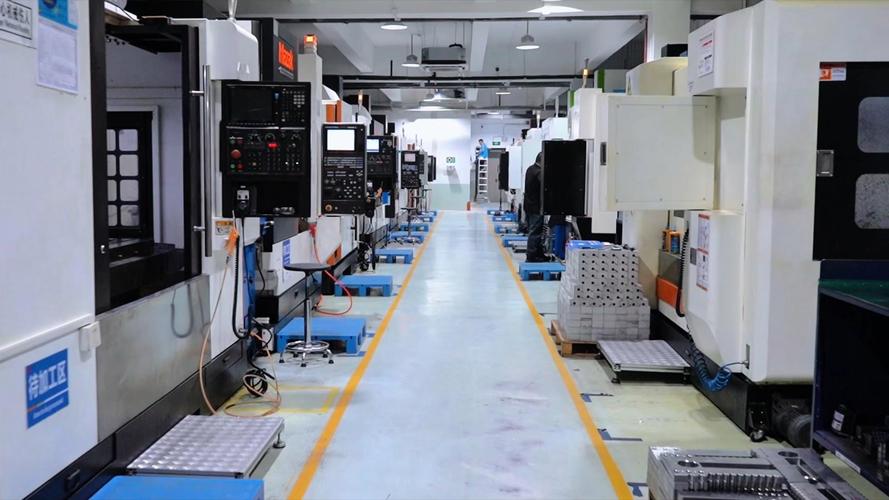
注塑模具型腔数控铣床精加工现场
注塑模具型腔数控铣床精加工现场
不过话说回来,现在也有不少厂家会做定制,就是价格要高一点,总比买回去废了强,对吧?

风口下的坑,行业没人愿意明说

风口下的坑,行业没人愿意明说
风口下的坑,行业没人愿意明说
现在都喊进口替代,很多国产数控铣床厂家都起来了,确实做得不错,价格比进口便宜一半还多,售后也快。 但是有个难题,行业内没人愿意公开说。 核心配件的精度保持性,还是差一口气。 哪怕是头部厂家,主轴、丝杠、导轨这些核心件,大部分还是用日本德国的,国产核心件,精度撑不到三年就掉,不信你去问开了十年以上车间的老板,都懂。 还有个风险,标准滞后。 现在的机床精度标准还是很多年前定的,只测静态精度,不测动态精度。 什么意思?就是你不动的时候打精度,合格,一切削跑起来,精度就歪了,但是你拿他没办法,因为符合现行标准,告都没地方告。 很多小厂家就钻这个空子,静态精度凑合格,动态精度一塌糊涂,坑了多少人。 我前几天收拾工具房,翻出来十年前的笔记本,扉页我写了句话。 买床子,就像找伙计,得看力气大不大,干活稳不稳,不能光看穿得亮不亮。 说白了,选数控铣床厂家,也是一个理。 你是要干重活粗活,就找做硬轨出身的,别贪便宜买高配参数的便宜货。 你是干小件精密活,就找做线轨经验多的,别听人瞎忽悠硬轨更结实。 你们干了这么多年车间,踩过数控铣床厂家最离谱的坑是什么?欢迎过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对数控铣床厂家,少踩10年车间坑
文章链接:https://m.yxqcspc.com/15996/