2026-09-21 00:26:13 分类:商机
上周三后半夜,我刚换完工作服要走。
调度小张“哐”一声拍开值班室门,脸白得像纸。
说3号龙门铣出大事了,二十多万元的汽轮机叶片毛坯,废了。
刚拉荒到一半,整排铣刀齐刷刷崩了口,刀杆都打弯了。
查了半天,参数没错,操作没错。
问题出在那批新换的铣刀。
采购图便宜,换了个不知名小厂的货,比之前便宜快一半。
说白了,这就是铣刀厂家的存在感。
平时没人当回事,真出问题,能把你半年利润亏干净。
铣刀厂家的核心功夫,从来都不在表面
很多采购选铣刀,只看标价,只看外观。
说实话,门道全在原材料和涂层里。
现在主流铣刀用硬质合金,晶粒尺寸直接决定硬度和韧性。
细晶做到0.8微米,硬度能到HRA93,耐磨但是脆。
粗晶做到2微米,韧性好但是不耐磨。
正规涂层厚度要控制在3微米,厚了挡刃口精度,薄了不耐磨。
现在市面上两种路线,一种是全细晶整体硬质合金铣刀,成本高,卖得贵,寿命稳定,适合重切削。
一种是很多厂家偷着做的,刃口几毫米用细晶,芯部全用便宜的粗晶料,冒充整体全细晶卖。
这就是行业内通常不说但实际在做的妥协。
你拿出去测,硬度也够,外观也没毛病。
正常轻切削,根本用不出区别。
碰到大吃刀量,高温高压,芯部撑不住,直接崩。
赚的就是信息差,你不懂就坑你。
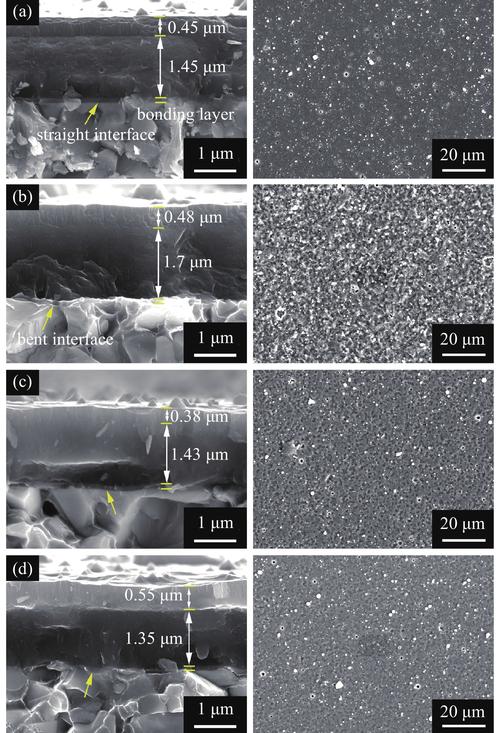 整体硬质合金铣刀剖面晶粒度检测图
说白了,铣刀厂家赚的就是功夫钱,你偷工减料在里面,外行根本看不出来。
不同行业要不同的刀,铣刀厂家懂不懂行差十倍
我干了二十年,碰过各式各样的需求,没有一款刀能通吃所有活。
就说航空航天的钛合金加工,去年给某院所配套做叶片,一开始图便宜找了南方一个小铣刀厂。
干出来的刀,一上去吃刀量0.2毫米,走刀100mm/min,三件就崩刃。
后来换了国内一家专做高温难加工材料刀具的厂家,人家把刃口倒圆做到0.03毫米,涂层用的是梯度AlTiN,一把刀能干十五件才需要修磨。
差就差在厂家有没有对应行业的经验,懂不懂你那的工况。
再说说3C行业的铝合金中框加工,我朋友开的那个加工厂,之前一直用进口铣刀,一片刀快两百块,成本扛不住。
找国内一家专做3C刀具的铣刀厂家改方案,把前角做到12度,涂了超薄金刚石涂层,一刀下去粗糙度直接到Ra0.4,根本不用后续抛光。
成本直接降了三分之一,寿命和进口的差不到10%。
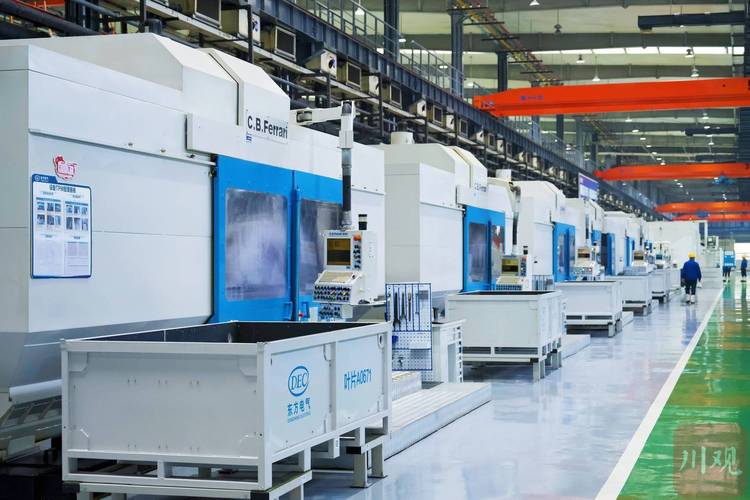 数控车间加工汽轮机叶片铣削现场图
不过话说回来,能做到这个份上的国内铣刀厂家,真不多。
大多都是抄个形状就敢卖,核心参数根本不对。
进口替代热下,藏着没人愿意说的暗礁
 进口替代热下,藏着没人愿意说的暗礁
这几年进口替代喊得响,国内冒出一大堆铣刀厂家,都喊着能替代进口。
说实话,进步确实大,很多常规刀已经做得不比进口差,价格便宜太多,这是好事。
但有个行业内没人愿意公开说的难题。
国内硬质合金棒料的一致性,还是差口气。
同一批料子,硬度差能到HRC2,进口料差不到HRC0.5。
这就导致同一批铣刀,有的能用三百小时,有的三十小时就崩了。
更坑的是,现在的行业标准还是很多年前定的,只测成品铣刀的外观、硬度,根本不测原材料内部的晶粒度均匀性。
小厂家就拿便宜的不均匀棒料做,成本降一大块,卖得比正经厂家便宜,下游采购一贪便宜就中招。
出了问题就甩锅,说你参数不对,操作不对。
你去抽检,符合国家标准,你没地方说理去。
今天早上去3号机收拾废刀,徒弟蹲旁边问我,选铣刀厂家到底啥最要紧。
我跟他说,干了二十年总结出一句土话:选铣刀厂家,别信嘴炮,拿块废料试三天比啥检验报告都管用。
你自己的料,自己的工况,试出来好用才是真好用,吹得再天花乱坠没用。
你们厂子有没有碰到过看起来性价比极高,实际坑得你吐出血的铣刀厂家?有空过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊铣刀厂家:藏在行业里的实操真话
文章链接:https://m.yxqcspc.com/16050/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
