上个月刚出了趟大事。
车间三批汽车半轴交出去,全打回来了。淬硬层一半深一半浅,硬度差了快10HRC,客户直接堵在车间门口要退钱。
当初老板贪便宜,换了个小厂的淬火炉,比市场价便宜十万,这下好了,光废料加违约金亏了五十万,客户也丢了。
你说淬火炉厂家存在感低?那是没出问题,出问题就能要了半条命。
别光盯着报价,这里的水比你想的深
很多新手买炉子,上来就问多少钱,从来不问里面的门道。
淬火说穿了就是把钢加热到临界温度以上,保温够了再快速冷下来,改变内部结构,说白了考的就是两个均匀:加热均匀,冷却均匀。
我干了20年,卡死的三个硬指标从来没变过:装炉量误差不能超过±1.5%,工作区炉温均匀度必须控在±5℃以内,不同位置的淬火冷却速度差不能超过10℃/s。少一个不达标,做出来的货都是废品。
现在主流就两条路线,井式淬火炉和连续网带淬火炉。
井式便宜,投资只有网带的三分之一,适合小批量异形件,但是温度均匀度天生差,做大件合格率上不去。
网带的精度高,适合大批量标准化零件,效率是井式的两倍多,但是前期投入高,换一次网带就要十几万,摊下来成本不低。
说实话,行业内通常不说但实际都在做的妥协,就是偷换保温材料。
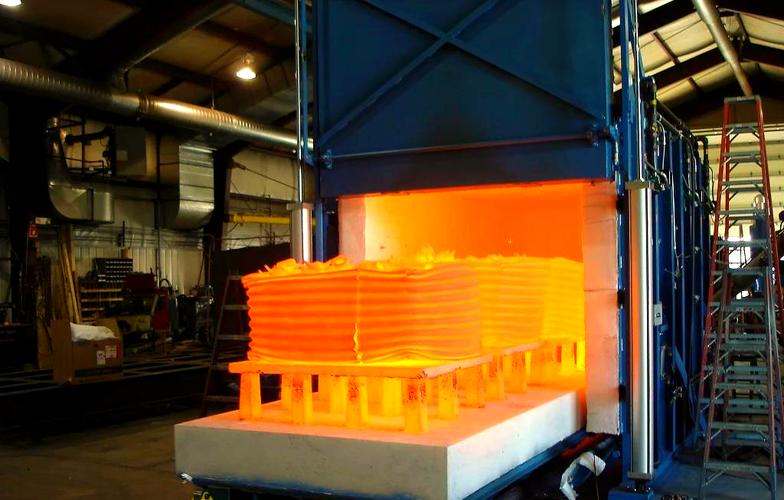
标准要求炉体保温层用250mm厚的高密度硅酸铝棉,很多小厂家为了压报价,换成150mm厚的普通棉,甚至用回收料。
刚买回去试炉,看着温度达标,用不到两年,炉壁发烫,炉温掉的厉害,电费蹭蹭涨,淬出来的货全不合格,你找过去,人早就换联系方式了。
不同行业要的东西,差得能有十万八千里
去年接了个新能源汽车的活,做扁线电机定子铁芯的淬火。
人家要求什么?淬火后的整体变形量不能超过0.02mm,差一丝都装不进去。
之前客户找了个小淬火炉厂家,做出来三分之一超差,钱花了不说,延期三个月交不了货。后来找我们这边合作的一家做非标淬火炉的大厂,重新调了分段升降温的曲线,每一段的升温速度卡死在0.8℃/s,合格率直接从62%蹦到98%。
你看,对汽车行业来说,精度就是命,差一点都不行。
换矿山机械行业就完全不一样。
前年给一个做挖掘机销轴的厂解决问题,他们要求淬硬层深度必须在8到12mm之间,整根两米长的销轴,从头到尾硬度差不能超过2HRC。
之前那家厂家做出来,两端硬中间软,挖掘机下地跑三个月,销轴就磨穿了,挖机老板堵在厂门口拉横幅。
后来换了专门做大件淬火的厂家,重新改了冷却喷嘴的布局,每个位置的喷油量都调了,现在销轴能用三年多,人家客户回头客做不完。
所以说,没有最好的淬火炉,只有最适合你行业的。找不对厂家,再贵的炉子也白搭。
新趋势挺好,就是藏着不少看不见的暗礁
这两年大家都喊智能制造,绿色制造,进口替代,不少淬火炉厂家都搞出了新东西。
智能控温,余热回收,确实能省不少电,现在很多国产厂家做的设备,精度不比进口差,价格才进口的三分之一,售后打个电话第二天就到,比找进口厂商等三个月配件强太多。
不过话说回来,有个行业内不愿公开的难题,没人愿意提。
现在咱们国家的淬火炉质量标准,还是十多年前定的,只要求检测炉温均匀度,从来不提冷却场均匀性的要求。
很多厂家钻这个空子,炉温检测达标,就敢卖合格产品,实际冷却的时候,炉内不同位置的冷却速度差能差出去二三十度,淬出来的硬度差一大截,用户不懂,出了问题还以为是自己钢材不好,白白吃哑巴亏。
这就是标准滞后带来的风险,短时间内还真不好解决。
很多用户迷信进口,其实进口炉子也不是完美的,配件贵,售后慢,真出了问题,拖你一两个月都正常,耽误生产亏的还是自己。
昨天下午修完那台出问题的旧炉子,我坐在车间门口喝冰茶,跟徒弟说。
买淬火炉,不能光看秤上的数,要摸炉壁的温。
什么意思?别光看报价单上那点便宜,你试炉的时候,烤半小时,伸手摸摸炉壁外层,要是烫手,那铁定是保温层偷工减料了,再便宜也不能要。
这是我干了20年攒下的土经验,比啥理论都管用。
你们干热处理这些年,遇过淬火炉厂家什么糟心事?不妨出来聊聊。
