没人在意的收尾工序,出了要命的问题
上周三刚上班,质量部老张拎着个拆下来的油缸撞进我办公室。
烟都没点就骂,说江苏那个客户退了整批三十根,全是内孔拉毛抱轴。
前面粗车、精镗全验过,公差全对,问题出在哪?
最后珩磨那道。新来的小师傅图快,把要求的200目油石换成了120目,只想着快点把余量去掉就算完事。
很多人觉得珩磨就是打个光,给内孔抛抛光而已,存在感低到调度排活都经常往后排。
出了问题才知道,这道工序才是决定零件寿命的命门。
内核那点事,行业不说的妥协都在这
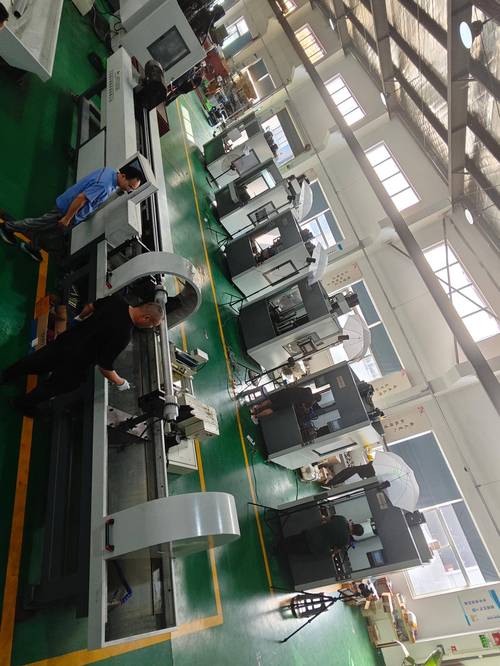
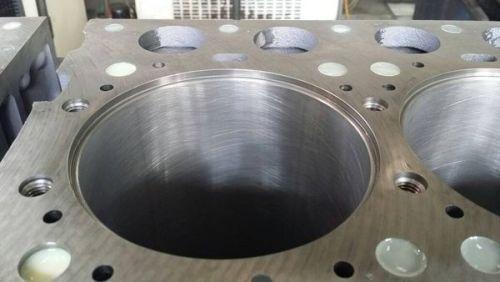
说白了,珩磨就是带油石的珩磨头在孔里胀紧,一边转一边来回窜,刮掉前道工序留下的刀痕,还能磨出交叉网纹存油。
很多新手上来就猛干,不知道参数卡的有多死。
一般粗珩吃刀量要控制在0.02-0.05毫米,精珩最多也就0.01毫米,网纹交叉角要卡在22-35度之间,存油效果才最好。多一度少一度,寿命差一倍都不夸张。
现在主流就两条路线,立式珩磨和卧式珩磨。
立式精度高,效率快,适合半米以内的短孔,比如连杆大头孔、缸套,但是设备贵,行程做不长,超过一米的活根本接不住。
卧式行程能做到两三米,干长油缸、长轴套没问题,但是对工装、工人手艺要求极高,稍微调不好就出锥度,两头大中间小或者反过来,全是坑。
说实话,行业内通常不说但实际在做的妥协,我懂。
很多小厂接了长油缸的单,要求圆度公差2微米,自己没有合适的立式大行程设备,卧式又调不准锥度,怎么办?
把珩磨余量留小,靠前面精镗的精度凑,网纹深度不够,就靠后续装配多浇点油对付,反正用户用个两三年,撑过质保期就没事,真出问题早就过保了。
不同行当的要求,差得能有十万八千里
别觉得珩磨都是一回事,换个行业,要求能反过来。
就说工程液压行业,我三年前给某大吨位挖掘机厂做过一批主油缸。
要求内孔粗糙度Ra0.2,网纹交叉角必须卡在30度上下,差两度都不行。为什么?柱塞一天来回几十万次,没有合适的网纹存油,不到一千小时就会拉毛抱轴, whole批都得赔。我们当时调试了三天,把珩磨头进给速度从每分钟12米调到16米,才磨出刚好的网纹。
换汽车发动机行业,要求完全反过来。
前年给国内某增程式车企做气缸套,他们要求粗糙度反而要到Ra0.4,不能太光,交叉角还要控制在25度以内,储油量不能太高,怕串机油烧机油,影响排放。直线度误差还不能超过1微米,活塞高速运转,偏摆一点都能抖得整车麻。
说白了,你不懂下游行业的需求,参数背得再熟也白搭。
新动向里藏着旧暗礁
这几年变化确实大。原来高端珩磨设备全靠进口,德国格林一台要三四百万,中小厂根本买不起。现在国内苏州、武汉几家厂做的珩磨机床,精度也能稳定在1微米以内,价格才三分之一,很多厂都换了,进口替代做得确实不错。
还有绿色制造,原来都用煤油珩磨,味大还易燃,现在换成水基珩磨液,污染小,成本还降了快一半,挺好。
不过话说回来,行业有个不愿公开的难题,标准拖了后腿。
现在现行的珩磨精度标准还是二十年前定的,只要求粗糙度、圆度、直线度,根本没提现在高端零件必须的网纹参数,比如轮廓支承长度率tp值。很多接外贸单的小厂,外方要tp值报告,一半都测不了,也不知道怎么调参数,全靠师傅手感碰,碰对了就出,碰不对就全赔,风险全靠自己扛。
还有国产油石,同一批货,粒度公差能差出去两个目数,磨出来的粗糙度差能到0.2,你说闹心不?
干了二十多年珩磨,我就一句话:珩磨靠调不靠磨,三分油石七分校。
那些参数写在手册里谁都能看,真到机床上,珩磨头胀紧力差一牛,出来的活就不一样。
你们有没有碰到过,同一套参数,换一批油石就全出废品的事?聊聊?
