2026-09-22 10:54:54 分类:商机
上个月刚处理完一桩客户投诉。浙江台州的供货商,拉回来三卡车退回来的凸轮轴,说装车跑了不到三千公里就出异响。
拆下来一看,轴颈粗糙度写着Ra0.8,完完全全符合图纸要求,偏偏差了点看不见的东西。
那天主任把我工位的茶杯都碰倒了,说老陈你干了二十年,给我把这事兜住。我蹲下来摸了摸轴面,指尖划过去没那种细腻的紧质感,就知道问题出在哪。
这帮崽儿,把滚压光整那道工序给省了。很多人觉得,滚压光整不就是磨完蹭一下,给零件抛个光赚个加工费?面子活罢了。可真出了事,那就是砸饭碗的大事。
不是抛光,是给零件做“预应力按摩”
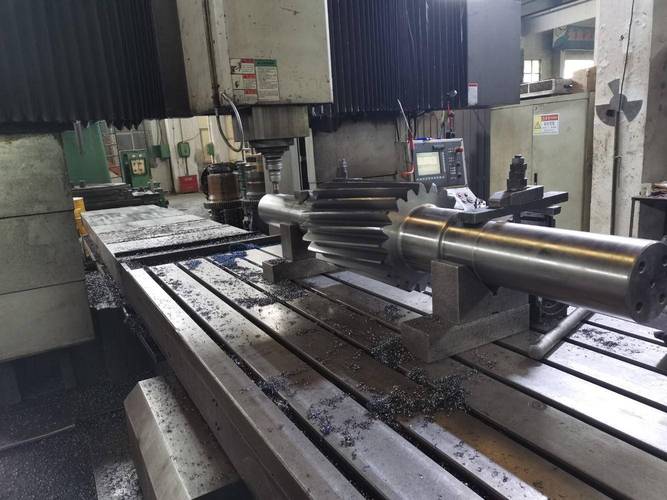 机械车间滚压光整加工凸轮轴现场图
很多新人上来就问原理,我不说那些书本上的套话。说白了,滚压光整不是切掉材料,是用硬度足够高的滚头,挤过零件待加工的表面,把微观凸起的地方压进凹坑里。
这么一挤,不光表面平了,还给零件表层压进去了300MPa的残余压应力,刚好抵消零件工作时受的拉应力。能提多少寿命?我亲手测过,同一款零件,滚压过后疲劳寿命能提3到10倍,粗糙度还能从车削后的Ra1.6直接降到Ra0.2以下。
现在主流就是两条路线,刚性滚压和浮动滚压。刚性滚压精度高,对刀准,误差能控制在0.01mm以内,但是对机床要求高,一套滚压头下来小十万。
浮动滚压靠弹簧压力自适应,普通机床就能用,一套头才一万多,适合小批量散活。
不过话说回来,行业内通常不说但实际在做的妥协是什么?很多接批量订单的小厂,对外都喊自己用的是刚性滚压,实际上偷偷把刚性连接改成了半浮动,公差偷偷放宽0.02mm,成本直接降三分之一。
普通出厂检测只测粗糙度,根本查不出来。你说坑不坑?
不同行当不同吃法,没有通用的万能配方
就说我碰过的两个活,完全是两个路子。第一个是盾构机的液压油缸缸筒,要求耐35MPa高压,不能渗油,内壁还要耐磨。
三年前接的徐工的订单,一开始图快,磨完之后一次滚压成型,进给量开0.3mm每转,出来粗糙度Ra0.3,看着合格。试压到32MPa就漏,拆出来看,微观的纹路是通的,油顺着纹路走可不漏么。
后来改成两次走刀,第一次进给0.15粗滚,第二次0.08精滚,出来粗糙度直接到Ra0.05,纹路都是交错的,油根本渗不出去,到现在八年了,没一个退回来的。
另一个活是骨科的钛合金髋关节柄,这个更有意思,不是越光越好。要求表面有均匀的微观凹坑,方便骨头长进去,还要表层强度够,不能断。
去年和北航的实验室合作做3D打印的钛柄,打印完原始表面Ra12,本来打算喷砂,喷砂容易嵌砂,后期风险大。我们用金刚石滚压头试,压力调到120N,走刀速度每分钟10mm,滚完之后刚好出来10μm左右的均匀凹坑,表层残余压应力刚好,强度提了40%,现在已经进临床了。
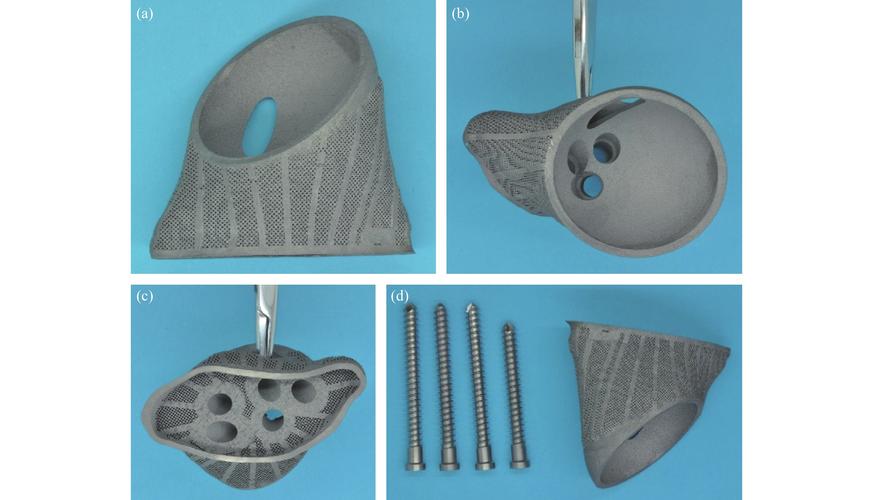 金刚石滚压头加工钛合金骨科植入件成品图
进口替代春风里,藏着没人愿意说的暗礁
 进口替代春风里,藏着没人愿意说的暗礁
说实话,这几年滚压光整的好日子来了。原来高端滚压头全是进口的,一个金刚石滚头卖三万多,还得等三个月交货。
现在国内做硬质合金滚头的厂,精度差不了两个微米,价格才八千,好多厂都换了。还有现在搞绿色制造,原来滚压要兑乳化液,完了还要酸洗,现在有了静电冷却干滚压,一点废液都没有,环保过关,成本还降。
智能制造更不用说,现在新机床都带压力传感器,滚压压力不对自动停,比我们当年靠耳朵听响判断靠谱多了。
可那点不愿公开的难题是什么?就是现在所有的质量标准,都是卡粗糙度,没人管残余应力。现行的滚压工艺国家标准还是1998年出的,现在我们加工的高强钢、碳纤维复合材料,还有各种3D打印零件,标准里根本找不到对应的参数。
出厂检测只测粗糙度够不够,滚压压力够不够,残余应力合不合格,全靠师傅经验。哪天出了问题,翻标准都找不到依据,这不就是埋在行业里的炸弹吗?
昨天徒弟给我递烟,问我干了二十年滚压,最要紧的经验是什么。我吐了个烟圈,告诉他:“宁压轻十道,不压深一分。”
啥意思?宁愿多滚一遍轻压,也别贪快一刀压深了。压深了表层金属会起层开裂,粗糙度看着好看,用不了多久就断。这是我碰过一次报废百万元零件换来的教训。
你们干活的时候,碰到过滚压光整的什么奇葩坑?有空来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚压光整:车间老师傅藏了二十年的干活心得
文章链接:https://m.yxqcspc.com/16181/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
