上个月中旬,刚上班就撞上了客户投诉。
物流卡车上拉回来整整一车退回的液压柱塞。
车间主任蹲在地上抽了半包烟,指着最上面那根说,你看这镀铬层,掉了快三毫米,拉缸拉成这样,十万块的货全砸了。
谁都知道,机械做的好不好,关键要看这些不起眼的表面处理。电镀硬铬就是那层”保命的外衣”,出一点错全玩完。
藏在参数里的行业内幕
很多新手一上来就问原理,说来说去其实就是通电把铬离子吸到工件表面,没啥玄乎。
关键是那几个数字,差一点都出问题。
电流密度要卡准40-60安培每平方分米,高了会烧,低了镀层酥。
槽液温度必须稳在55±5摄氏度,波动超过两度,镀层硬度直接掉一百HV。
还有铬酐浓度要保持在250克每升左右,这个数字是无数厂踩坑踩出来的。
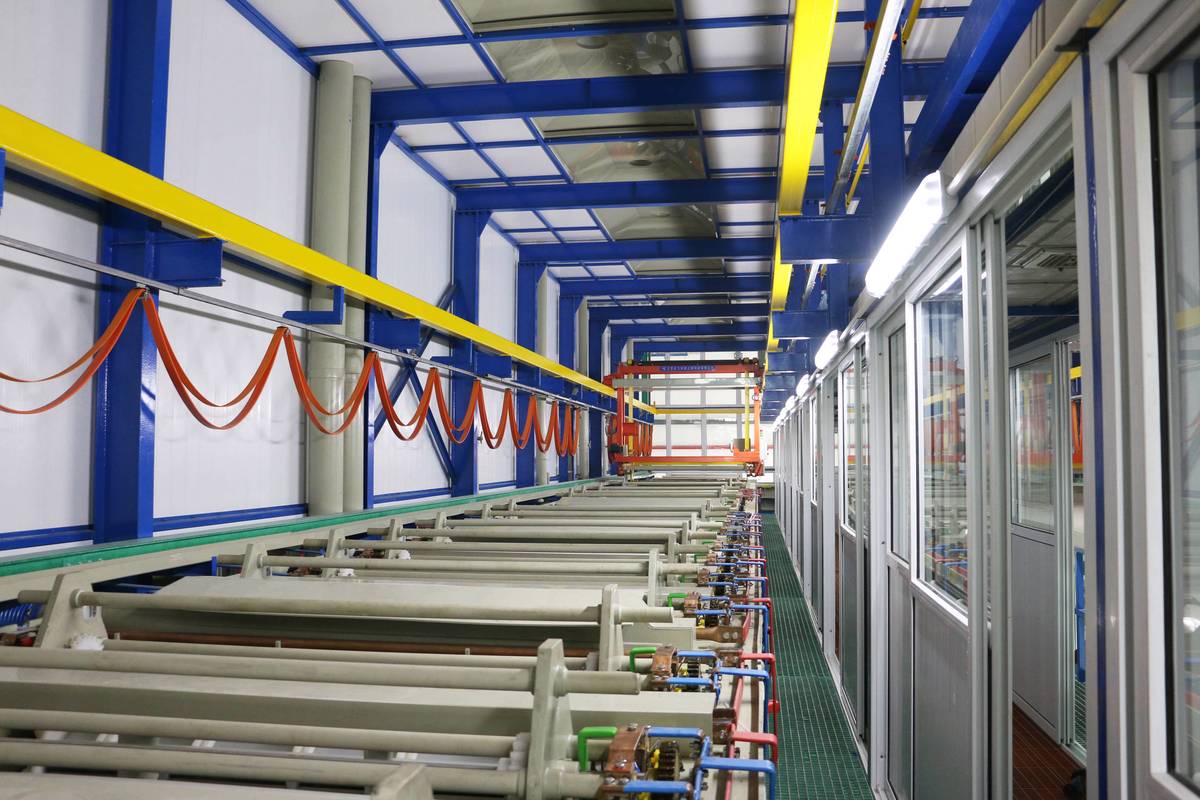
现在主流有两种路线,高浓度铬酐工艺和低浓度铬酐工艺。
高浓度的好处是走位好,深孔盲槽都能镀到位,电流容许范围宽,新手也不容易出大错。
坏处就是铬酐用得多,废水处理成本高,算下来每公斤镀层要多花两块多。
低浓度工艺正好反过来,省铬酐,污染小,成本能压下来十分之三,就是走位差,工件凹位根本镀不上,镀层硬度也偏软。
说到这里,就得说句行业内不往外说但实际一直在做的妥协。
大半接散单的小厂,报价比成本高不了多少,靠什么赚钱?就是偷偷把高浓度改成低浓度,对外照样说按国标生产,使用寿命比正经工艺差三分之一,你不用个一年半载根本发现不了。
不同行当完全不一样的要求
说实话,电镀硬铬不是千篇一律的活,不同行业要的东西差十万八千里。
就说工程机械液压柱塞这一块,要的就是耐磨,硬度不够直接磨废。
前年我们给一家挖机厂做配套,一开始镀层硬度只有HV780,达不到客户要求的HV850,翻来覆去查了三天,最后发现是槽液里硫酸根多了千分之零点五,放掉一半槽液重配才搞定。
做这行的都知道,柱塞一旦掉铬,跑合不到一个月就会抱轴,那是砸招牌的事。
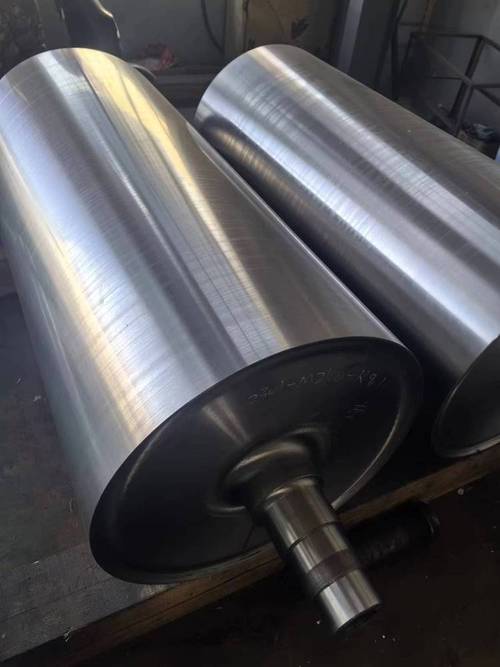
换做印刷行业的印版辊,要求就完全不一样了。
印版辊要的是均匀度,整根辊圆度误差不能超过0.01毫米,不然印刷套色偏个十几丝,整批活都废。
去年隔壁厂接了一个烟包印刷的单,图便宜找了个小厂镀铬,镀完磨完误差0.03毫米,拉过去一试,套色歪了小半毫米,整整三十六根辊,赔了二十多万,老板连工人工资都发不出来。
不过话说回来,现在还有很多新能源行业的导辊也用电镀硬铬,要求又不一样,要防粘还要耐腐蚀,说白了,哪行有哪行的规矩,照着教科书做必死。
新风口底下藏着看不见的暗礁
现在进口替代风大,原来很多高端液压件都是欧洲日本做镀铬,现在国内厂都能接了,价格只有人家三分之一,质量也不差,这是好事。
绿色环保查的严,六价铬管的越来越紧,好多厂都在转三价铬镀硬铬,方向没错,但是有个行业不愿公开的难题,没人敢说破。
三价铬镀硬铬,目前最多只能镀1毫米厚,超过这个厚度,镀层就会开裂,疲劳强度直接掉一半,硬度也比六价铬低个一两百度。
可现在的国标还是十多年前定的,只要求镀层硬度达标,不检测厚镀层的开裂率和结合强度。
好多厂家就钻这个空子,拿着三价铬薄镀层冒充六价铬厚铬,给你参数表硬度也够,你不做疲劳测试根本查不出来,用上一年就裂了,出了问题他还说你使用不当。
这种标准滞后的坑,不知道坑了多少下游客户。
回到我们车间门口,我刚当师傅那年就悟出来一个理。
镀铬就是三分镀七分控,手摸比仪器准。
什么意思?你参数再准,槽液的颜色,通电的声音,摸一下工件的温度,老师傅就能感觉出不对,这些都是仪器测不出来的细节。
你们车间有没有碰到过,镀完检测全合格,用不了几个月就掉层开裂的事?出来聊聊呗。
