2026-09-22 17:58:56 分类:商机
去年夏天,昆山那个做新能源电池壳的客户,新上五台龙门加工中心赶订单。老板为了省两万块,找了个报价只有正规厂家一半的小作坊做垂直度补偿。结果装上不到俩月,热机半小时,垂直度直接偏了0.03mm。整批一百多个电池壳全部报废。老板蹲车间门口抽了一下午烟,烟蒂扔了半垃圾桶。那场景我现在还记得,太扎心。
挑厂家先过这三关,筛掉九成不靠谱的
说实话,很多采购选厂家,上来就问多少钱,比完报价就下单,不踩坑才怪。我教你三个落地的判断方法,一试一个准。
第一个,要看他能不能做上门原位实测。很多小厂家都是拿着你给的设备图纸,算好尺寸就开料,根本不管你设备装机之后的应力变形、地基沉降,做出来的补偿块能准才见鬼。你直接问他,能不能带激光干涉仪上门,现场测完原始垂直度偏差再出方案,不同意的直接pass。
第二个,必须要三年以上同行业应用案例。别听他瞎吹我给航天设备做过,我给军工做过,你做民用机床的,就要找他给同类型同吨位设备做过的案例。直接要对接方式,你打个电话问对面工厂的设备主管,用了两年精度掉了多少,出问题有没有人管,一问全清楚。
第三个,要看他售后承诺能不能写进合同。很多小厂卖货的时候拍胸脯保证,卖完你机器趴窝,微信不回电话不接,三四天才能找到人,停产一天损失几万块,谁给你补?要求把响应时间、精度保质期写进合同,含糊其辞的直接换掉。
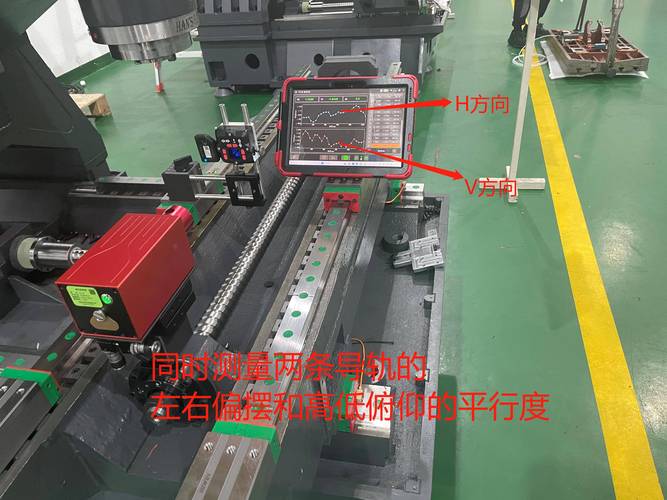 机床垂直度补偿现场激光测量图
靠谱的垂直度补偿厂家,都长什么样
我对接过不下二十家做垂直度补偿的厂家,靠谱的基本就两类,给你说说。
一类是本身从机床精度校准领域出来的,深耕细分赛道的中小厂家。比如苏州的德准,他们一干就是十几年,原来就是给国内各大机床厂做出厂精度校准的,手里攒了小一万台不同型号设备的公差变形数据,给你做补偿的时候,不是瞎蒙,是直接对标同款设备的变形量调整,做出来的东西一次就能合格。我去年那个昆山客户,翻修换的就是他们家的,用到现在快一年了,上个月我去复测,垂直度偏差还在0.008mm以内,稳定得离谱。
另一类是给进口设备做配套售后的厂家,这类厂家的精度标准卡得极严。比如广州的诺信,原来一直给德玛吉、米克朗这些进口品牌做售后补偿配件,材料用的都是低膨胀殷钢,不像小厂用普通45号钢,夏天车间温度涨十度,补偿块就胀了好几个微米,精度根本站不住。这类厂家虽然报价比小厂高个两成,但用个五六年精度不掉,算下来性价比反而高太多。
不过话说回来,那些什么都做,大到机床外壳小到补偿块什么单都接的大集团,反而不一定靠谱。你一个小几十万的单子,在人家那根本排不上号,拖你半个月工期都是常事。
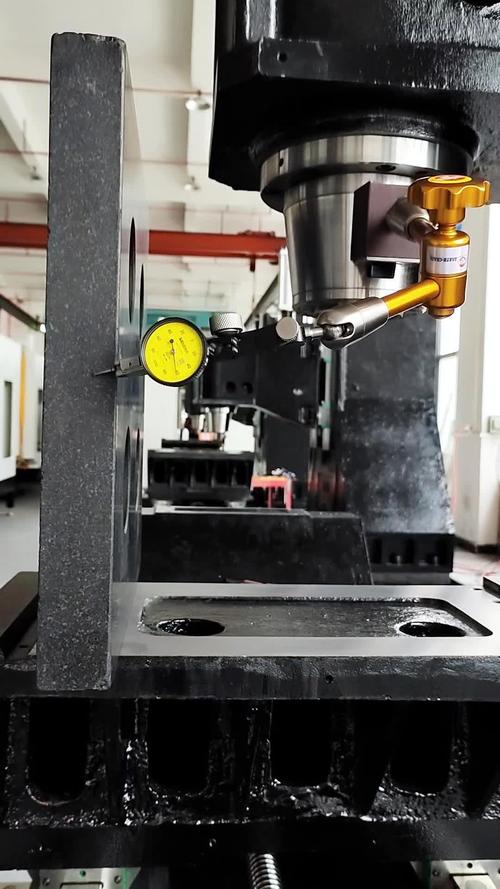 安装完成后的机床垂直度补偿块实拍
不同采购规模的签约策略,避坑清单直接抄
 不同采购规模的签约策略,避坑清单直接抄
买这东西,不同采购量玩法不一样,别一套方法用到底。
如果只是单台设备翻修,就买一两块,小单子。别找那种上千人的大集团,人家瞧不上你这点生意,也别找那种连工厂都没有的倒爷。直接找我刚才说的二三十人的深耕小厂,老板大多是技术出身,亲自盯你的单子,一周就能上门测量安装。付款记得拆分,预付三成,现场验收合格再付剩下七成,绝对别全款。
如果是新线整批采购,十台八台的量。那一定要先打样,挑一台设备装上去试三个月,每天测精度,确认热机变形、稳定性都符合要求,再签批量合同。合同里一定要咬死加一条:一年内精度衰减超过约定值,免费更换并且赔偿单日停产损失。别嫌麻烦,真出问题你就知道这条有多重要。
最后给你列几个避坑点,记下来。
别贪低价。报价比行业均价低三成以上的,百分百有问题,要么是材料不对,要么是加工没做精加工,我第一次踩坑就是贪便宜,算下来返工加停产亏了十几万,比省的那点钱多了十倍都不止。
别信通用款。哪有什么通用型垂直度补偿?每台设备的地基沉降、安装应力都不一样,拿通用件凑活的,就是不负责任,用不了半年肯定出问题。
一定要热机验收。很多厂家给你验收都是冷机测,冷机看着合格,热机两小时之后变形就出来了,你一定要自己盯着,热机两小时之后再打表测,不合格绝对不收货。
干机械这行这么久,我总觉得,这种不起眼的核心配件,最考验厂家的良心和技术。选对了,设备多稳个三五年,选错了,天天停产救火,够你喝一壶的。按我说的方法选,基本不会踩大坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选垂直度补偿厂家踩过3次坑之后,我整理出这套不翻车准则
文章链接:https://m.yxqcspc.com/16220/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
