2026-09-22 21:35:44 分类:商机
上月中旬,客户的验收车直接开去车间大门口。
质检员把刀口尺往12米长的挂车大梁上一贴,塞尺进去,脸直接绿了。
差两个毫米。就是两个毫米。
整批三十根大梁,全部扣在厂里,老板脸拉得比大梁还长。
谁都知道,问题出在焊接变形。我干了二十年,见过的废活,一半都跟它有关系。
藏在焊缝里的隐形力
很多新手以为变形就是焊歪了,其实哪这么简单。
焊接本质就是局部猛加热,那块区域温度一下窜到1500℃以上,周边还是冷的。
热胀的时候被冷母材压着,没法舒展,冷却收缩的时候,又拉着整个母材往这边歪。
算下来,普通碳钢焊接收缩率大概0.08%,就拿12mm厚的Q235板来说,一米长的连续焊缝,收缩量大概就是1mm,听起来不大,攒个十来米焊缝,误差就出来了。
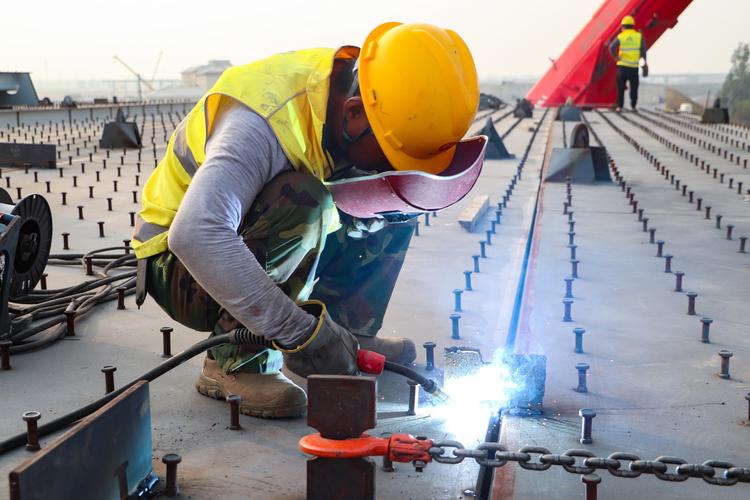 机械车间焊接大梁变形现场实拍
现在对付变形,主流就两条路。一条是反变形法,焊前提前把工件压个反向的弧度,让它焊完收缩回来刚好平。另一条是预拉伸法,把工件提前拉紧绷住,焊完再松,变形能控制在0.2mm以内。
反变形好啊,找个压力机压一下就行,额外成本不超过两百块一根。不过话说回来,每批钢板的屈服强度都能差个二三十兆帕,压多了压少了全凭经验,批量出问题是常事。
预拉伸精度高,可一套预拉伸工装加设备,上百万扔进去,小厂半年利润就没了。
说实话,行业内通常不说但实际在做的妥协是什么?百分之八十的中小厂,都是反变形留个一两毫米余量,焊完拿大锤敲两锤,变形大的地方火焰烤一烤,最后过一次矫直机,能过验收就行,绝不多花冤枉钱上设备。
不同行当,不同要命的要求
同样是焊接变形,不同行业的耐受度,差能差出十倍去。
就说刚才那批挂车大梁,属于重型商用车领域,要求整体挠度不超千分之一点五,两个毫米的变形,刚好踩线不合格。
那次最后怎么解决的?我们几个老工艺蹲了半晚上,在大梁反面非受力区堆了三道短焊缝,缓冷八小时,硬生生拉回来一点八毫米,勉强合格,客户扣了五个点货款,算是买了个教训。
另一个案例是前年做光伏跟踪支架的主轴。
这玩意儿要跟着太阳转,整根三米长的轴,变形要求不能超零点五毫米,变形超了,运行的时候就会卡电机,不到一年就得坏。
一开始我们按常规方法焊,焊完测,变形普遍超一毫米,整批二十根全不合格。后来改了工艺,改成对称分段焊,每焊一段停十五分钟降温,不让局部热量攒起来,最后所有工件变形都控制在零点三毫米以内,顺利交货。
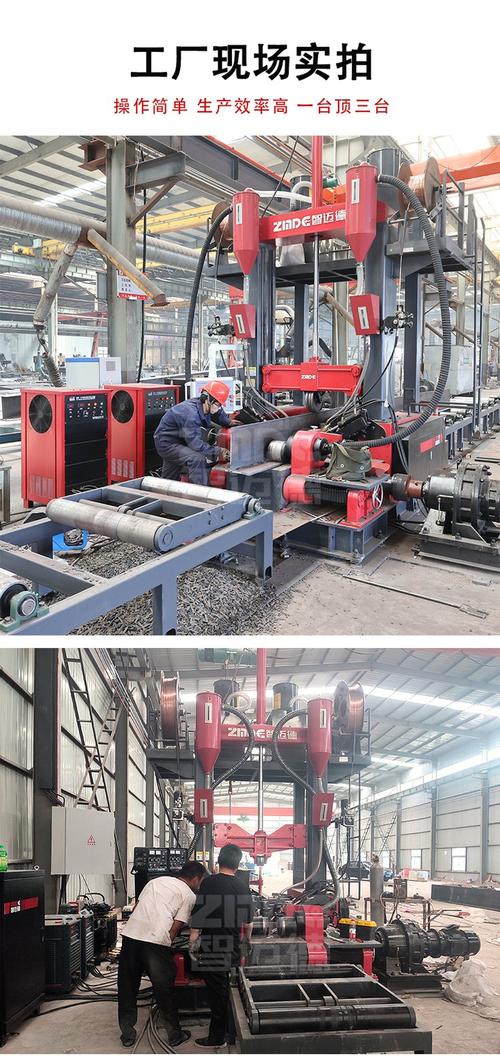 矫直机校正焊接变形钢板现场
新风口下藏着老坑
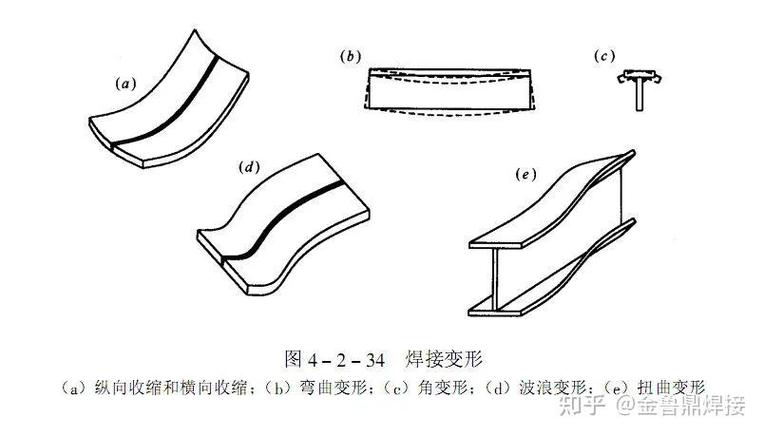 新风口下藏着老坑
现在都上焊接机器人了,很多人说机器人焊得匀,变形肯定小。
我不抬杠,机器人走焊均匀,热输入稳定,变形确实比新手手工焊好太多。但机器人死按程序走,要是来料的板弯了零点五毫米,程序不调,焊完变形就会放大到一点五毫米,一废就是一整批,比手工焊废得更多。
进口替代这两年火,很多国产机器人精度上来了,可大部分厂买回去,只会用厂家自带的程序,不会根据自己的来料调整变形参数,白白浪费了精度,还说国产机器人不行。
行业内不愿公开的难题是什么?现在咱们国家的焊接变形公差标准,还是十几年前定的,现在新能源、风电这些新领域,要求比旧国标严两三倍,可很多厂的工艺还是按国标做,下料留的余量不够,焊完变形超了直接报废,出了问题全是工艺背锅,标准的锅没人敢提。
还有现在搞绿色制造,要求少切削少浪费,原来焊完留三毫米余量加工,现在只让留零点五毫米,变形稍微不对,直接废整块料,成本一下就上去了。
我天天在车间转,摸过的变形工件没有一万也有八千。
老师傅传我的一句话,我记了二十年:焊前多调一分,焊后少改十遍。
别总想着焊完矫,焊前把料校好,把反变形量留对,比啥都强。
你们车间对付焊接变形,有什么不上书本的压箱底招?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干焊接20年:坑了我无数次的焊接变形,那些书本没说的实话
文章链接:https://m.yxqcspc.com/16246/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
