2026-09-22 23:33:44 分类:商机
上周一一早刚换完工服进车间,质量部的张姐甩着个样件堵在注塑机台边,脸拉得比料筒还长。
“你自己摸,这批三十万件车载装饰框,十个有七个带银纹,客户整批退,这回赔大了。”
我拿起样件,指尖蹭过那一道发白的纹路,叹口气。谁都觉得注塑不就是把塑料粒化开压进模子里,冷却了拿出来就行?哪知道出一次问题,小到调机师傅加班三天,大到整批报废赔得肉疼。
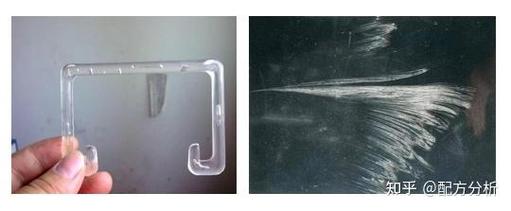 注塑成型生产车间银纹缺陷塑件样件
藏在温度压力里的猫腻
 藏在温度压力里的猫腻
很多刚进厂的小年轻上来就问原理,我不说那些课本上的空话。说白了就是塑料粒在料筒里化了,用压力打进闭合的模腔,冷了定型就完事。
可这里头的数字,差一点都不行。料筒从下料口到喷嘴分四段升温,普通ABS料得从120℃升到230℃,差个5℃,成品的光泽度直接差一个等级,客户一眼就能看出来。
10厘米见方的普通塑料壳,保压时间得卡在8到12秒,少一秒就会缺胶缩痕,多一秒就是飞边,修都修不掉。锁模力更讲究,满模生产的时候,绝对不能超过额定锁模力的85%,多了轻则拉杆变形,严重的直接把模板磨坏,修一次就是小十万。
现在圈子里常吵热流道好还是冷流道好,说白了各有各的算计。热流道不产浇口废料,省料还不用剪浇口,看起来高级又省钱。冷流道会出一堆废料,还得多一道剪浇口的工序。
说实话,热流道换色那叫一个头疼,从黑色换成白色,清料就得清三四十公斤,小批量换款的话,省下来的料钱还不够清料浪费的。很多厂家对外吹全车间热流道,小批量定制单,九成都会偷偷换回冷流道。
这就是行业内不说的妥协,哪有什么绝对的好技术,只有适合自己订单的选择。
不同行业,完全不同的章法
汽车行业要的是耐造。去年给某新势力做门把手,要求零下40℃不开裂,120℃不形变。
一开始我们浇口开在受力点正中,试模三次,高低温循环一过,一掰一个断。后来改模把浇口移了15mm,刚好避开受力应力区,一下子就过了测试。你说这差15mm,能差出这么多事?
换了医用行业那又是另一回事了。隔壁厂之前做一次性注射器针筒,为了赶产能,把螺杆转速从默认的70转/分拉到了120转。出料快了,产能翻了近三分之一,结果送检的时候析出超标,查出了微量的塑料降解产物,整批一百多万支全销毁,生产许可证差点被收了。
医用级的料,对剪切热敏感得很,转速高了剪切大,料就容易降解出杂质,沾到塑件上就是大祸。所以医用注塑,哪怕慢一半产能,转速也绝对不能超80转。
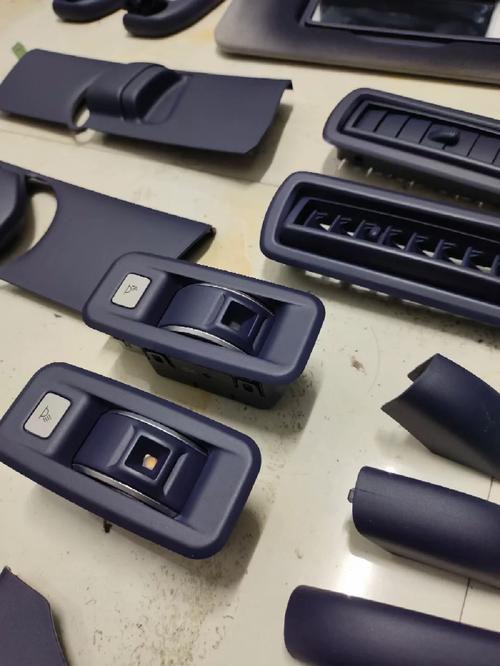 量产注塑成型汽车内饰门把手工件
新风口底下藏着暗坑
现在都讲绿色制造,回收塑料再利用,还有国产注塑机替代进口,这话没错,现在很多国产机的精度已经不输进口了,价格才一半,确实香。
不过话说回来,有个事行业内没人愿意公开说。现在再生塑料做注塑,根本没有统一的分级标准。你拿十吨标称95%纯度的再生PC,谁也说不准里面混了多少别的料,我之前就碰过一批料,里面混了2%的PVC,注塑温度不对,直接全部碳化堵了螺杆,清了三天,浪费了两吨好料,损失十几万。
还有可降解塑料注塑,PLA这些新材料都用好几年了,行业的工艺标准还是好几年前的老黄历,很多小厂想转做可降解产品,试错试大半年,钱烧完了都摸不到稳定的参数,这就是标准滞后拖的后腿。
说白了,趋势是好的,坑也不少。
我这会蹲在车间门口抽烟,看着操作台上刚调好的新样件,光泽完美,没有一丝缺陷。
干了二十年注塑,我总结出来一句土话:“注塑啊,就是七分料三分调,差半度都不能要。”
什么进口设备高端理论,都不如调机师傅手上那点感应准。
你干注塑这么多年,遇过最离谱的批次问题是什么?过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑成型:车间摸爬20年,藏在料斗里的真门道
文章链接:https://m.yxqcspc.com/16253/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
