上个月刚处理完一单投诉。
客户拉回来三根新能源汽车驱动主轴。
说跑了2800公里,方向盘抖得握不住,退回来返工。
质检班长老王拍着包装箱骂,出厂上机检测全合格,怎么到客户手里就出问题?
拆下来上我们的老动平衡机一转,数据跳得离谱。其中一根,剩余不平衡量超了标准快三倍。
说实话,干这行二十年,这种事我见得太多了。动平衡校正这事儿,说起来人人都懂,真做好的没几个。
很多人搞错了动平衡校正的核心
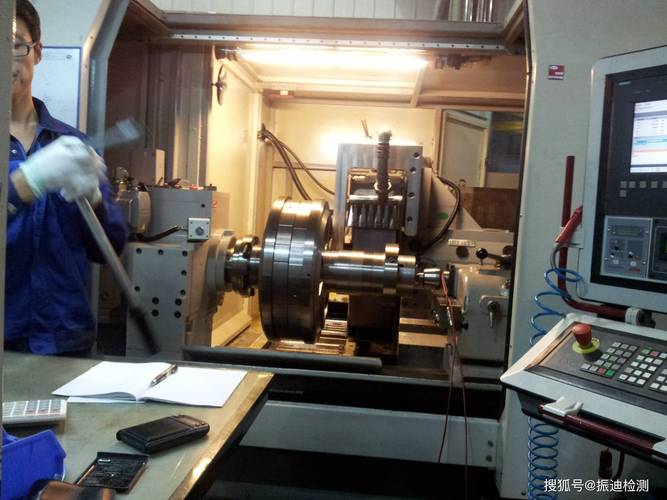
很多新人上来就说,不就是把不平衡量调到合格范围内吗?
哪有这么简单。转动体转起来,每个质点都会产生离心力。只要重心不在旋转轴线上,力就不平衡,带着整个机器抖,抖得狠了就是抱轴、断轴,出大事。
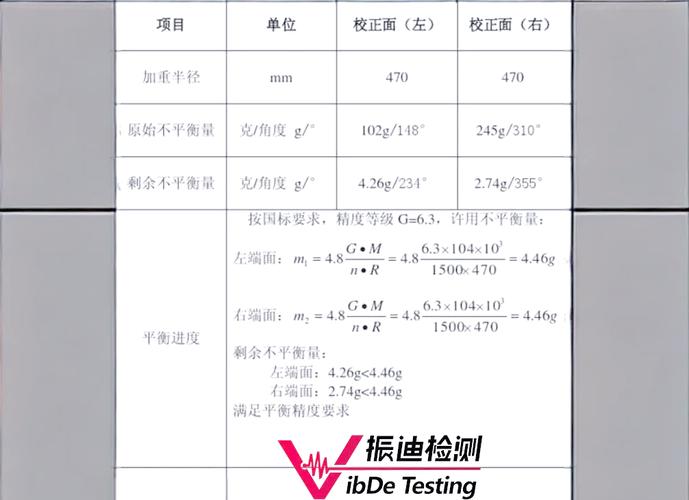
市面上常见的公差等级,普通水泵风机一般是G6.3,电机主轴要求高一点是G2.5,像新能源主轴、涡轮转子这种高速件,要求得达到G0.4——差一个等级,成本能差出去一倍还多。
现在主流的校正路线,无非两种:去重法和增重法。
去重就是把偏重那一侧的料铣掉钻掉,优点是不额外加重量,适合高精度要求的活。增重就是在偏轻那侧焊平衡块,快,成本低。
不过话说回来,行业里有个不说破的妥协。批量做铸件主轴的时候,要是毛坯偏得太厉害,去重去深了会把轴身钻穿,或者破坏强度,很多厂子就不会返工重新换毛坯,偷偷加个平衡块凑数,机器测出来读数合格,就出厂了。你说这事吧,省了成本,留了隐患,就看客户运气好不好。
不同行当的要求,差得能跑出十里地
我接过最有意思的活,是矿山通风机的叶轮校正。
客户自己找了个小厂校的,用了单面校正,一年换三次轴承,换一次八万多,亏得要死。
那叶轮直径两米二,转速八百转,本身就是柔性转子,单面校正只能校正端面的不平衡,叶轮另一端的偏斜根本没管,转起来整个风道都抖,轴承可不就是吃不消吗?
我们给他做了双面校正,把不平衡量压到G2.5以内,到现在快三年了,没换过轴承。
另一个极端,就是汽车涡轮增压器的转子。
那玩意转起来十几万转,要求G0.4,差0.1g的不平衡,转起来离心力就能翻几十倍。去年有个小厂拿了二十个转子来找我们返工,说他们自己校完,装上去跑一万公里就抖。
拆开一看,他们为了省时间,粗校完就出货,没做应力释放后的精校。铣削去重留下的内应力,跑一阵子释放出来,重心又偏了,可不就抖了吗?
说白了,大低转速转子怕整体偏,高转速转子怕微偏差,要求完全不一样,偷一步懒都不行。
新风口下藏着没人愿意说的暗礁
这几年进口替代火,原来动平衡机都是德国日本的牌子贵得要死,现在国产机精度上来了,性价比高很多,很多厂子都换了。智能制造这块,还搞什么自动校正,机器自己测自己铣,不用人上手,确实省劲。
但是有个难题,行业里没人愿意公开说。
现在新材料用得越来越多,新能源很多主轴用陶瓷、复合材料,密度只有钢的一半不到,我们现行的动平衡标准还是几十年前定的,所有公式都是按匀质钢件算的,算出来的允许不平衡量根本不对。
很多厂子按国标测,读数合格,装上去一跑就抖,还说客户安装不好,从来不说标准本身就滞后了。这个风险,越往高速高精度领域走,坑越大。
我前两年碰过一个陶瓷主轴的活,按国标算合格,转起来就是抖,最后我们自己按实际转速重新算公差,降了一半的允许不平衡量,才搞定,多花了两天工时,客户还不理解,说我们故意加钱。
冤不冤?
干了二十年,我总结出来一句土话,比什么教科书都管用。
动平衡校正,不看机器读数,要看轴承烫不烫手。
机器读数是死的,你的安装误差、毛坯内应力、材料不均匀,机器测不出来,但是转两个小时,轴承温度骗不了人。烫得摸不住,就是没校好,再怎么合格都得返工。
你们在车间碰过什么邪门的,读数合格转起来就抖的故障?不妨唠唠。
