2026-09-23 06:09:46 分类:商机
上个月蹲东莞一个模具厂车间门口,看着老板抽了半包红双喜。
整批出口的保险杠模具废了,侧壁分型面差了0.02mm,几十万打水漂。
前前后后换了丝杠,调了导轨,连刀片都换了三个进口品牌,就是解决不了。
我绕着机床走了三圈,拽了拽伺服电机后头那根细线。
编码器反馈线,插头松了半圈。
紧完开机试切,精度直接回正。
很多干机加工的,不到出大事都注意不到这玩意儿。
觉得就是电机上凑数的小配件。
其实它就是机床的“眼睛”,没它,伺服就是瞎跑。
藏在塑料壳子里的门道
说白了,编码器反馈就是给电机报位置——你转了多少度,跑了多少毫米,全靠它给控制系统递话。
现在市面上就两条路子,增量式和绝对值式。
增量式的,常见的分辨率就是1024线,好点的2500线,每转一圈发对应数量的脉冲,算一下就知道走了多少。
绝对值的更牛,单圈分辨率能做到17位,换算下来一圈就是131072个分度,精度甩增量八条街,还能记住断电前的位置,不用每次开机回零。
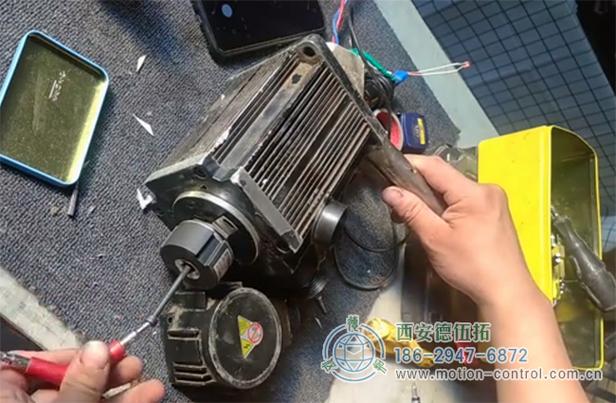 数控机床伺服电机增量编码器拆解实拍
说实话,增量比绝对值便宜三分之二还多,坏了百八十块就能换,绝对值大几百甚至上千,不是谁都舍得。
行业内通常不说但实际都在做的妥协是什么?
就是核心定位轴用绝对值,比如主轴、铣头,辅助轴比如冷却移动架、排屑器导轨,全用增量凑数。
你去看很多十几万的国产机床,配置单写着“全伺服控制”,绝口不提编码器等级,其实就是这个套路,省下来的成本都是利润。
增量式也不是不能用,一般进给要求不高的场合,凑合用十年都没事,犯不上花那个冤枉钱。
不同场子,要求差出十万八千里
前年给长三角一家快递面单分切厂改系统,这个案子我印象特别深。
他们要求每分钟切1200刀,每刀的误差不能超过0.1mm,原来用的普通1024线增量编码器,高速跑起来总丢脉冲,切出来的纸长短差一两个毫米,整卷报废。
后来换了带差分输出的2500线增量,问题立马解决。
高速动态切割,就要求反馈快,抗干扰强,不用断电记位置,增量完全hold住,还比绝对值省了小一半成本。
还有去年帮一家光伏厂排查切片机故障。
他们家切片机切单晶硅片,厚度要求误差不超0.01mm,赶上停电重启,每次都要校半个钟原点,一天少出两千多片,急得厂长跳脚。
拆开一看,图便宜换了增量编码器。
硅片切割要求断电之后不丢位置,不然原点偏一丝,整框硅片全废,必须用多圈绝对值。
换完之后,停电再来电直接开机,半分钟都不用等。
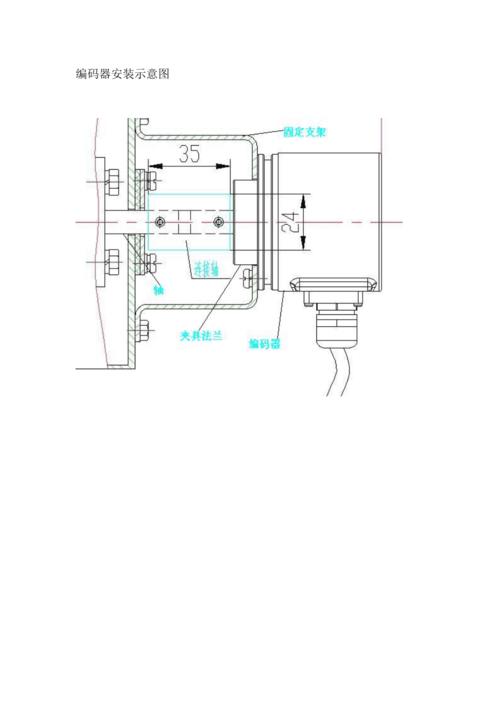 光伏硅片切片机主轴绝对值编码器安装图
进口替代风口下,藏着没人说的坑
 进口替代风口下,藏着没人说的坑
这两年喊进口替代喊得凶,很多国产编码器做的确实不错,价格比进口的便宜一半还多,性能也能赶上七八成。
不过话说回来,有个难题行业内没人愿意公开说。
就是低温温漂。
进口大牌能做到-40℃到85℃范围内,温漂不超过1个脉冲,大部分国产小厂,0℃以上还行,零下10℃就开始飘,误差越积越大。
北方室外的港口门机、矿山刮板输送机,一到冬天就容易跑位置,出事了厂商就推说是你安装不对,很少说自己芯片选的差,温漂不过关。
还有标准滞后的问题,现在协作机器人、服务机器人的关节编码器,要求体积小分辨率高,现有国标还是十多年前的老标准,很多小厂拿13位的改个外壳,印上17位的标就卖,用户装机用了好久才发现精度不对,拿老标准检测还合格,维权都没地方说去。
我回车间跟徒弟说,编码器反馈就是电机的眼睛,你糊弄眼睛,活就糊弄你。
别光看参数表上印的漂亮数字,装对地方,选对等级,比什么都强。
你们干这么多年,碰过最离谱的编码器故障是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形把关:我干20年摸透的编码器反馈
文章链接:https://m.yxqcspc.com/16273/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
