那天粘满油泥的拆机现场
上个月赶订单赶得头大,车间后门被猛地推开。
进来一个浑身花生油味的山东老哥,鞋上沾的泥掉了一地,身后拉着半车拆下来的榨油机主轴。
话没说两句,老哥蹲下来就哭,说刚买八个月的机子,第三锅花生榨到一半直接抱轴,电机烧了不说,半锅花生全糊了,十里八乡的老主顾都跑光了。
我们把主轴割开看,榨螺磨得连螺纹都看不清了,淬硬层早就磨穿了。
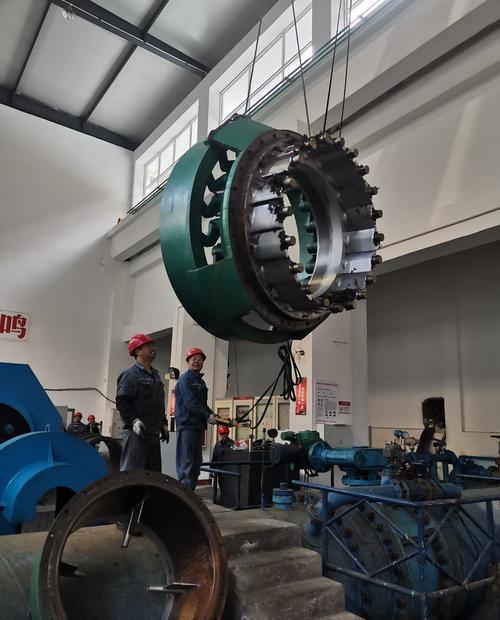
这不是我们遇见过的第一例,也绝不是最后一例。
很多人选榨油机,只看价格,只看外观,从来没想过,榨油机厂家藏的猫腻,全在你看不见的地方。
榨油机那点行内不说的猫腻
说实话,很多人觉得榨油机不就是挤油么?能转就能用,哪来那么多讲究。
错得离谱。核心部件就一个,榨螺。榨螺不行,再好看的外壳都是废铁。
给你说三个干货数字,记好了。
合格榨螺的淬硬层深度不能低于1.2mm,做得好的榨油机厂家能做到2.5mm,磨个五六年都没问题。
主轴的跳动公差必须控在0.08mm以内,差一丝,转起来就晃,用不了一年就磨偏抱轴。
加热腔的控温误差,做冷榨必须控制在±2℃,不然活性营养坏了,客户根本不收货。
现在主流的榨螺材料就两种,放一块比你就懂了。
一种是45号碳素钢,便宜,一吨比合金便宜小一万,小厂家全都爱用。
一种是铬12钼钒合金钢,硬,耐磨,抗高温,榨热榨榨上千度都不变形,就是贵。很多客户一听报价差一万多,转头就走了。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
大多小厂拿45号钢做榨螺,只淬表面0.8mm,根本达不到要求,然后喷一层亮镀铬,外观比合金钢还好看。
你拿硬度仪上门测,表面硬度数值一点不差,你根本查不出来,榨俩月,磨穿淬硬层,直接滑丝,出渣率蹭蹭往上涨。
你去找,没人跟你说淬硬层有多厚,都跟你说我们这是耐磨合金钢,坑你没商量。
不同场子,要求完全两码事
你开个乡村油坊和开个特种油脂加工厂,要的榨油机根本不是一个东西,很多榨油机厂家不管这个,一套模板卖所有,不坑你坑谁。
就说乡村来料加工的油坊吧,要的就是耐造,好修,出饼薄。
去年周口一个开了三十年油坊的老周找过来,之前贪便宜,三万八买了个小厂家的100型榨油机,比正规厂家便宜小一万。
一开始用着没问题,三个月后,出渣率从1%涨到4%,一斤花生少出一两多油,一天榨两百斤花生,一天少赚小一百,一个月三千块没了,够一家老小的菜钱了。
后来换了我们的铬12钼钒榨螺,一算账,头半年多赚的钱就把差价补回来了,现在用了三年,啥事没有。
换做大型特种植物油厂呢?要的是控温准,产能稳,不能糊料。
前年陕西一个做有机冷榨核桃油的厂子,图便宜找南方小厂做了整条线,省了几十万,结果控温误差达到±8℃。
核桃里的α亚麻酸超过60℃就分解,有机认证过不了,一次报废三百万的原料,老板差点跳楼。后来找我们改了加热腔的盘管结构,把控温误差降到±1.5℃,才盘活了生意。
现在很多厂家都喊着智能制造、绿色制造,自动上料自动滤渣,连出渣都自动打包,还有余热回收,榨饼的余热用来烘原料,一度电能省一毛多,长期算下来也是不少钱。原来高端冷榨榨油机全靠进口,一套要几百万,现在国内做得好的榨油机厂家,不到一半价就能拿下,性能差不了多少,进口替代做得确实漂亮。
不过有个行业内不愿公开的难题,我今天说出来。
现在咱们国家的榨油机国家标准还是2008年的老版本,对额定功率、耐磨寿命的要求松得离谱,很多厂家光明正大虚标功率,标15kw的机器,实际要22kw才能带动,你买回去电费哗哗涨,去找厂家维权,人家说符合国家标准,你根本没地方说理。
昨天我跟徒弟在车间磨榨螺的倒角,徒弟说现在都CNC加工了,还要手修么?
我干了二十年榨油机,我就信一句土话:买榨油机,别光看招牌大不大,得掂榨螺沉不沉。
合金钢就是比碳钢重,实打实的材料,骗不了人。那些看起来便宜又好看的,大多是给你偷了料,你用两年就知道,省下的那点钱,还不够亏的油钱。
你们买榨油机的时候,遇见过啥藏着掖着的坑?同行有空过来唠两句。
