2026-09-25 02:30:54 分类:商机
上周三更天,我家院门被拍得咚咚响。
夜班班长在门外喊,新上的那台数控磨床主轴抱轴了。
客户要的航天销轴明天一早发货,全车间都炸了。
我披件棉袄往厂跑,后半夜的风刮得脸疼,心里骂了不下一百遍。
当初为了省十几万,找了个没名气的小厂,这下栽大跟头了。
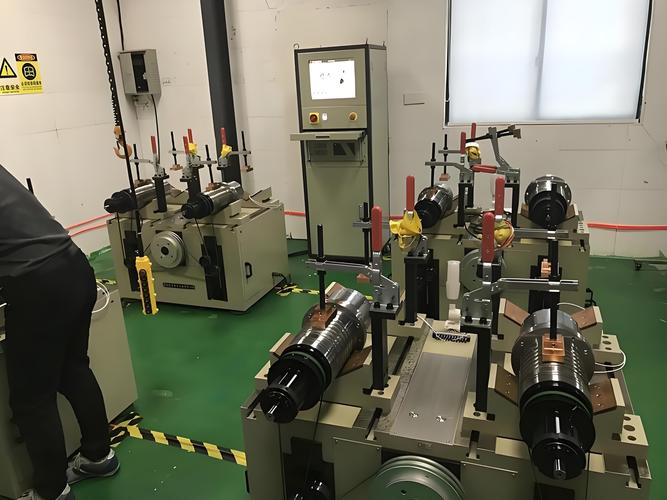 机械车间数控磨床抱轴故障拆机现场
厂家的门道,外行根本摸不透
 厂家的门道,外行根本摸不透
很多人买数控磨床,只看铭牌上的参数报价。
其实差在哪,全在厂家愿不愿意下死本钱。
说三个实打实的数,你自己品。
好的数控磨床厂家,主轴跳动允差能控在0.001mm以内,差的给你标0.003,实际开起来能飘到0.008。
床身导轨淬火,正规厂能做到HRC58-62,用十年都不凹,小厂偷工艺,淬个表层,硬度才四十多,拉荒几次就起坑。
还有最关键的自然时效,正经厂家铸完床身,要放够180天让应力释放完,小厂呢?浇完铸半个月就拉去装机,省了场地和时间成本,三年后床身变形,哭都没地方哭。
现在主流两种导轨路线,直线导轨和硬导轨。
直线导轨跑的快,进给精度高,适合小零件批量加工,但是抗冲击差,重切削容易抖。
硬导轨耐造,承重强,适合大型工件,但是磨合时间长,初始精度爬升慢。
行业内通常不说但实际在做的妥协是什么?
很多厂家给你吹是全硬导轨,其实只有接触面表层淬了火,里面还是软的,用一年就磨出凹痕。
还有不少拿进口拆车的二手直线导轨翻新,喷个漆就当新的卖,一套省两三万,使用寿命直接砍半。
说实话,这都是公开的秘密了。
不同行业要找不对厂家,货根本出不来
去年我帮朋友的新能源汽配厂改生产线。
他们做汽车凸轮轴,原来找的南方小厂做的数控磨床,磨出来的轮廓误差超0.02mm,三分之一的货过不了检测。
后来换了专门做汽车零部件数控磨床的厂家,人家从设计的时候就把进给分辨率调到0.1μm,主轴动平衡重做了三次,现在合格率直接从82%升到99.5%,每月少扔十几万的废品。
另一个案例是风电轴承行业。
我师兄开了个小轴承厂,给风电场做主轴轴承滚道,要求粗糙度必须在Ra0.2以下。
原来那台磨床,磨出来总带细微振纹,显微镜下看一条条的,客户死活不收。
换了专门做大型数控磨床的厂家,人家上门测了车间地基,直接给整机多加了2吨配重,把共振点错开,装机一试,振纹直接没了。
说白了,不同行业的需求差得远,通用型磨床厂家根本摸不透这个劲。
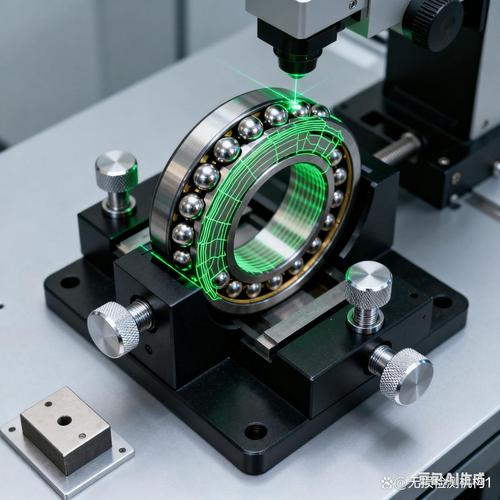 数控磨床加工风电轴承滚道成品检测
现在不少数控磨床厂家都在做进口替代。
原来大家抢着买德国日本的,一台动辄几百万,现在国内做的好的厂家,精度能赶上进口,价格才三分之一,还随叫随到上门调试,这点比外资厂强太多。
绿色制造这边,现在都改了静压导轨设计,比原来的动压导轨省电能到30%,对于开三班的车间,一年省的电费都够买半台新设备了。
不过话说回来,有个行业内不愿公开的难题。
现在的国家精度标准还是十几年前定的,跟不上现在新设备的发展。
比如现在流行的复合五轴数控磨床,标准只要求检测静态精度,从来不提连续加工8小时后的热变形精度。
很多厂家静态检测完全合格,一开机连续加工,三个小时后主轴热胀,尺寸就飘出公差了,客户拿合同去找,人家说我符合国家标准,你能怎么办?
这就是标准滞后带来的坑,没踩过的人根本不知道。
昨天我去拆那台抱轴的故障磨床,拆开一看,主轴轴承果然是翻新的,密封圈都老化裂了。
干了二十年机械,我总结出一句土话:
买磨床,三分看参数,七分看厂家的良心。
你偷我一步工序,我就得赔你十批货,亘古不变的理。
你们车间有没有遇过数控磨床厂家偷工减料的糟心事?欢迎来唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控磨床厂家选不对,车间白忙十年——老工程师的掏心窝话
文章链接:https://m.yxqcspc.com/16444/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
