出事那天的味道,我到现在都忘不掉
我蹲下来摸那截断口,晶粒粗大,一眼就看出问题。 不是螺杆钢不对,是热处理的时候,回火温度少降了50度,保温时间砍了一半。 说白了就是塑料挤出机厂家图快图省,偷了工序。 客户说这机子买的时候比我们便宜了十二万,当时觉得捡了大漏。 才跑了1100多小时,就出了这档子事。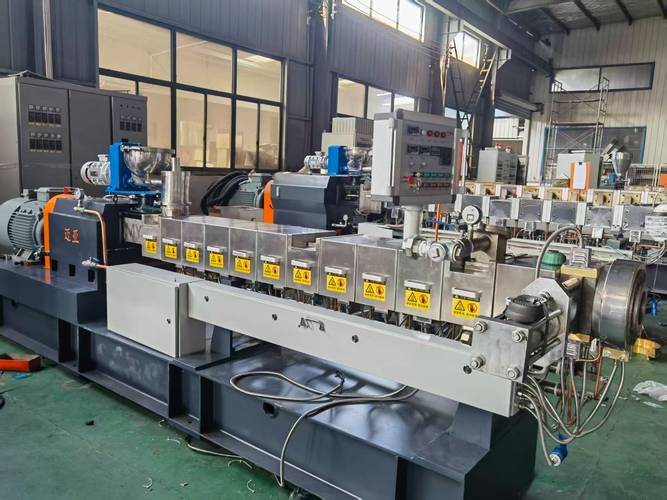
塑料挤出机厂家藏在参数里的猫腻
说点干货吧,别整那些虚的。 选挤出机,核心就是螺杆对吧?做PE给水管,长径比一般是25:1,做ABS装饰板就得要32:1,差一点塑化效果就天差地别。 还有转速误差,合格的机子误差不能超过±2转,不信你拿转速表测,很多小厂出来的机子,误差能跑到5转以上,做出来的管子壁厚忽厚忽薄,废品率能涨3个点。 现在主流就是两种路线:平行双螺杆和锥形双螺杆。 平行的好处是挤出稳定,精度高,吃原料不挑,适合做高端改性塑料,缺点就是造价要比同规格锥形贵15%左右。 锥形的扭矩大,自清效果好,适合加了大量钙粉木粉的配方,成本低,但是高速开久了温度控不住,容易降解。 说实话,行业内通常不说但实际在做的妥协,我今天说出来不怕得罪人。 很多中小厂家接了低价单,会拿退役的旧螺杆重新磨一遍镀铬,当新螺杆卖。 表面你看不出来,探伤仪都不一定能扫出问题,旧螺杆芯部的应力早就散了,用个三五年肯定断,到时候你找人家都找不到。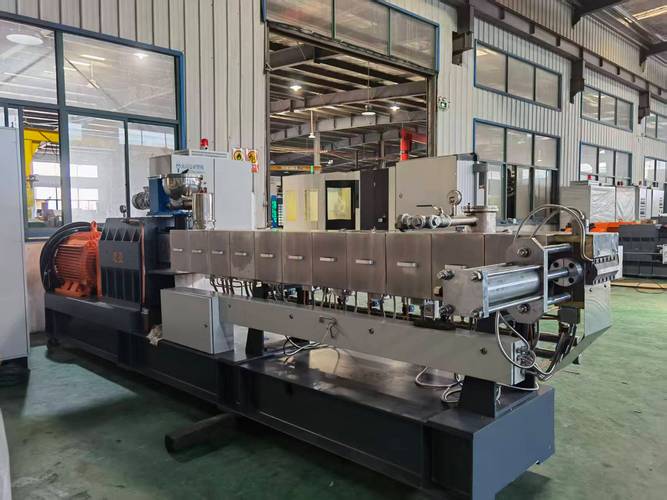
不同行业的要求,差得真不是一点半点
风口下面藏着暗礁