2026-09-25 21:11:41 分类:商机
那天早上我刚泡上今年的新茶,茶渍还没在杯底晕开,徒弟小李连滚带爬从车间跑出来。
“师傅,完了,三工位崩刀了,四十二件45钢毛坯全废了。”
我鞋都没穿稳冲进去,一看就懂了。新换的那家便宜铣刀,刃口崩了半圈,铁屑糊在传动轴槽里,擦都擦不掉。
四十多件毛坯,小两万块钱打了水漂。很多人觉得铣刀不就是个消耗品?随便找个厂家买就行。
只有干了二十年机加工的才懂,铣刀厂家选不对,整个车间都得给你买单。
藏在参数里的行业秘密
很多人选铣刀只看硬度、品牌、单价。
说实话,最影响你使用寿命的,是你从来不看的刃口圆角R值。
我干这么多年,见过三个清晰档位:小厂开粗用的,一般做到0.02mm,中端做精加工能稳定在0.01mm,顶级的进口和头部国产铣刀厂家,能做到0.003mm。
差一个零点零几毫米,用起来差一倍寿命你信不信?
现在主流的两种材质,硬质合金和粉末高速钢。很多人不知道该选哪个。
硬质合金硬度能到HRA92以上,耐磨,干精加工贼爽,但是脆,你吃刀量大一点,冲击一上来直接崩给你看。
粉末高速钢韧性好,开粗拉荒抗造,但是硬度最多到HRC68,干个几百件就得换,磨损快。
行业内通常不说但实际在做的妥协是什么?
就是几乎所有中小铣刀厂家,都会在硬质合金原料里掺回收料。
比例大概在10%到15%,只要不是干高要求的航天或者3C产品,普通加工根本用不出来差别。成本直接降了四分之一,报价就能压得比别人低一大截。
你以为捡了便宜,其实就是人家用剩的料给你做的。
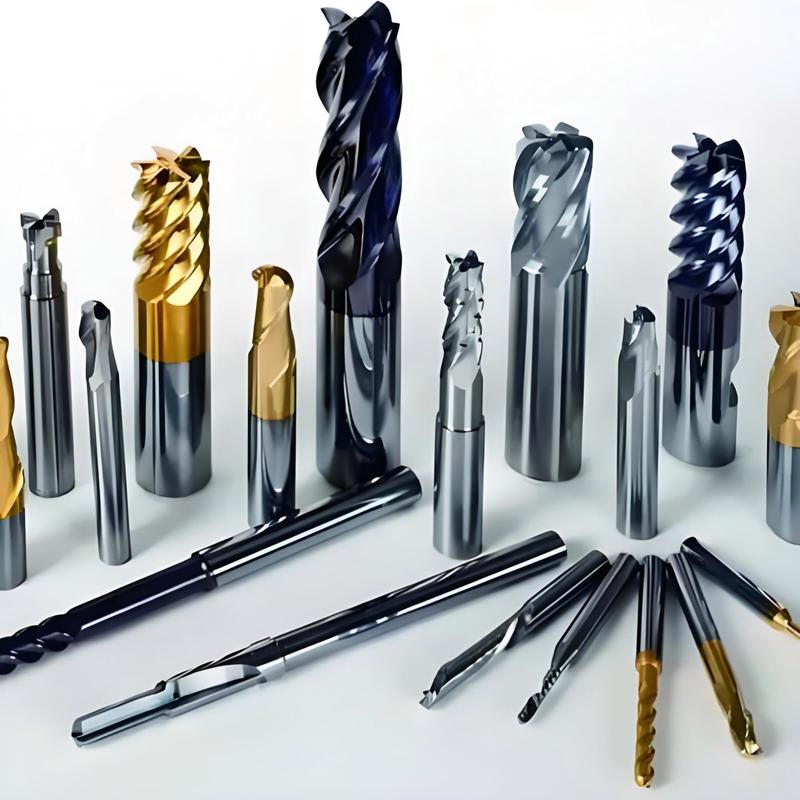 车间数控铣床加工用硬质合金铣刀实物图
不同行业的要求,差得不止一点
 不同行业的要求,差得不止一点
我前两年帮东莞一家做折叠屏转轴的厂子选过铣刀。
3C行业这个场景,要求什么?精度高,批量大,换刀耽误一分钟都是钱。
原来他们用的某进口大牌,每把铣刀加工800件就得换,一把刀卖两百八。
后来找了国内一家专做细晶合金的铣刀厂家,调整了AlTiN涂层的厚度,把刃口圆角做到了0.005mm,现在一把能加工1400件,单价才一百八。
一年下来,光刀具成本省了近八十万。
对吧,细分场景找对厂家,比你乱买大牌管用多了。
再说另一个,风电轴承行业。
去年内蒙一个做机架的朋友找我,他们干拉荒工序,原来用的进口铣刀,一把一万二,能用七天。
风电这个场景,吃刀量大,工件重,冲击大,对韧性要求远高于硬度。
那家进口刀就是硬度太高,韧性不够,经常崩刃。后来找了国内一家做梯度硬质合金的铣刀厂家,刃口做了钝化处理,韧性提了20%,一把卖八千,能用六天半。
算下来每天的刀具成本降了快35%,人家为什么不用国产的?
不过话说回来,你让这家做3C铣刀的厂家去做风电刀,他肯定做不好,隔行如隔山,铣刀厂家也是一样。
进口替代下,藏着没人说的难题
这两年国产铣刀起来得快,到处都在喊进口替代,很多原来做贸易的都自己开厂做铣刀了。
绿色制造也喊得响,旧刀回收重磨,涂层改无氰工艺,确实进步很大。
但是有个行业内不愿公开的难题,我不说很多人一辈子都不知道。
现在咱们国家的铣刀精度标准,还是十年前定的。
标准只要求铣刀的整体外径公差达标,根本没提刃口圆角、端面跳动的细分公差要求。
很多厂家就钻这个空子,整体外径测出来完全符合国家标准,但是刃口圆角差个0.01mm,端面跳动超一倍,你用起来就是崩刀、振纹,工件粗糙度不达标。
你去找他说理,人家拿出国标给你看,我合格啊。你能说什么?
这个就是标准滞后带来的风险,现在行业发展这么快,标准没跟上,吃亏的永远是终端加工厂。
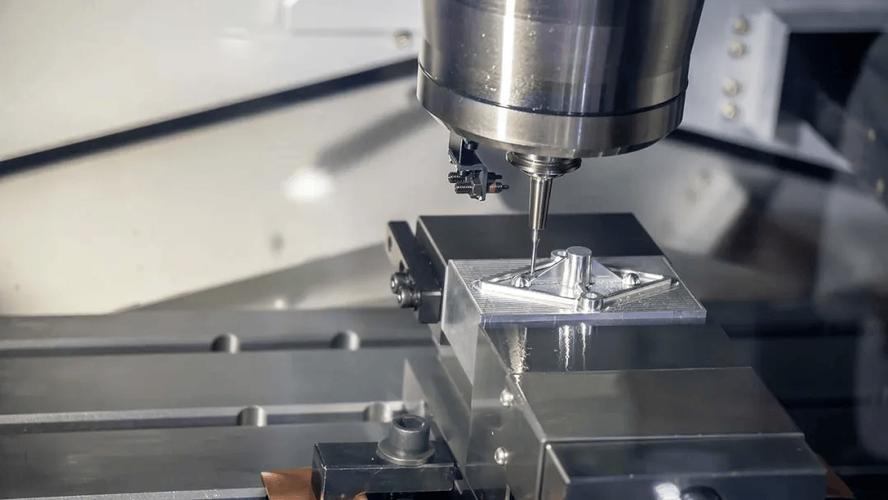 国产铣刀成品精度检测台实拍图
我昨天收拾工具柜,翻出来十年前跟师傅学手艺的时候记的小本子,上面歪歪扭扭写了一句话。
“找铣刀厂家,别看报价看崩刀”。
干了二十年,我觉得这句话比任何参数手册都管用。
你参数说得再天花乱坠,资质拿得再多,开三刀崩了一刀,那就是不行。
你选对了靠谱的铣刀厂家,可能一个月省下来的刀具和废品钱,比你工人半年工资都多。
不信你回头算算你车间废的那些工件,有多少是因为铣刀不对付?
你们车间这些年遇到过什么坑人的铣刀厂家?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱的铣刀厂家,是制造车间的隐形靠山
文章链接:https://m.yxqcspc.com/16500/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
