上个月夜班,我带徒弟磨汽车曲轴主轴颈。刚进刀半毫米,砂轮砰的一声崩了。
碎砂块擦着徒弟耳朵飞过去,打坏了我用了八年的精度0.001mm千分表,整批12根曲轴直接报废。
那批砂轮是老板贪便宜进的,新小厂家报价比我们合作十年的老厂便宜三成。最后赔了客户八万违约金,还丢了两年的长期订单。
很多人觉得砂轮就是个边角耗材,没人当回事。真出事儿才知道,砂轮厂家选不对,整个车间都给你买单。
一块合格砂轮,藏着厂家看不见的功底
不少外行觉得,砂轮不就是磨料粘一块吗?能磨就行,哪来那么多讲究。
说这话的,肯定没在磨床干过三年以上。做砂轮,核心从来不是磨料本身,是结合剂配比和孔隙率控制。
给大家说三个干了二十年磨工记到骨子里的数:普通磨低碳钢的树脂砂轮,孔隙率一般控制在8%到12%,要是干磨不锈钢,孔隙率得做到18%以上,不然排屑堵孔,分分钟烧伤工件。合格厂家能把砂轮硬度偏差控制在±1洛氏硬度以内,差的厂家能差出去三四个度,根本没法用在精密加工上。
现在主流就是两种路线:陶瓷结合剂和树脂结合剂。陶瓷硬,耐磨,耐高温,寿命长,但是脆,碰到冲击或者大吃刀量,一碰就崩。树脂韧性好,抗冲击,不容易出崩砂事故,但是超过200℃就软化,磨久了精度发飘。
行业内通常不说但实际在做的妥协,我今天抖出来。很多中小砂轮厂家,标称纯陶瓷结合剂,其实会偷偷掺10%到15%的树脂粉。这么一改,韧性确实好了,客户用的时候不容易崩,好评还多,但整体寿命至少降20%,卖价却和纯陶瓷的一模一样。买家还觉得这个厂家的砂轮好用,其实亏了多少都算不出来。
不同行业要不同砂轮,没有通吃的款
航空磨钛合金叶片和木工磨硬质合金锯片,对砂轮的要求,差得比馒头和披萨还远。
去年我们给航企配套加工叶片,要求叶型打磨不能有一丝烧伤,一片叶片成本小十万,烧伤直接报废。一开始找了个做普通砂轮的厂家,磨个三五片就出烧伤,排屑堵在孔隙里,温度瞬间飙到六百度。后来换了专门做高端磨料的砂轮厂家,人家把微晶刚玉的晶型改了,孔隙率做到22%,还加了可溶性成孔剂,现在一片砂轮能磨42片叶片,原来那个只能磨8片,算下来反而便宜一半。
我老家一个亲戚开锯片开刃厂,之前图便宜找小厂家做开刃砂轮,磨出来的刃口总带微小崩边,切不了几百张密度板就钝了,半年退了三十多万的货。后来找了专门做刀具刃磨的砂轮厂家,人家把硬度调到K级,磨料用棕刚玉混15%的绿碳化硅,还调整了结合剂的固化温度,现在磨出来的刃口粗糙度能到Ra0.4,切完三千张板还锋利,投诉直接清零。
说实话,好的砂轮厂家,上来先问你磨什么材料,吃刀量多少,干磨还是湿磨。差的厂家上来就说我这个便宜,能用。
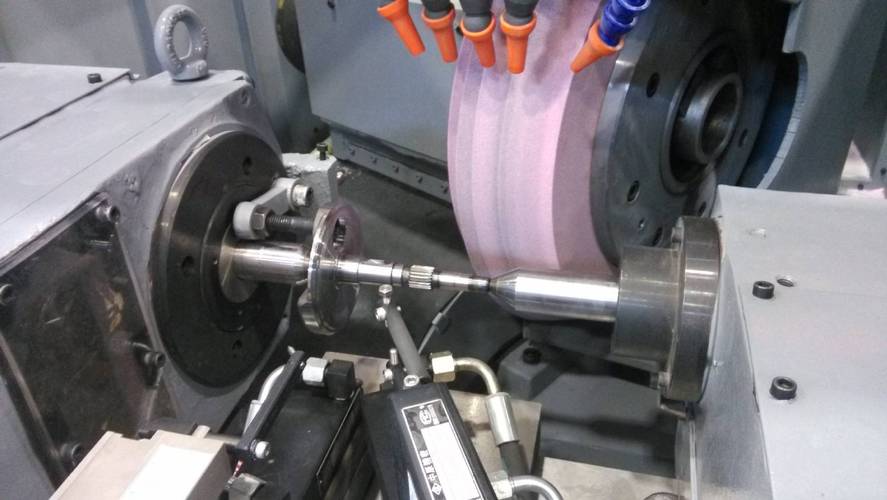
进口替代热乎着,藏着没人说的暗礁
这两年高端砂轮进口替代做得凶,原来一片进口砂轮卖几千,现在不少国内砂轮厂家赶上来了,性能差不多,价格便宜一半还多,确实给下游加工省了不少钱。绿色制造要求改无醛结合剂,不少大厂都在升级生产线,这都是好事。
不过话说回来,行业里有个卡脖子的难题,没人愿意公开说。
现在的砂轮硬度国家标准,还是几十年前制定的,只测常温静态硬度,不测磨削过程中的高温动态硬度。实际磨削的时候,砂轮表面温度能到五六百度,有的厂家静态硬度刚好符合标号,高温下硬度直接掉两个等级,磨出来工件尺寸直接超差。
你换砂轮的时候肯定碰到过,同一个标号的砂轮,换个厂家就不对味,磨出来精度差0.02mm,对于精密加工来说,这就是废件。根子就在标准滞后,没要求测动态硬度,厂家自然能省则省。
还有不少小厂家,打着进口替代的旗号换包装,料还是原来的差料,赚信息差的钱,这个大家真得留神。
我每天上班,新拆封砂轮都要敲两下听听声,摸一摸表面平整度,这是干了二十年磨出来的毛病。
我常给徒弟说一句土话:买砂轮别算口袋里的账,要算工件上的账。你省几十块买砂轮钱,废一个工件就是几千几万,怎么算都是亏。
干磨加工的同行们,你们这些年碰到过哪些砂轮厂家的奇葩坑?不妨唠出来,让后辈少踩点。
