2026-09-25 22:27:59 分类:商机
去年三伏天的后夜班,我刚换完工作服走到冷拔工段。
就听见班长在那边骂娘。
开机不到半小时,断了11根钢丝。
堆在辊道上,全是废头。
我拆下拉丝模一摸,孔口烫得能起泡。对着灯管看,一圈细碎的小裂纹已经出来了。
这批模是采购图便宜换的新拉丝模厂家,之前那家做了五年都没出过这档子事。
很多下游厂觉得拉丝模就是个不起眼的小配件,真出了事才懂。
一个几百块的小东西,能让你一晚上几万块的产能打水漂。
别光看报价,门道全在三个硬指标里
说实话,拉丝模说白了就是给金属丝“整形”的模子,金属从一头进去,小孔挤一下,就变成你要的尺寸。
核心的东西,全在模孔的几个参数上,我干了20年,就认三个数。
第一个是压缩角,拉普通低碳钢丝,合格的模子都会做在8度到12度之间。
很多小厂家为了让拉线更顺畅,偷摸做成15度,你拉前几百米确实省力,用不了半个月,模孔就会喇叭口,拉出来的丝尺寸就飘。
第二个是成品表面粗糙度,好的聚晶金刚石模,磨完必须低于Ra0.1μm。
杂牌厂家抛一次就出货,能做到Ra0.4就不错了,看着都亮,用起来拉出来的丝自带细划痕,做电线电缆直接报废。
第三个是天然金刚石模的晶面偏差,不能超过0.5度。
偏一度,拉出来的丝圆度就差三个丝,给汽车做气门芯的钢丝,直接不合格。
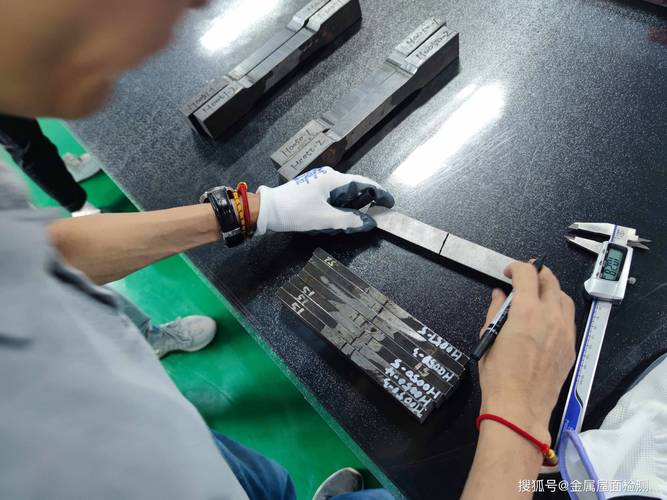 机械车间拉丝模截面硬度检测实拍
现在主流就是两种材料,聚晶金刚石和天然金刚石,我给你唠唠实底。
聚晶便宜,价格大概是天然的三分之一,硬度均匀,批量拉中细钢丝最划算,缺点就是不耐高速冲击,开到25m/s以上,崩口概率比天然高两倍。
天然金刚石贵,但是单晶耐磨,拉0.01mm以下的极细不锈钢丝,能用小半年,聚晶可能三个月就得换。
不过话说回来,行业内通常不说但实际在做的妥协,我今天说破了。
很多小拉丝模厂家拿回收的PCD料做毛坯,就是旧模子打碎重压的料,成本能降三成,卖的时候只说自己是聚晶模,绝口不提料的来源。你不用到寿命结束,根本看不出问题,等发现不对,钱早就给人结完了。
不同行业要的模,根本不是一个东西
我碰过的客户天南地北,不同行业对拉丝模的要求,差得能隔一座山。
第一个就是汽车胎的骨架钢丝。
去年给山东一家半钢胎厂做配套,一开始他们换了家小拉丝模厂家,价格便宜三成,结果拉出来的钢丝,抗拉强度波动超过15MPa,送到厂检测直接打回。
后来找我们定点的江苏老厂家,人家只把模孔定径区长度从0.8d调到1.2d,再拉,波动直接降到3MPa以内,一次过关。
轮胎骨架钢丝要求就一个,尺寸稳定性必须拉满,差一丝,轮胎的强度就不够,出了问题就是大事故。
第二个是快充线的细铜丝。
东莞那家做高端快充的老板找过来,说之前用的模子,每一万米就出三十多米带划痕的铜丝,镀锡之后划痕更明显,做出来的外皮凸起来,客户退货退到哭。
后来合作的拉丝模厂给改了工艺,不用机器抛,用10000目的金刚石粉手工抛,师傅蹲在砂轮机边抛了八个小时才出一块。
再拉,每十万米才出一两根带划痕的,合格率直接拉满。人家高端线要的就是表面零缺陷,你偷一点工,客户就卖不动货。
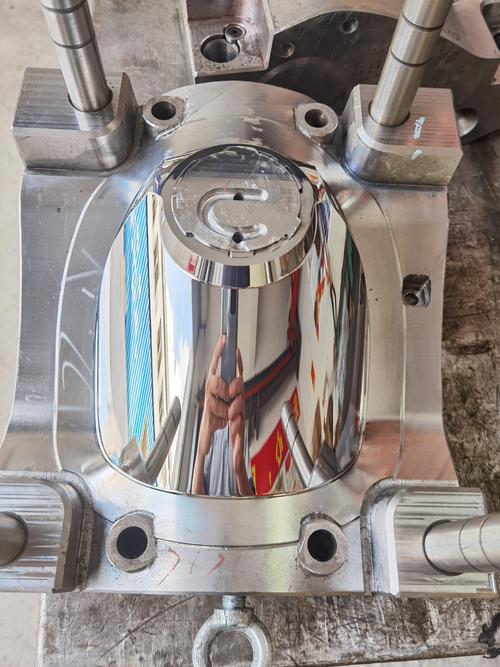 拉丝模成品孔口抛光加工实拍
都喊进口替代,藏着的坑没人愿意说
这两年国产拉丝模厂家起来得快,原来一块进口天然金刚石模要卖五六万,现在国产做得好的才两万多,性能差不到5%,给下游省了好多钱。
不少厂家也开始做旧模翻新,磨掉旧的孔口重新做,一块模能翻两三次,省了好多金刚石原料,也算绿色制造,这事确实是好事。
但是有个行业内不愿公开的难题,今天我也说出来。
现在国内的拉丝模行业标准还是十几年前定的,那时候主流拉丝速度才15m/s,现在高速拉丝机都开到30m/s了,新标准一直没更。
很多小厂家就拿着老标准的指标做,你问他合不合规,他说符合国家标准,拿回去开高速,寿命直接砍一半,出了问题你去说理,人家把老标准一摆,你还没辙。
这就是标准滞后带来的风险,坑了不少下游的新厂子。
干了20年,我就信一句土话:拉丝模这东西,三分料七分工,报价低于市场价太多的,碰都别碰。
你省下几百块的模钱,后面几万块的损失等着你。
你们车间这些年,遇见过哪些拉丝模厂家的奇葩坑?评论区唠两句吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉丝模厂家:车间干了20年才摸透的真心话
文章链接:https://m.yxqcspc.com/16504/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
