2026-09-26 22:17:45 分类:商机
上周三更半夜,我手机炸了。
车间夜班班长大刘吼得我耳朵疼:老陈!三号线主轴抱轴了!
这批活是给风电做法兰,晚交货一天罚八万。我们赶了半个月,就差最后三天交货。
原来那根滚珠丝杆,是采购图便宜找的小厂货,比正规机床配件厂家便宜快一半。装上去才两个半月,天天拉荒吃刀量3mm,昨天突然就抱死,滚道磨得一塌糊涂,主轴都拉花了。
连夜调货,合作了十年的那家配件厂连夜发顺丰,第二天早上就到,装上去对中,跑合四个小时,才接着干活。光停工加违约金,亏了快十二万。采购那段时间,头都抬不起来。
选机床配件,从来不是买个零件这么简单
很多人觉得机床配件就是个标准件,尺寸对上就能用。
大错特错。
就拿最常用的滚珠丝杆来说,外行看尺寸,内行看三个硬指标,差一点都不行。第一,滚道公差不能超1丝,差0.5丝,跑起来就抖,工件表面直接出波纹。第二,滚道整体淬火硬度得在HRC58-62之间,低了用不住,滚道三个月就磨凹,高了太脆,受点冲击就裂。第三,安装端面跳动不能超过0.02mm,不然主轴转起来偏摆,精度肯定保不住。
现在市面上主流两种丝杆,冷轧和研磨,路子完全不一样。
冷轧的成本低,卖价只有研磨的六成,精度刚好卡着旧国标的线,轻载小进给用个三五年没事,重载天天干粗活,不到一年就掉精度。研磨的精度高,保持性好,就是贵,好多小厂舍不得花这个钱。
说实话,行业内有个不说破的妥协。很多小机床配件厂家,拿冷轧丝杆改,只磨两端的安装面,滚道碰都不碰,对外就说是半研磨丝杆,价格比全研磨便宜一半,专门骗不懂行的采购。用不了三个月出问题,你去找他,他说你使用不当,坑死人不偿命。
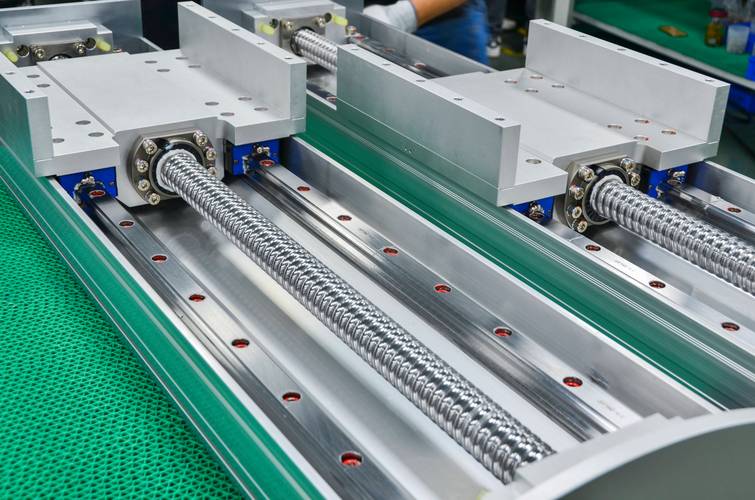 机械车间机床滚珠丝杆安装现场
不同行业,给机床配件的要求天差地别
你干的行业不一样,找机床配件厂家的方向完全不同。没有万能的配件,只有合适的选择。
去年我去内蒙一个干风电法兰的客户车间,他们加工五米直径的法兰,要求平面度0.05mm,干出来总是超两个丝,找了好多人都查不出问题。后来拆了导轨看,原来用的是普通轻载滑块,预压留了0.03mm的间隙,工件重几十吨,走刀到中间,导轨就晃,差一点就是不合格。后来找专门做重型机床配件的厂家,换了预压0.01mm的重载淬火滑块,问题直接解决,合格率从八成涨到百分之百。
另一个朋友在东莞开厂,做手机中框的高光加工,要求高光边不能有一丝振纹。原来用的普通主轴拉爪,转速开到15000转就出纹,良率一直在91%晃,赚不到钱。后来换了一家专门做3C高速机床配件的厂家,换了带氮化硅涂层的拉爪,夹紧跳动控制在0.005mm以内,振纹直接消失,良率一下子升到99.6%,每个月多赚几十万。
说白了,找对专门干你这个行业的机床配件厂家,比什么都强。卖汽车配件给你做风电,再便宜也不能要。
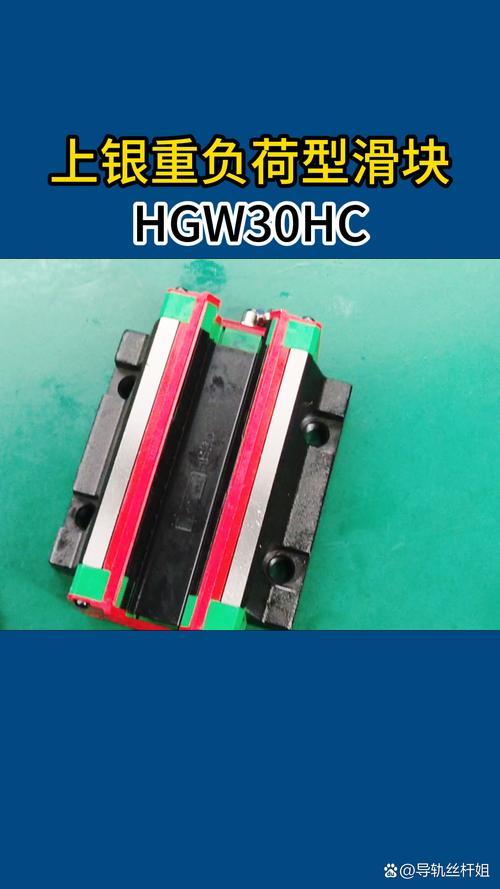 风电法兰加工机床导轨滑块实拍
进口替代潮下,藏着行业没说出口的坑
 进口替代潮下,藏着行业没说出口的坑
这几年国内机床配件厂家真的争气。
原来我们换丝杆导轨,只认德国日本的进口货,不是崇洋媚外,是国内确实做不到那个精度保持性。现在不一样了,头部几家做出来的研磨丝杆,精度已经能对标进口,价格只有三分之一,售后还快,今天坏了明天就能送上门,进口货得等半个月,谁敢等?
绿色制造这边也在变,原来好多配件表面处理用电镀,污染大,还容易掉层。现在不少厂家改成低温渗碳,污染比原来少八成,硬度更均匀,寿命还长30%,确实是进步。
不过话说回来,有个难题,行业内没人愿意公开说。
现在的配件标准,还是十多年前定的。那时候机床最高转速才几千转,现在主流加工中心都能跑一两万转,精度要求翻了一倍,标准还没更新。很多不合格的配件,拿着旧国标的检测报告就是合格的,装上去就是不行,你找他说理,他说我符合国标,你能怎么办?
还有大量非标准配件,没有统一的尺寸规范,都是各个机床厂自己定的,原来给你供货的小配件厂倒了,你找别家做,哪怕差十个丝,都装不对,不少小厂就因为这个停工三五天,亏几万块,说出去都丢人。
我干机械快22年,天天跟机床打交道,我跟我们厂采购一直说一句土话:
“宁买靠谱配件厂一块金,不买杂牌杂货摊一斤铁。”
机床是咱们吃饭的家伙,配件就是机床的骨头,骨头松了,再好的机床也干不出好活。
你们这么多年,踩过机床配件厂家的哪些坑?不妨留个言,大伙一起避避坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床配件厂家:藏在车间角落里的制造命脉
文章链接:https://m.yxqcspc.com/16578/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
