2026-09-27 06:16:48 分类:商机
上个月刚上班,质量部就拉回来三整箱货。
是给珠三角客户做的注塑机射胶螺杆。
客户拍的视频里,螺杆磨得坑坑洼洼,才用了三个半月。
客户在电话里吼,当初签合同明明要求做氮化处理,你们是不是偷工了?
车间主任蹲在车间门口抽烟,抽了半盒才说,这批是外包出去做的,人家报的价低,没想到做成这样。
说实话,我干了快22年,氮化处理这事儿,看起来简单,水深得很。
别拿教科书定义蒙人,讲点实在的
很多新手工程师一开口就是什么表面强化工艺,没用。
说白了,就是把氮原子硬生生渗进钢材的表层,给零件穿一层看不见的硬壳。
不用改零件芯部的韧性,只把表层搞硬,耐磨,抗咬合,还防锈。
常用的气体氮化,温度一般就卡在520℃,高个十几度,晶粒就粗大,脆得像烤饼干。
保温十几个小时到几十个小时,出来的渗层深度一般控制在0.2毫米到0.8毫米之间,太深没用,太浅扛不住磨。
现在主流就两条路线,气体氮化和离子氮化。
气体氮化设备便宜,大半老厂都有现成的炉,成本低一半都不止,缺点就是变形大,精度要求高的零件做完还得磨,麻烦。
离子氮化变形小,速度快,就是设备贵,处理价格也高,遇上零件有深槽盲孔,槽内部离子打不到,渗层就是比边角薄一截。
行业内通常不说但实际在做的妥协是什么?
很多小厂接了离子氮化的单,一看零件公差要求松,干脆直接转气体氮化做,赚中间的差价。
就算公差要求严,深槽位置也不会跟你说渗层不够,凑合用,出了问题再推给选材不对,对吧?
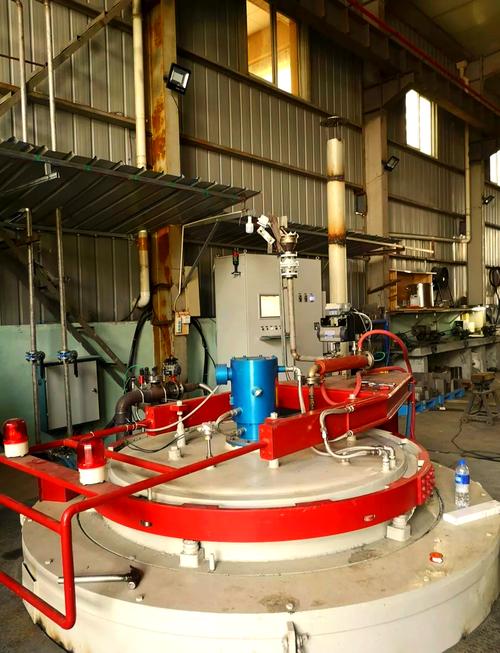 机械车间氮化处理气体加热炉实拍
不同行当用氮化,要求差出十里地
做注塑挤出的,螺杆料筒,全都是必须做氮化的。
去年我们给做可降解餐盒的客户改了一批螺杆,原来他们用普通45钢调质,加玻纤的料挤不了一个月就磨穿。
我们给换成38CrMoAl,调质完再做氮化,渗层控制在0.5毫米,表层硬度做到HV900以上,现在快四年了,客户说还没磨到要换的程度。
这个场景里,核心要求就是耐磨抗腐蚀,别的都得往后排。
另一个场景我熟,汽车变速箱的换挡齿轮和拨叉。
之前给国内一家商用车厂做配套,原来他们用渗碳处理,硬度够,但是渗碳层厚,变形大,做完还要磨齿,成本高还耽误周期。
我们试了氮化方案,用中碳合金钢做,氮化变形控制在0.02毫米以内,根本不用二次磨齿,而且耐咬合性能比渗碳的好,跑合十万次都没出现过拉毛。
这里核心要求就是变形小,耐冲击,硬度只要达标就行,不用拼命做高。
 氮化处理后零件表层硬度检测实拍
风口下藏着没人愿意说的暗礁
 风口下藏着没人愿意说的暗礁
现在都喊进口替代,绿色制造,氮化这行也变了不少。
原来很多高端液压件、航空零件的氮化都找外资厂做,现在国内不少成熟的厂都能做,质量差不了多少,价格砍一半都不止。
还有环保要求严了,原来那种用氰盐的液体氮化,现在基本都淘汰了,都改无氰工艺,确实干净安全多了。
不过话说回来,有个难题行业没人愿意公开摆到台面上说。
就是现行的氮化处理国标还是快15年前的老标准,只要求你测表层硬度和总渗层深度,根本不管渗层内部的硬度梯度。
很多厂家为了达标,拼命把表层硬度做高,结果氮化物层太脆,零件用的时候稍微受点冲击,表层整块崩掉。
你拿去按国标检测,各项都合格,打官司都没地方说理去。
还有现在很多薄壁轻量化零件,对变形要求控制在0.01毫米以内,国标里根本没对应的检测要求,全靠工厂自己的经验把控,新手很容易栽。
我昨天在氮化炉旁边捡了一块掉出来的氮化试样,用锉刀锉,锉刀打滑,掰了一下,边角直接碎了。
就想起我刚学徒的时候师傅说的那句土话:氮化是软芯穿硬壳,硬不脆才是好活儿。
说白了,书上给的都是死参数,实际做的时候,炉温差个十度,保温多一小时少一小时,出来的东西完全不一样。
你干机械这么久,遇到过哪些氮化处理的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年车间老师傅谈氮化处理:藏在工艺里的隐形门道
文章链接:https://m.yxqcspc.com/16602/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
