出事才想起的冷门测量
上个月刚处理完一个客诉。 三车份,一百二十套轴承座,整批退回来了。 客户说装机不到一千小时就抱轴,磨得轴面都翻了花。 我们一开始猜是材质问题,金相打了三遍,成分硬度全合格。又查圆柱度,也卡在公差范围内。 最后老质检搬来落了点灰的圆度仪,卡了三个不同截面,一下就找出问题。 进料的内孔圆度差了0.7μm,刚好超了客户要求的0.5μm公差。 就差这么一点点。这不就出事了。对吧? 我在车间摸爬二十年,见过太多这种事。 很多人搞加工做装配,张嘴就是跳动圆柱度,偏就把圆度忘在脑后。 还说不就是一个圆够不够圆吗?千分尺转两圈不就出来了? 圆度不是圆柱度,这俩根本不是一回事。圆度测的是单个截面的轮廓变形,圆柱度测的是整个圆柱的形状误差,差着事呢。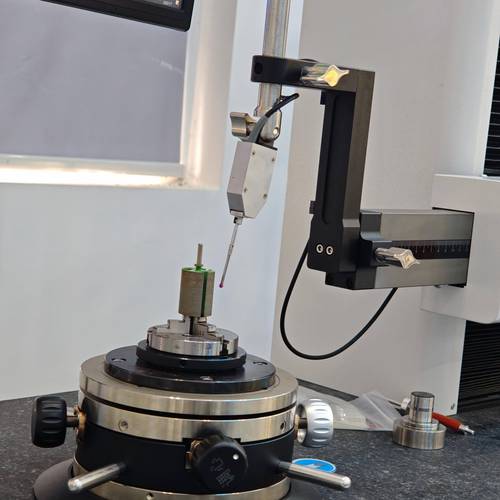
两种路线的不说破的妥协
不同行当的不同规矩
我接触过两个差别特别大的行业,对圆度的要求完全不是一回事。 第一个是汽车发动机的曲轴主轴颈。 之前我们给国内某自主车企做配套加工,原来设计要求主轴颈圆度不能超过0.5μm,后来车企降本,要求我们把公差放宽到0.8μm,说大家都是这么干的。 我们算了一下,放宽之后轴承的坏损率会涨0.3个百分点,说出去没人信,就差0.3μm,影响能有多大? 结果五年过去,车企那边反馈,发动机十万公里保修的轴承故障,比原来涨了快一倍,追根溯源就是这不到一微米的圆度差。 间隙大了,润滑油留不住,跑合不了几千小时就磨坏了。 另一个是医疗器械的人工关节球头,用钴铬钼做的,要植入人体的。 这个对圆度要求苛刻到变态,必须控制在0.1μm以内,差一点都不行。 不然球头和臼窝摩擦,掉下来的微粒会引起组织炎症,还要二次手术。 我有个朋友在那个厂做质检,说之前图便宜换了国产非接触圆度仪,测出来全都是合格的,结果临床一批出了三个问题,后来换了接触式复测,才发现球头有个微小的三棱变形,差了0.08μm,刚好超差。 就这不到十分之一微米的差,差点把整个厂的证搞没了。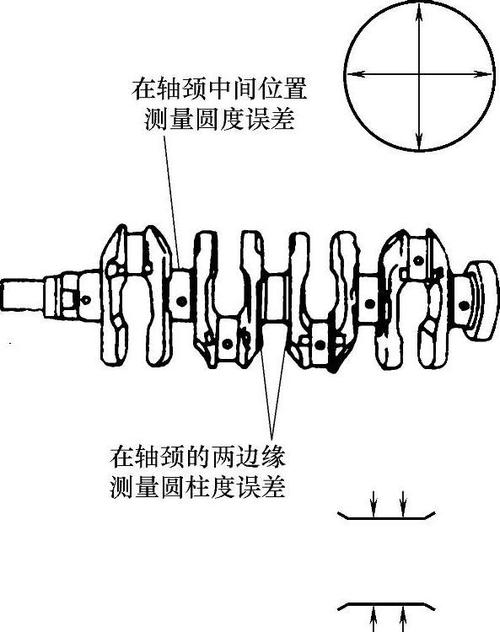
新机子背后的老问题