2026-09-27 15:55:50 分类:商机
去年夏天风电客户退回来整批行星架。
说同轴度超差0.03,直接整批拒收。
我们老质检拿内径千分尺卡了三天,每一件都卡在公差范围内。
全车间蹲在厂门口抽烟,没人吭声。
老板咬咬牙说,开计量室的门,拉进去测。
我当时跟着搬工件,推开门一股子空调味,那台三坐标我们平时半个月才开一次,费电不说,测一件要大半天,能推就推了。
结果一跑程序,我傻了。
原来我们滚压内孔的时候,中间位置应力放不出来,加工完鼓了0.08,千分尺只能卡两端,根本摸不到中间的鼓包。
就这0.08,几十万的工件,回炉重炼。
从那之后,我们车间定了死规矩,关键件必须过三坐标。
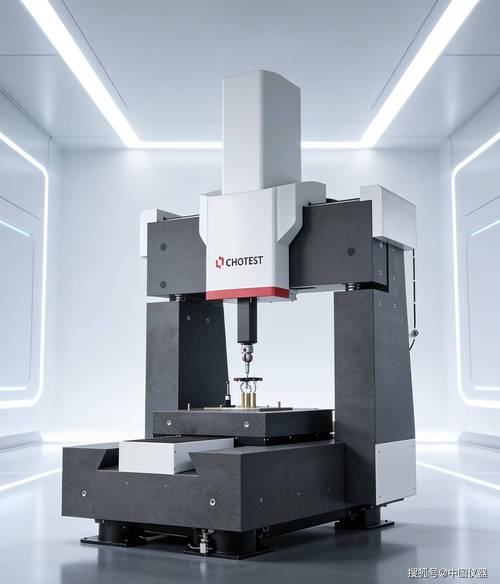 车间计量室桥式三坐标测量行星架场景
很多新人上来就问,我要精度最高的。
实话讲,你养不起。
三坐标的核心就是三个轴的精度,我给你们报三个数,入行这么多年记的死死的:桥式三坐标的重复测量精度一般是0.002mm,龙门式大行程三坐标每米行程误差不会超过0.015mm,现场用的关节臂三坐标精度大概是0.02mm。
数字摆这,选哪个全看你干啥活。
现在主流就是两种路线,接触式测头和光学非接触式。
接触式稳,不管工件反光不反光,只要测头能碰到,就准。缺点就是慢,测个叶片上万个点,跑一整夜都正常,碰到塑料橡胶这种软工件,测头一压就变形,数直接错。
非接触式快,扫曲面一分钟出全点云,看着就高级。但你测个发黑的淬火件,或者镜面的抛光件,它直接收不到信号,缝隙小点都进不去,精度掉的飞快。
不过话说回来,行业内有个不说的妥协。
很多厂家卖大行程三坐标,标书里写全行程精度多少多少,实际上它只把中间三分之一行程的精度调好,两端的精度故意降标,一来成本能降十万八万,二来大部分用户的工件本来就只放中间测,根本测不到两端,谁也不会说破。
买方砍价砍的凶,卖方就这么暗地妥协,大家都开心,只有出了错才会拍大腿。
我前几年去航发厂帮忙,人家测发动机叶片,那个要求叫一个苛刻。
叶片型面必须每1mm采一个点,整体轮廓度差0.005mm都不合格,三坐标要带着测头在叶片上爬两个多小时,工人换着班盯着,一点震动都不能有,楼下过个叉车都要重测。
换做汽车厂的覆盖件模具呢?
我上个月给一个做保险杠模具的朋友帮忙,他们用关节臂三坐标直接架在铣床旁边测,测完哪里不对直接补一刀,要求就是整体轮廓差不超过0.05mm就行,快是第一位,精度能满足装车就够,犯不上拉去计量室等半天。
说实话,三坐标就是个工具,什么锅配什么盖,没必要硬上最贵的。
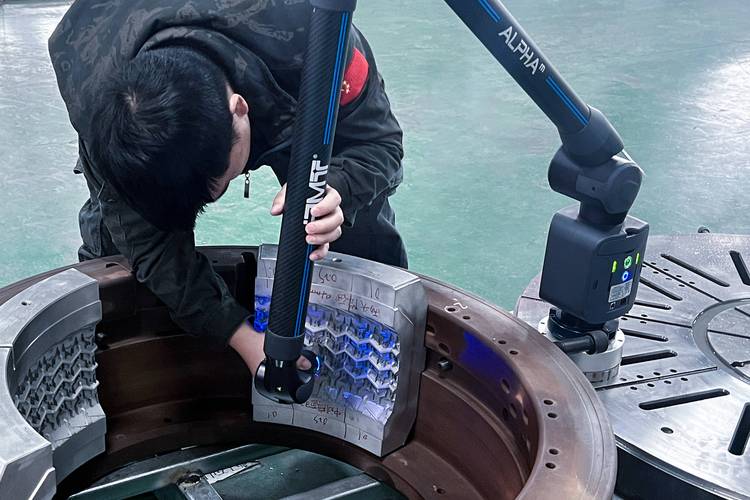 关节臂三坐标现场测量汽车保险杠模具图
现在国产三坐标起来了,不少小厂换了国产机,价格比进口大牌便宜一半还多,硬件精度其实差不了多少,普通人根本用不出来区别。进口替代这条路,走的确实踏实。
但是有个事儿行业不愿公开说。
现在大尺寸工件越做越多,从风电主轴到机床床身,动不动就五六米长,现行标准里要求测量环境必须是20℃±2℃,你说哪个量产车间能做到?
一根五米长的铸铁主轴,环境温度差个3℃,热变形就能差出0.18mm,这个误差根本没统一的修正标准,全靠测量的师傅凭经验估,很多时候测出来的数,其实是掺了经验修正的,供需双方都装看不见,签字就认了。
真出了问题,全推给工件变形,没人说标准滞后的事儿。
我天天跟徒弟说,“三坐标测的准不准,全看你性子稳不稳”。
什么意思?很多人图快,工件刚从加工中心拿出来,还带着三十度的余温呢,往三坐标工作台上一放就开测,那能准吗?
别说差几度,差一度,一米长的工件就差0.011mm,精度直接飞了。我要求徒弟,工件拉进计量室,必须放够四个小时,跟环境温度跑合透了再上架,这一步省不得,比你花几百万买进口机还管用。
你们车间现在测大工件,真的会等够温度平衡吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间20年实操:三坐标测量那些书本没讲的真话
文章链接:https://m.yxqcspc.com/16630/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
