2026-09-27 19:22:51 分类:商机
上周三刚接班,质检组小李就拖着个半人高的换热器堵在工位门口。
客户退的,试压漏了,焊缝顺着沙眼冒水。
主任脸拉得比驴长,围着焊缝转了三圈,骂了一句,说了多少遍钎焊不是沾点料烧一下就行,怎么就是不听。
很多人觉得钎焊就是打打下手的杂活,远没有熔焊、氩弧焊听起来高级。
实际上呢,现在大部分精密部件的连接,离了钎焊真玩不转。
藏在熔点里的核心门道
钎焊和别的焊接不一样,母材不熔化,只有钎料熔化,靠毛细作用吸进缝隙里,粘在一起。
别觉得简单,温度差一度,结果天差地别。
现在常用的钎料,银基钎料熔点一般是620℃,铜磷钎料大概710℃,铝钎料差不多是570℃。
市面上主流的两种工艺路线,一个是手工火焰钎焊,一个是真空钎焊,各有各的活法。
火焰钎焊拿个火枪手调温度,单件十来分钟就能搞定,一套家伙事几千块,谁都能买。
但是温度全靠手控,同一批活同一个师傅焊,都能出一两件不合格。
真空钎焊整个炉抽真空,温度均匀,焊缝整齐强度高,还抗腐蚀。
不过话说回来,一台最小的真空钎焊炉都要八十多万,开一次炉从升温到冷却得十二个小时,光水电气就得小两千。
行业内通常不说但实际在做的妥协是什么?
很多小厂接活,客户要求真空钎焊,要是批量只有几十件,算下来根本不赚钱,怎么办?
偷偷用火焰焊完,把焊缝打磨平整,外观根本看不出来。只要不是极端工况,用个三五年也不会出问题,很少有人拆开来查。
说白了,都是为了省成本,心照不宣的事。
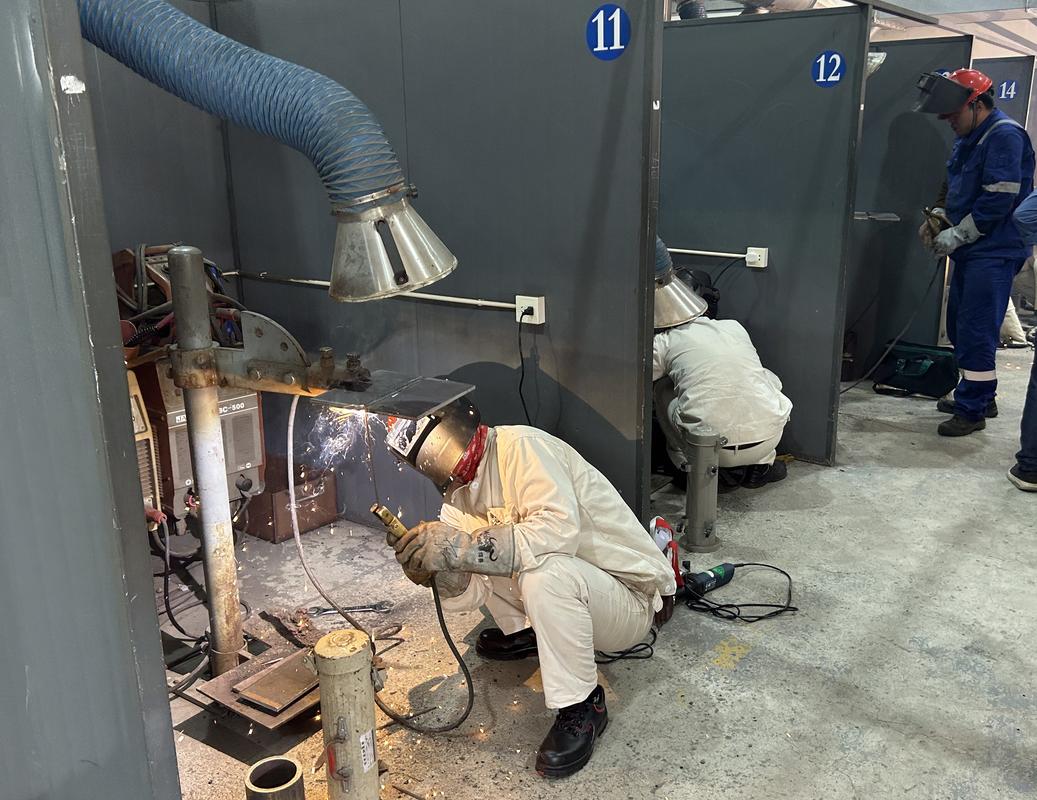 机械车间手工火焰钎焊操作现场图
不同行业的不一样玩法
第一个场景,民用家电的空调换热器,要求就是低成本,高合格率,不能漏。
去年我们给一家头部家电厂配套做微通道冷凝器,铝箔只有0.1mm厚,比头发丝粗不了多少。
要求钎焊完焊缝压降不能超过0.02MPa,差一点都不行。
刚开始我们怎么调合格率都上不去,只有六成多,焊穿的虚焊的堆了半架子。
后来老班长蹲在工位看了一天,发现是学徒握枪不稳,火焰焰心时不时贴到母材上,温度一下子冲过了头。
我们给枪加了个带刻度的固定支架,把焰心离母材的距离卡死在12mm,合格率一下子跳到98%,交活的时候客户挑不出毛病。
第二个场景,油气开采的牙轮钻头,要求完全不一样,要抗冲击扛荷载,掉一个齿整个钻头就废了。
钻头上面的硬质合金齿,全靠钎焊固定在钢基体上,钻井的时候要扛十几吨的钻压,还有不间断的震动,对焊缝强度要求极高。
原来行业内都用银基钎料,强度够,但是一公斤银钎料要好几千,做一个钻头光钎料成本就占了两成。
后来我们换镍基钎料试,强度比银基还高10%,价格便宜三分之一,但是钎焊温度要到980度,温度高了钻头的钢基体就会退火变软,寿命直接掉一半。
我们试了小半年,最后想出个办法,焊之前先把基体放到350度的炉里预热四个小时,焊完放保温箱缓冷十二个小时,既保住了基体硬度,焊缝强度也够,现在这个配方已经用了快三年了。
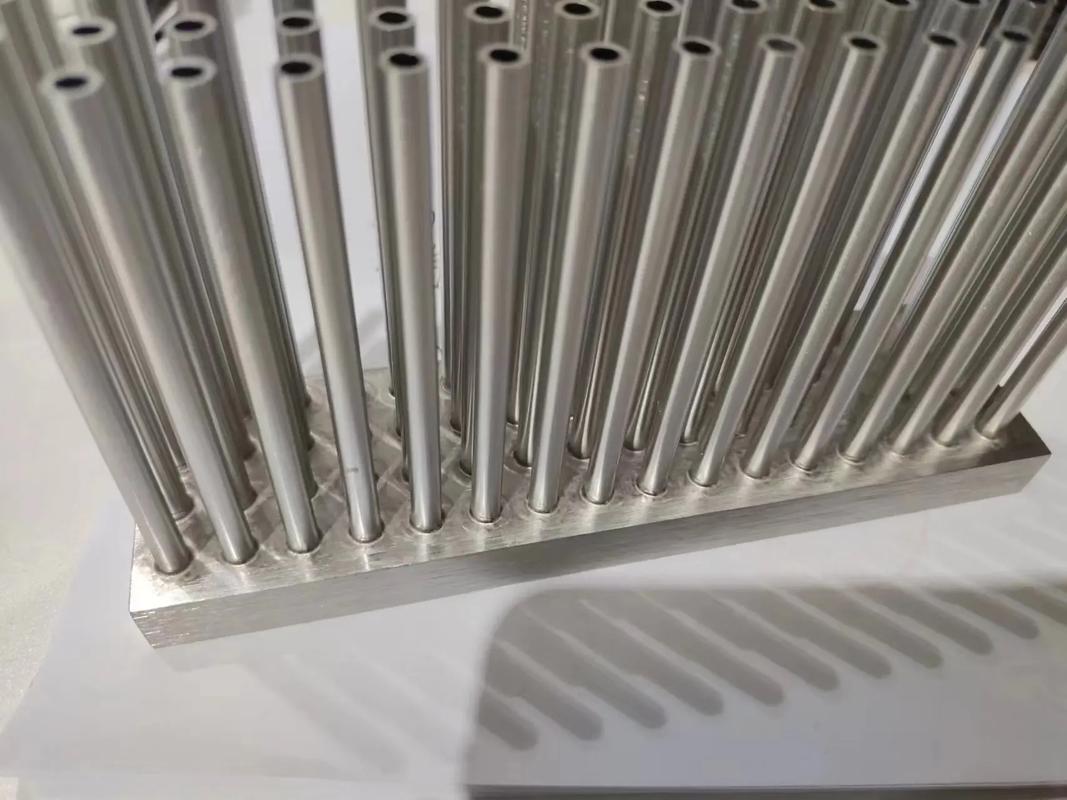 真空钎焊加工后换热器焊缝实拍图
新趋势下藏着的暗礁
 新趋势下藏着的暗礁
这两年进口替代做得确实不错,原来高端航空航天用的镍基钎料,都是从欧美进口,一公斤卖几万块,卡脖子卡得厉害。
现在国内几家大的材料厂已经做出来了,性能差不到3%,价格直接砍一半,确实是好事。
绿色制造也在推,原来很多便宜的铜磷钎料含镉,有毒,对工人身体不好,现在都换成无镉的,排放标准也过了,没人敢再偷着用旧料。
但是有个行业内不愿公开说的难题,一直压着。
就是钎焊焊缝的内部缺陷检测,现在的国家标准还是十几年前定的,用着色渗透或者常规超声,但是那种厚度不到1mm的微小虚焊,间隙只有几微米,根本查不出来。
很多时候还是靠老工人,焊完拿个小铜锤敲一下,听声音闷不闷判断好不好,准不准全靠几十年的经验。
现在新材料越来越多,比如新能源汽车电池包用的铝碳化硅散热基板,钎焊的强度检测,国内根本没有统一的标准规范,客户说要150MPa就是150MPa,真出了质量问题,扯不完的皮,吃亏的都是加工厂。
昨天我在工位旁边转,看见新来的学徒拿个电子温度计卡着温度,说严格按工艺卡来肯定没错。
我笑了笑,干了二十二年钎焊,我就信一句土话:钎焊三分料,七分手感,一分留余地。
什么意思?料选对了温度调好了,最后还要给收缩留一点余量,别卡着温度上限烧,不容易出问题。
现在都上自动钎焊机,说能把合格率干到99.9%,我看了大半年,换个材质换个批次,自动机还是抓瞎,还是得老工人上去拧两圈参数。
你们说说,再过十年,钎焊这活,真能全离开老师傅的手吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊钎焊工艺:藏在焊缝里的门道和不能说的妥协
文章链接:https://m.yxqcspc.com/16646/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
