上周三下午,焊花刚收,销售部张姐一头撞进车间办公室,声音都劈了。
李工,南方那个客户的磨床,又坏了。
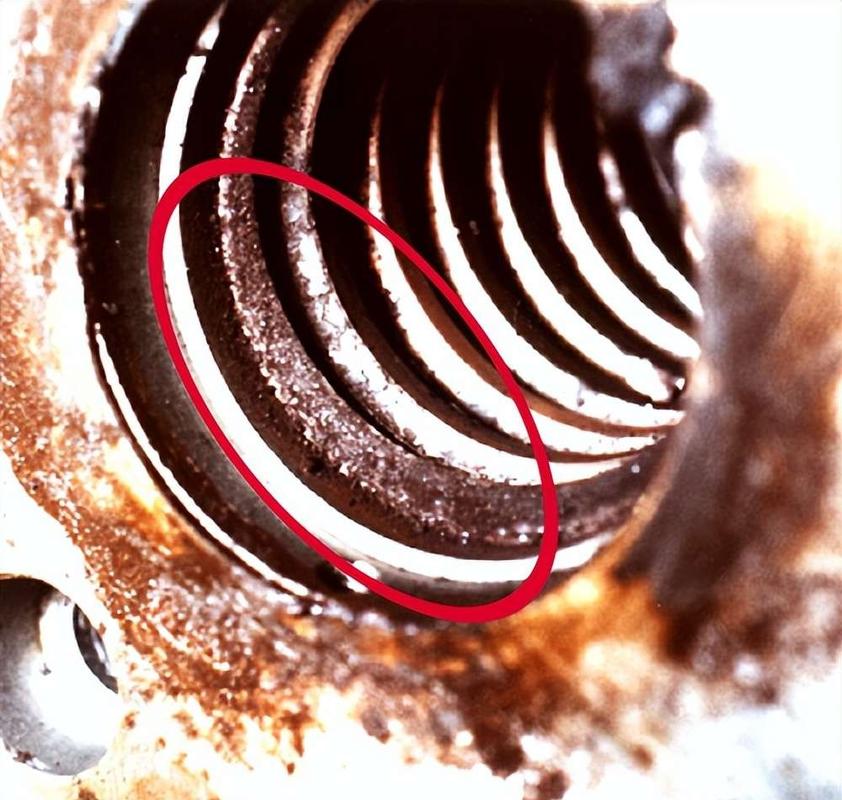
拆开床身一摸,滚珠丝杠滚道上拉出来半毫米深的沟,整个螺母抱死在中间动都动不了。客户做3C芯片封装模具,差一个丝都出不了合格活。三个丝的偏差直接废了客户整批十多万的订单。
别光看参数表,滚珠丝杠的坑藏在看不见的地方
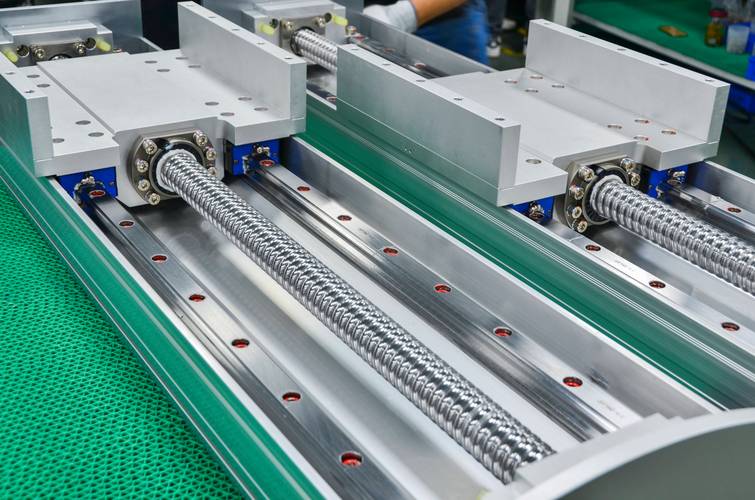
说白了,滚珠丝杠就是把电机的旋转运动,转换成设备需要的直线运动。摩擦力比普通丝杠小一半还多,精度高一大截,现在只要是要精度的设备,离不了它。
很多刚入行的小孩,选型上来就堆参数,其实核心就三个地方要卡死。我们车间做精密磨床,一般要求丝杠直径40mm,导程20mm,精度至少要C2级,预压间隙必须控制在0.01mm以内,差一点都不行。
现在市面上主流分两种工艺,冷轧和磨削。
冷轧是直接滚压出螺纹,成本只有磨削的三分之一,交期快,批量就能出,精度一般做到C7级,对付普通低精度设备够使。磨削是成型之后再磨一遍螺距,精度能做到C0,但是交期是冷轧的三倍,价格翻三倍还不止。
说实话,行业内通常不说但实际在做的妥协,我今天说破了。很多小厂做中端通用设备,把冷轧丝杠的螺距手工修一遍,静态精度就能达到C5级,直接当磨削丝杠卖,你不用专门的动态检测仪测,根本看不出来,出了问题就推给用户润滑不到位、安装不对,稳赚这个差价。
不同行业要求差十万八千里,没有通吃的滚珠丝杠
前两年东北那家做汽车保险杠的注塑厂找过来改设备,亏了不少钱。原来原厂配的就是那种仿品磨削丝杠,注塑注射的时候冲击力大,不到一年间隙就跑到0.08mm,合模出来的保险杠边缘翘了快一个毫米,整车装不上,客户天天堵门退货。
后来我们给换了预压等级更高的渗碳淬火丝杠,按冲击载荷把预压间隙调到0.015mm,用到现在三年多,拆下来测间隙还不到0.02mm,省了他们每年换两次丝杠的钱。
去年给江苏一家硅片厂做配套切片机,要求就完全不一样。人家要进给速度每秒1.2米,一天连开16个小时,车间环境温度比普通地方高十多度。
原来用的普通淬火丝杠,滚道硬度不够,三个月间隙就超差,切出来的硅片厚薄差超过10微米,直接整盒报废。后来换了整体氮化处理的滚珠丝杠,滚道硬度稳定到HRC60,比普通淬火高5度,耐磨性翻一倍,现在用了快两年,精度还在合格范围内。
进口替代的风来了,水下藏着不少暗礁
现在大伙都在做进口替代,原来高端市场都是日本德国品牌占着,价格贵交期长,卡了不少厂的脖子。现在国内几家头部厂做的确实不错,静态精度能做到C0级,价格只有进口的一半,交期还能缩三分之二,挺提气的。
不过话说回来,有个行业内不愿公开说的难题,就是标准滞后带来的风险。现在的精度标准只测出厂的静态螺距误差,根本不测长期动态精度保持性。
什么意思?新丝杠拆出来,静态测精度跟进口的一模一样,装上设备跑半年,每天重负载十几个小时,再测动态螺距误差,涨了两倍多,早就超差了。进口丝杠跑三五年才会涨到这个程度。很多小厂就是钻这个标准的空子,静态合格就出货,用户用不到一年就得换,还以为是自己保养不对,根本不知道问题出在哪。
当然现在也有不少厂家在补这个短板,我知道山东有家厂,每根丝杠都要上跑合台连续跑72小时,测完动态精度再出货,做出来的东西已经跟进口差不了多少了。
说回到开头那次客户的故障,最后查出来根本不是丝杠本身的质量问题。是安装的时候,新来的小工图快,预压螺母拧过了劲,本来要留0.005mm的热膨胀间隙,一下拧死了。天热设备温升快,丝杠没地方膨胀,直接抱死拉了沟。
干了二十年,我常跟徒弟说一句话:丝杠要留一口气,设备才能活十年。
不管你买的多贵多好的牌子,安装预压不能太死,一定要给热膨胀留够余地,这个实操的细节,比任何花里胡哨的参数都管用。
你们厂里遇到过哪些滚珠丝杠的奇葩故障?一块唠唠。
