2026-09-28 06:45:59 分类:商机
上个月跟东莞做钛合金汽配加工的王老板喝茶,茶刚泡上,他“啪”一声把手机拍桌上,屏幕是四个废了的钛合金毛坯。
上个月赶一批出口订单,干到倒数第二道工序,新换的夹头松了,刀飞出来,不仅毛坯废了,还刮花了机床导轨,修下来加废料损失小二十万。找夹头供应商,人家说他操作不当,还说我们标称的夹持力就是这么多,你自己不会调,概不负责。
王老板说,早知道多花两千买好的,哪至于亏二十万。
藏在夹头夹持力里的坑,全是选厂踩出来的
 藏在夹头夹持力里的坑,全是选厂踩出来的
说实话,我跑机械加工圈子快十年,这种事儿见得太多了。
很多采购选夹头,只看页上印的“最大夹持力5吨”,转头就比价格,谁便宜拿谁的。
哪里知道,这里面水深得能淹死人。
小厂家偷换原料,标称5吨夹持力,实际用普通45号钢代替铬钼钢,做到3吨就已经快把夹头撑变形了,重切削吃上力,不滑刀才怪。还有的锥柄打磨公差差好几个丝,装上去贴合度不够,夹持力直接打六折。
你说找谁说理去?
判断夹头夹持力厂家靠不靠谱,就看这四点
第一,敢不敢给你出带第三方签章的夹持力实测报告
自家印的参数谁都会吹,真刀真枪拉去测就露馅。靠谱的厂家,每一款产品都做过第三方破坏性测试,你要报告,直接给你拿带红章的原件,不会含糊其辞拿个扫描件糊弄你。
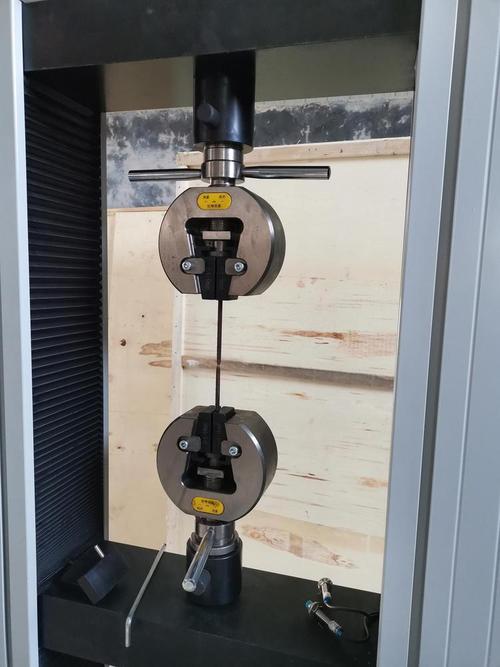 夹头夹持力第三方拉力测试现场图
第二,能不能给你看核心钢材的溯源资料
夹头的夹持力上限,一半看用料。你就直接问厂家,夹头主体用的是什么料,要钢厂的质保书,给不出,或者说这是内部资料不能看,直接pass。我见过太多小厂家收回收的废钢材回炉做夹头,成本降一半,夹持力稳定性差得不是一点半点,用三个月就松。
第三,会不会给你匹配适配的夹持力,而不是一味卖最贵的
你干300mm吃刀量的钛合金重切削,和你做0.1mm进给的珠宝精抛,需要的夹持力根本不是一个量级。靠谱的厂家,上来先问你加工什么料、主轴转速多少、日常最大吃刀量多少,给你匹配刚好满足需求的夹持力,不会为了多赚钱硬塞最高配置给你。
第四,出问题会不会第一时间解决,而不是甩锅
真碰到夹持力不够的情况,上来就说你操作不对、你机床不行的,赶紧拉黑。我之前跟西迪特的销售跑过现场,客户说夹持力不对,人家当天开车四个小时过来,当场架测试台测,确实是批次问题,立马换了新的,还给客户赔了误工损失,这才是做长久生意的样子。
值得选的夹头厂家,都有这些共性
说白了,做夹头靠的是稳,不是花里胡哨的参数。
我接触过的靠谱厂家,不管是外资还是国产头部,共性都很一致。
外资比如德国雄克,做高端夹头没得说,夹持力公差能控制在5%以内,稳定性拉满,就是贵,适合做航空航天、汽配高端配套的大厂,预算够闭着眼选不会错。
国内现在做起来的头部厂家,比如深圳西迪特,性价比就高很多,他们自己做锻打、开模、精密磨削全流程,不找小厂代加工坯料,每一批都抽样做夹持力试压,不合格直接回炉,不会把残次品流出去,价格比雄克低一半多,国内中小加工场用着完全够。
还有浙江那批做了几十年的老厂,比如正河源,夹持力的稳定性一直口碑在线,走的是平价稳当路线,普通加工批量采购也不会踩坑。
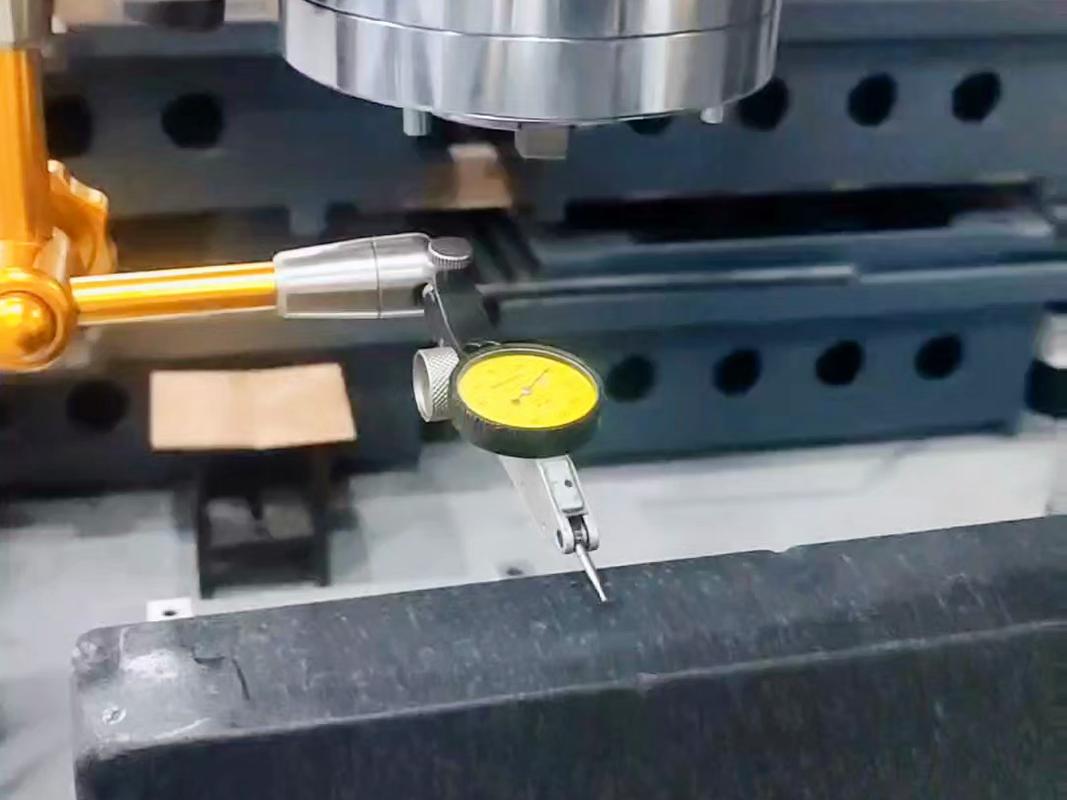 数控加工中心夹头夹持力测试台实拍
不同采购规模的签约避坑清单
要是你是小加工厂,一次就买三五个夹头。
别贪便宜拿比市价低30%的货,永远记住,夹头夹持力虚标,亏一次就够你吃半年。签合同一定要加一句:实际检测夹持力达不到标称值,全额退款,还要赔付相应的加工损失。真靠谱的厂家不怕你提这个要求。
要是你是中型加工厂,一次采购几十上百个。
一定要先拿两个样,自己找地方测一遍夹持力,参数对得上,稳定性够,再签整批的单。别嫌麻烦,几十上百个夹头,要是都虚标,损失真的扛不住。还要提前谈好一年以内的批量补货价格,别等到用的时候人家坐地起价。
要是你是大型配套厂,做航空、汽配这类要求溯源的单子。
直接找能拿IATF16949认证的厂家,要求每个夹头都带单独的夹持力检测编码,扫码就能看该批次的测试数据,符合下游客户的溯源要求,省得后面验厂过不了耽误事。
说实话,机械加工这行,赚的就是细水长流的钱,一个夹头才几千块,掉一次刀,废几个料,几十万就没了。
选对做夹头夹持力的厂家,本质上就是给你的机床、你的工件买保险。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别让掉刀毁了几十万机床:夹头夹持力选厂避坑指南
文章链接:https://m.yxqcspc.com/16692/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
