2026-09-28 14:04:49 分类:商机
上周三更半夜,手机响了。
是车间晚班的小李,声音都抖了。
刚发走的一批差速器齿轮,客户全打回来了,说跨球距超差0.03毫米,整批要退。
爬起来套上工服就往车间跑,我第一反应就是——数控剃齿机出问题了。
这玩意儿在车间存在感真的低。
滚齿机有人吹精度,磨齿机有人说高端,剃齿机?没出问题的时候,没人多瞅一眼。
可齿轮最后一道精加工,全靠它卡公差,差一丝都不行。
车间里看不见的精度守门员
说白了,数控剃齿就是利用一对螺旋齿轮的啮合间隙,让带刀刃的剃齿刀转动,带动工件对滚,把齿面多出来的金属一点点剃掉。
说白了就是给齿形做精修,决定了齿轮最后跑起来顺不顺、静不静。
一般滚齿出来的齿轮精度是IT8级,数控剃齿能轻松提到**IT6到IT7级**,齿面粗糙度能稳定做到**Ra0.8到Ra1.6微米**,正常径向进给吃刀量控制在**0.08mm到0.2mm之间**,就能满足绝大多数场景的要求。
现在主流的主轴路线分两种,伺服直联和皮带传动。
直联的好啊,转速稳传动误差小,能跑到2000转以上,噪音还低,但是成本比皮带款贵十几万,过载一不小心就烧编码器,换一个大几千。
皮带款便宜,维护简单,断了换根皮带几百块搞定,但是转速超过1500转就容易抖,传动误差跟着往上飘。
说实话,行业内通常不说但实际在做的妥协就是,国内八成以上的中小汽配厂,最后都选了皮带款。
只要你不跑满转速,提前给剃齿刀做好动平衡,精度完全能满足国标要求,没人把这个说破,毕竟大家都要降本活下去。
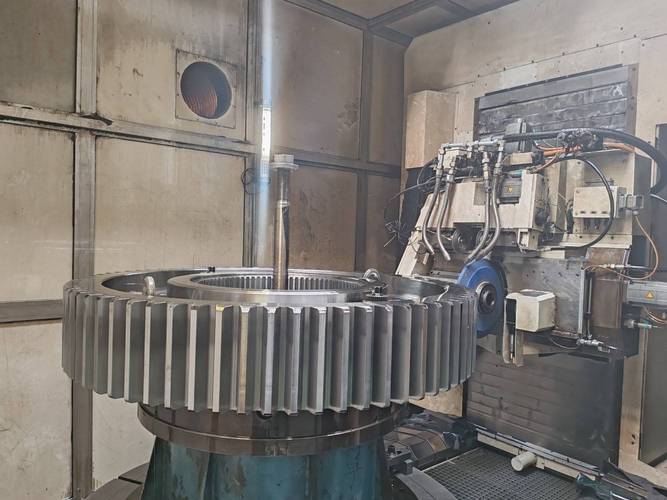 机械车间数控剃齿机加工齿轮现场
不同行业的不一样玩法
我干了二十年,见过太多拿着一样的机器,做不同行业活,差出十万八千里的事。
第一个场景是新能源汽车驱动齿轮。
去年我们接了某新势力的样件订单,人家要求齿向跳动误差不超0.005mm,比传统燃油车要求严了整整一倍。
一开始用老参数做,次次超差,折腾三天才摸出门道,给机床地基加了三层减震橡胶垫,把轴向进给量从0.2mm每改降到0.1mm每转,才把公差卡进范围。
新能源电机转速一万多转,齿形歪一丝,NVH就不合格,整车都卖不动,所以这里的数控剃齿机,要精度不要效率。
第二个场景是工程机械的行走大齿轮。
去年给国内某主机厂做模数12的行走齿轮,渗碳淬火之后还要磨齿,人家只要求剃齿的时候留0.02到0.03mm的变形余量就行,根本不卡粗糙度。
我们直接把吃刀量放到0.3mm,拉荒剃完就完事,一天能出好几十件,效率比汽配件翻三倍。
这里的数控剃齿机,要效率不要高精度,能扛造就行。
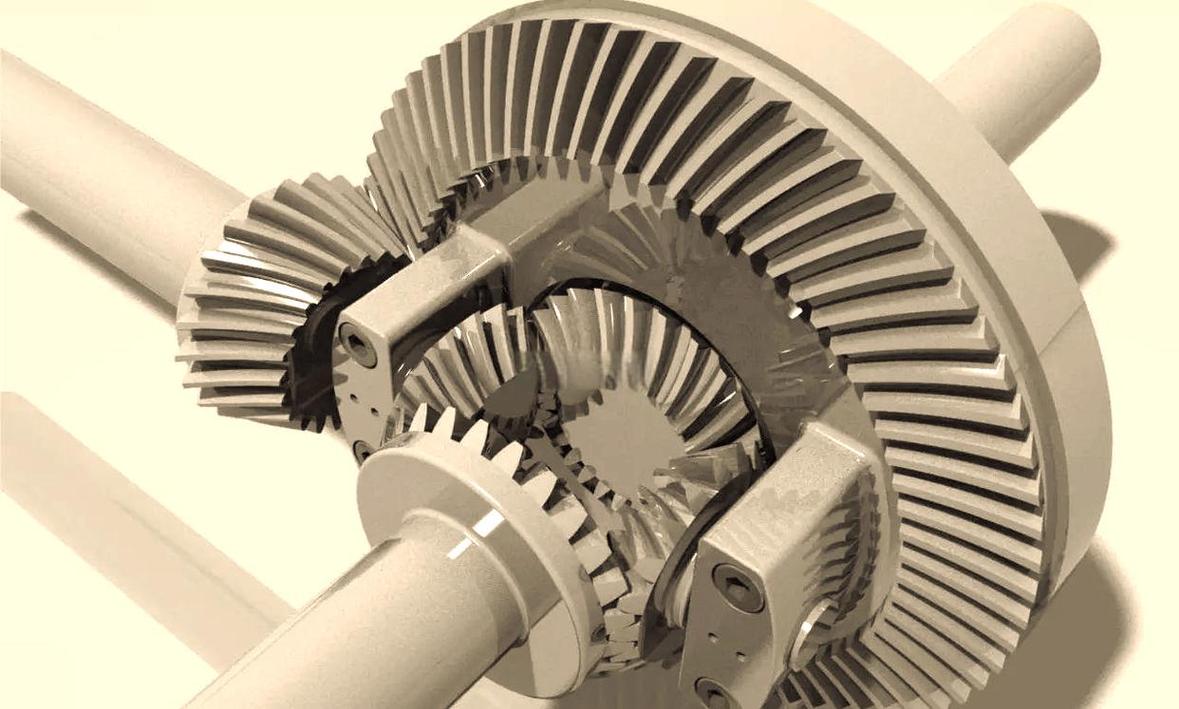 数控剃齿机加工完成的汽车差速器齿轮成品
进口替代风口下藏着的暗礁
 进口替代风口下藏着的暗礁
这些年国产数控剃齿机进步真的大,核心精度参数跟德国进口机差不了多少,价格才是人家的三分之一,很多厂都换了,进口替代做的风风火火。
不过话说回来,有个行业内不愿公开说的难题,今天忍不住唠两句。
现在国内的齿轮精度标准还是十几年前编的,只要求测齿轮的整体误差,根本不管剃齿刀刃口的微观波纹度。
很多国产剃齿刀,按现有国家标准测是完全合格的,用起来,加工八十来件齿面就出微小毛刺,进口刀能稳定加工三百件以上。
很多厂换了国产数控剃齿机,机床精度上来了,但是刀具寿命掉了一半,综合算下来成本没降反而升了,还没人愿意说,说出来就是你工艺不行,哑巴亏吃了不少。
还有很多厂跟风给数控剃齿机加了在线检测,其实切屑和乳化液对探头干扰很大,误报率能到10%,大多就是摆着应付客户验厂,实际生产很少开。
那天晚上的故障,最后查出来是什么?
就是Z轴的丝杠间隙磨大了0.02mm,工人三个月没紧螺母,磨出来的间隙。
松开水泵锁,调了半格,开机再试,公差直接合格,十万件的订单保住了。
干了二十年机械,我最信一句土话:”三分机器七分调,剃齿靠垫不靠敲”。
再好的数控剃齿机,你不日常保养调间隙,不给关键位置垫好减震,参数再漂亮也白搭。
对了,你们厂换国产数控剃齿机之后,有没有遇到刀具寿命突然掉一半的情况?咱们评论区聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控剃齿机:车间里藏着的精度秘密
文章链接:https://m.yxqcspc.com/16713/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
