2026-09-28 16:09:54 分类:商机
上个月三号,早班刚换岗,质检组小姑娘抱着一箱不良品堵在我工段门口,脸都白了。
“陈工,这批给汽车厂的高压连接器,三分之一针脚偏了,客户要全退。”
我蹲下来拿千分尺量,差了多少?0.02毫米。就这么一点点。
当时带班的小张挠头,说之前换那台全电动注塑机,销售吹得神乎其神,怎么就出这问题?
我叹了口气,不是全电动不好,是你没用到点子上——精密连接器这活,还得是专用的全液压注塑机镇得住。
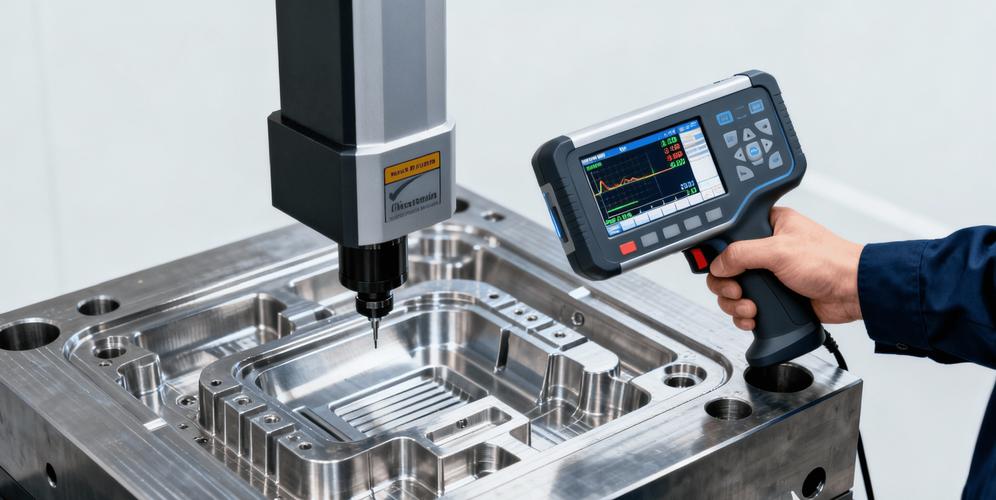 车间注塑生产精密连接器成品检测图
不是所有注塑机都能喂得了连接器这口细饭
全电动打小零件,省点电是真的。
但是连续开24小时,丝杆热胀冷缩,精度慢慢飘,你根本摸不准它什么时候飘。
全液压呢?老观念觉得费油笨重,那是多少年前的黄历了。
现在的精密连接器专用全液压注塑成型机,配伺服变量泵,锁模精度控制在±0.01毫米以内,注射重复精度能到0.1%,系统响应时间不超过10毫秒。
连续开一周,精度偏差都不会超标的。
说实话,稳这个事儿,对精密连接器来说就是命。
针脚偏个几丝,插不上就是废品,没人会给你通融。
不过话说回来,行业里有个不说的秘密。
真舍得掏钱买全新专用机的厂子,其实不多。
多数中小厂都是拿普通全液压改一改,把注射压力往上调十个兆帕,就敢接连接器的单。
说白了就是妥协——赚快钱,降成本,良率差一点就靠人工挑,反正客户只要能过检就行,没人说破。
不同行业,要求完全不是一回事
第一个场景就是现在爆火的新能源汽车高压连接器。
去年我们给某新势力主机厂做配套,要求塑封层不能有直径超过0.05毫米的气泡,不然高压通电容易烧。
之前用改型的老机器,良率一直在八成晃,每个月报废的料都够给工人发两个月奖金。
换了专用全液压之后,保压均匀,注射速度稳,良率直接干到九十九点二。
啥概念?一个班下来,挑不良品的工人能多歇俩小时。
另一个场景就是消费电子的微型连接器。
我前年接触过一个单,给某旗舰手机做充电口的板对板连接器,插针间距才0.35毫米,比芝麻还小。
一开始用普通机器做,十件有三件偏位,根本没法用。
换了专用全液压之后,锁模力不会忽大忽小,模腔对得齐,十万件做下来,超差的才十七件。
客户后来把全年的单都放我们这了。
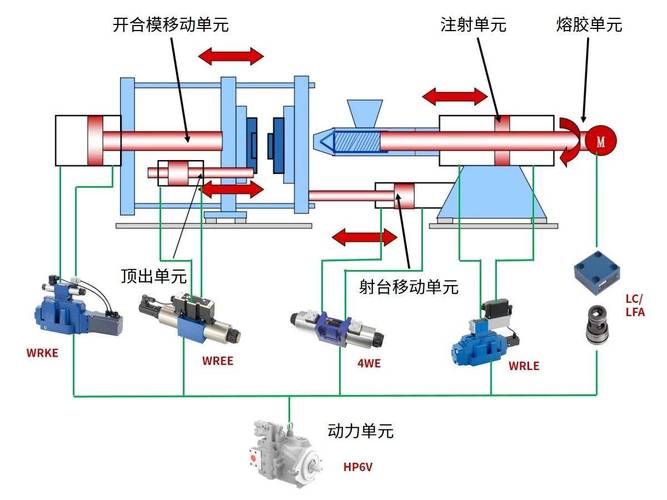 精密连接器专用全液压注塑成型机车间安装图
风口下面藏着的暗礁,没人愿意说破
 风口下面藏着的暗礁,没人愿意说破
这两年进口替代喊得响,原来高端专用机都是进口的,一台抵得上国产三台的价。
现在国内几家头部厂做的精密连接器专用全液压注塑成型机,精度已经追得差不多了,价格还便宜三分之一,很多厂都换了。
绿色制造这块,现在的伺服系统比十年前的老液压能耗降了快四成,还能回收模温的余热供车间取暖,实实在在降成本。
但是有个事儿,行业里没人愿意公开说。
现在连接器越做越小,精度要求从0.05毫米提到0.01毫米,翻了好几倍。
可国内现行的注塑机精度标准,还是十多年前定的,根本没有针对精密连接器专用机的专项检测标准。
好多厂家标的精度都是空载测出来的,一上模负载生产,精度直接掉一半,你找他说理,他说我参数没标错啊,是你不会用。
标准滞后,吃亏的还是终端生产厂。
前几天跟几个同行业的老伙计喝酒,聊起买机器的事儿。
我总结了句土话:“注塑机玩的就是稳,稳不住的精度,吹得再花都是白搭。”
说实话,这么多年干下来,我觉得选精密连接器专用全液压注塑成型机,别光看样本上的参数,拉到车间打一天活,量一百件成品,比啥都管用。
你们有没有遇过那种参数好看,一干活就拉胯的机器?
不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年注塑:我所知道的精密连接器专用全液压注塑成型机
文章链接:https://m.yxqcspc.com/16722/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
