上周三班半夜,调度电话把我叫起来。
主机厂刚退了一车悬架簧,说120件里有47件自由高度超差。
调机的小年轻蹲在机器脚边抽烟,头都不敢抬——昨天换了送线辊,没重新跑基准。
没人骂他。干这行都懂,数控汽车悬架弹簧成型机这东西,看起来就是个卷弹簧的笨家伙,实则是卡着整车悬架性能脖子的关键。差一丝,就是整批货废。
掰扯清楚这机器到底吃哪碗饭
说白了,就是把钢丝通过送线、卷曲、折弯、切断一步做成型,数控系统控着每一步的精度。
别听销售瞎吹,真看性能,三个参数绕不开:成型精度能稳到±0.02mm,最高进给速度能到18m/min,最大加工线径能到18mm,满足绝大多数乘用商用车的需求,这才是合格的机型。
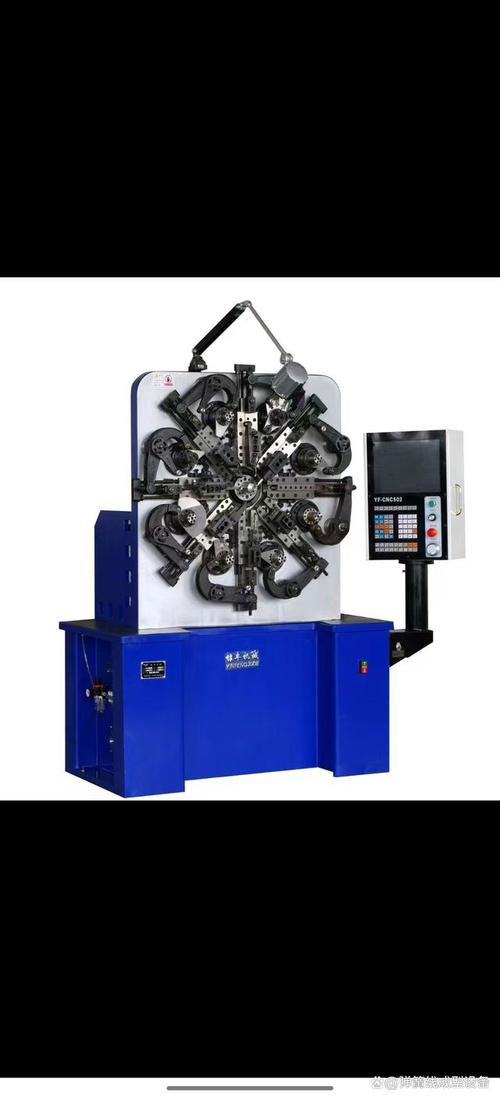
现在行业里两条主流路线,凸轮式和无凸轮多轴式。
很多厂家对外喊着全换无凸轮,说这是未来趋势,你信吗?
说实话,行业内通常不说但实际在做的妥协就是——只要你有月产十万件以上的稳定批量,那条老凸轮生产线永远不会停。
凸轮机做固定款式,一致性比无凸轮好两个百分点,单位能耗还低12%,开起来一天不用去碰它,比无凸轮省心太多。无凸轮胜在换款快,不用开专用凸轮模具,适合多品种小批量,真要是走量,没人跟成本过不去。
不同场子,要求真不一样
我干了二十年,见过这机器在完全不同的地方干活,要求差着十万八千里。
先说乘用车主机厂配套。前年我们给某合资品牌做原厂配套,人家要求每一根弹簧的成型数据都要存档十年,抽检出问题直接溯源到调机时间和参数。
原来的老机器没有联网功能,咬咬牙换了两台带数据存储的新数控,现在每转一圈的送线量、扭臂角度都能存,人家来验厂一次就过,这就是差异化要求——要的不是快,是可追溯,是零公差。
再说越野改装售后市场。上个月有个客户找过来,要四种不同刚度的加高悬架簧,每种只要30根。
要是用凸轮机,光开四套凸轮模具就得八千块,还得等五天,客户赶着装车根本等不及。用无凸轮数控汽车悬架弹簧成型机,输完参数十分钟就开机,半天就出完所有货,钱省了大半,客户转头就给介绍了新活。
说白了,没有最好的机器,只有最适合你单子的机器。
风口下藏着的暗坑
这两年喊进口替代喊得凶,我体感最深。十年前我们买一台日本进口的成型机,要一百二十多万,坏个编码器等三个月,还得花八万。
现在同配置的国产机才五十多万,国产编码器八千块,三天就能换上,精度差不了一个丝,大部分厂子新上线全换国产,这是真的进步。
还有绿色制造,现在新机器都带自动余料分拣回收,切下来的头料直接分好类回炉,比原来人工分省了不少人工,能耗也比十年前的老机器降了20%,确实好。
不过话说回来,有个行业内不愿公开说的事,就是标准滞后带来的风险。
现在新能源汽车减重,都用变径变节距的悬架弹簧,现行的行业成型精度标准还是十多年前定的,只要求测成品的自由高度和外径,不测成型过程中的每一圈圈距公差。
不少小厂钻这个空子,调机的时候故意把圈距调偏一点,省个几克钢丝,成品测尺寸刚好合格,装车跑个一两万公里弹簧就疲软,车主还以为是车企设计的问题,根本找不到成型环节的毛病,这就是暗坑。
昨天处理完那批不合格的簧,我蹲在机器边上抽烟,摸了摸新换的送线辊,温度比车间环境高了七度。
小年轻就是急,换完辊就开机,温度没稳,热胀冷缩,尺寸能不飘吗?
干了二十年,我总结的土话就是:三分机器七分调,调机先稳温,校零再开刀。
你们有没有遇过那种看起来精度不对,找了半天才发现是地基沉降了半公分的怪事?不妨出来聊聊。
