2026-09-28 18:58:54 分类:商机
说实话,那天我刚端上搪瓷缸子准备喝口热茶,调度就踹开工具室的门冲进来喊我。
汽配车间那台老摩擦压力机崩了。刚换的进口连杆模具,十万块,直接裂成两半。
老板围着机器转了三圈,烟屁股扔了一地,咬咬牙说,换。换伺服直驱螺旋压力机。
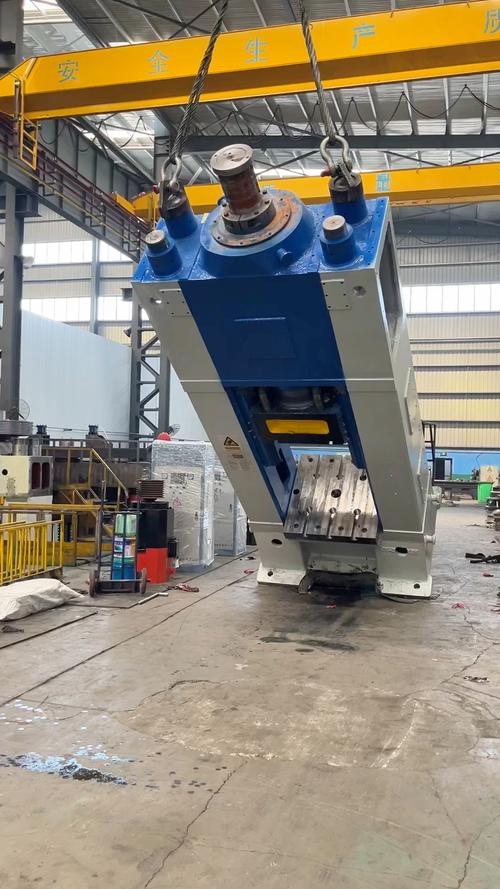 锻压车间630吨伺服直驱螺旋压力机作业现场
拆穿那些参数表里没写的事儿
很多人一上来就问,伺服直驱到底比老摩擦压力机好在哪?
其实说穿了就是能量准,停得快。
老机器靠两个摩擦轮蹭着螺杆转,每次攒的能量全靠钳工手感调,差个百分之二三十都正常。
伺服直驱不一样,伺服电机直接连螺杆,你给多少电,就出多少力,打完说停就停。
真要说干货,给你们三个实打实的数字。
真直驱的响应时间能到0.08秒,能量利用率能稳定在62%,对比老摩擦压力机普遍不到18%的利用率,差出来的就是每个月实打实的电费。
现在行业里两条路线吵得凶。一种是真直驱,电机和螺杆直接花键联接,没有中间传动件。优点是精度高,没什么易损件,用五六年皮带都不用换。缺点就是贵,同吨位比另一种贵二三十万。
另一种,说白了就是伺服改老机型,电机带皮带降速再联螺杆,厂家也敢叫“伺服直驱螺旋压力机”。
这事儿行业内没人愿意公开说,其实就是妥协。追求性价比的小客户,预算不够,买这种也能用,干粗活没毛病。但是你要干高精度活,皮带用一年就打滑,能量精度掉的厉害,找厂家,厂家只会说你操作不对。
说白了,一个愿打一个愿挨,不说破而已。
不同行当的要求,差得真不是一点半点
我去年跑了两个项目,一个在东莞,一个在宁波,差得太远了。
东莞那个是做新能源动力电池铝合金壳体的,要求什么?就是打击能量不能差一丝。
原来他们用1000吨摩擦压,做出来的壳子要么充模不足,边角缺料,要么打太狠,把薄壳挤裂,不良率一直卡11%降不下来。换了伺服直驱之后,每次打击能量误差控制在1.5%以内,不到三个月,不良率直接干到1.3%。每个月光废料钱就能省二十多万。
另一个在宁波,做高端黄铜水龙头锻坯的。他们要的不是零件精度有多高,是加热次数能减一次。
原来用老机器干,第一次打不准,必须二次加热再精整。黄铜烧多一次,氧化皮就厚一层,抛光的时候多磨五分钟一个,一天下来多耗十几个工时。换了伺服直驱之后,一次打击就能到位,不用二次加热。氧化皮少了三分之一,抛光工序一天省出两个工位的人工。
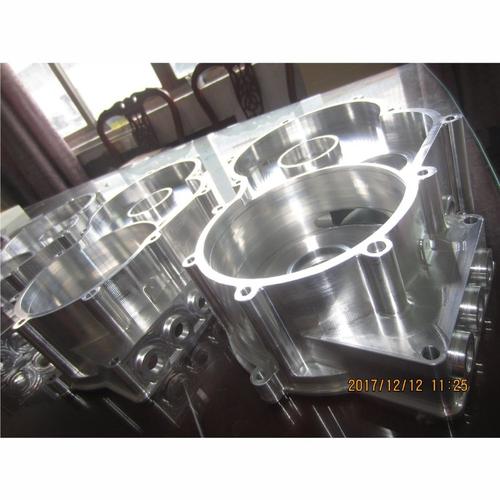 伺服直驱螺旋压力机加工成型的新能源铝合金电池壳
说实话,我见过很多人选型,上来就往大了买,觉得公称力越大越好,完全不是这么回事。做电池壳要的是能量稳,做小型锻件要的是节拍快,适合自己的才对。
风口下面的坑,全行业都在装瞎
 风口下面的坑,全行业都在装瞎
现在进口替代喊得响,原来德国舒勒的一台1000吨伺服直驱,要一千两百万往上,现在国产做的好的,四百万就能拿下,性能差不了10%,很多中小厂都换得起了。
销量一年比一年涨,但是有个事儿没人愿意说。
现在咱们国家螺旋压力机的检定标准,还是二十多年前的老标准,那时候全是摩擦压力机,只要求检定公称打击力,根本没提打击重复精度这个事儿。
啥意思?你买设备的时候,验收只卡公称力对不对,没人给你测重复精度。可偏偏干高端活,靠的就是重复精度。很多厂家就钻这个空子,参数牌上标着精度1%,实际出厂根本不校准,你买回来干不了活,只能吃哑巴亏。
还有更离谱的,很多客户自己也不懂,觉得只要叫伺服直驱就一定好,根本不问是不是真直驱,买回来干了大半年才发现不对,合同都签了,只能凑合用。
我天天在车间摸机器,说一句掏心窝子的土话。
“打铁看火候,买机看停手”。
啥意思?你买机器,别光盯着参数牌上的公称力,拉过来空打十次,看每次滑块停的位置差多少,差超过一个毫米,再便宜也不能要。
你们厂里换伺服直驱的时候,遇到过什么样的套路?要不要说说?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干锻压20年,说说伺服直驱螺旋压力机那些不能明说的内幕
文章链接:https://m.yxqcspc.com/16731/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
